



Wtryskowe formowanie plastiku w urządzeniach medycznych: Wskazówki projektowe dla części formowanych
Wtryskowe formowanie plastiku w urządzeniach medycznych najlepiej sprawdza się, gdy decyzje projektowe dotyczą części przed rozpoczęciem pracy nad narzędziami. Inżynierowie powinni skupiać się na grubości ścian, Kąty draftu, Kompatybilność sterylizacji, Tolerancje, oraz formowalność na wczesnym etapie rozwoju. Drobne zmiany geometryczne mogą uniemożliwić poprawki narzędzi, Opóźnienia walidacyjne, Wady produkcyjne, oraz niepotrzebne koszty produkcji w późniejszym etapie procesu.
Części formowane medycznie mają znacznie mniej miejsca na błędy konstrukcyjne niż produkty konsumenckie. Funkcja, która wygląda akceptowalnie w CAD, nadal może powodować odkształcenia, Błysk, Niepowodzenia sterylizacji, lub opóźnienia w opracowywaniu po rozpoczęciu produkcji. Ten przewodnik koncentruje się na praktycznych decyzjach projektowych przed rozpoczęciem produkcji form, Dzięki temu zespoły inżynierskie mogą zmniejszyć ryzyko i przejść do walidacji z mniejszą ilością niespodzianek.
Co wyróżnia projektowanie formowania wtryskowego urządzeń medycznych z tworzyw sztucznych?
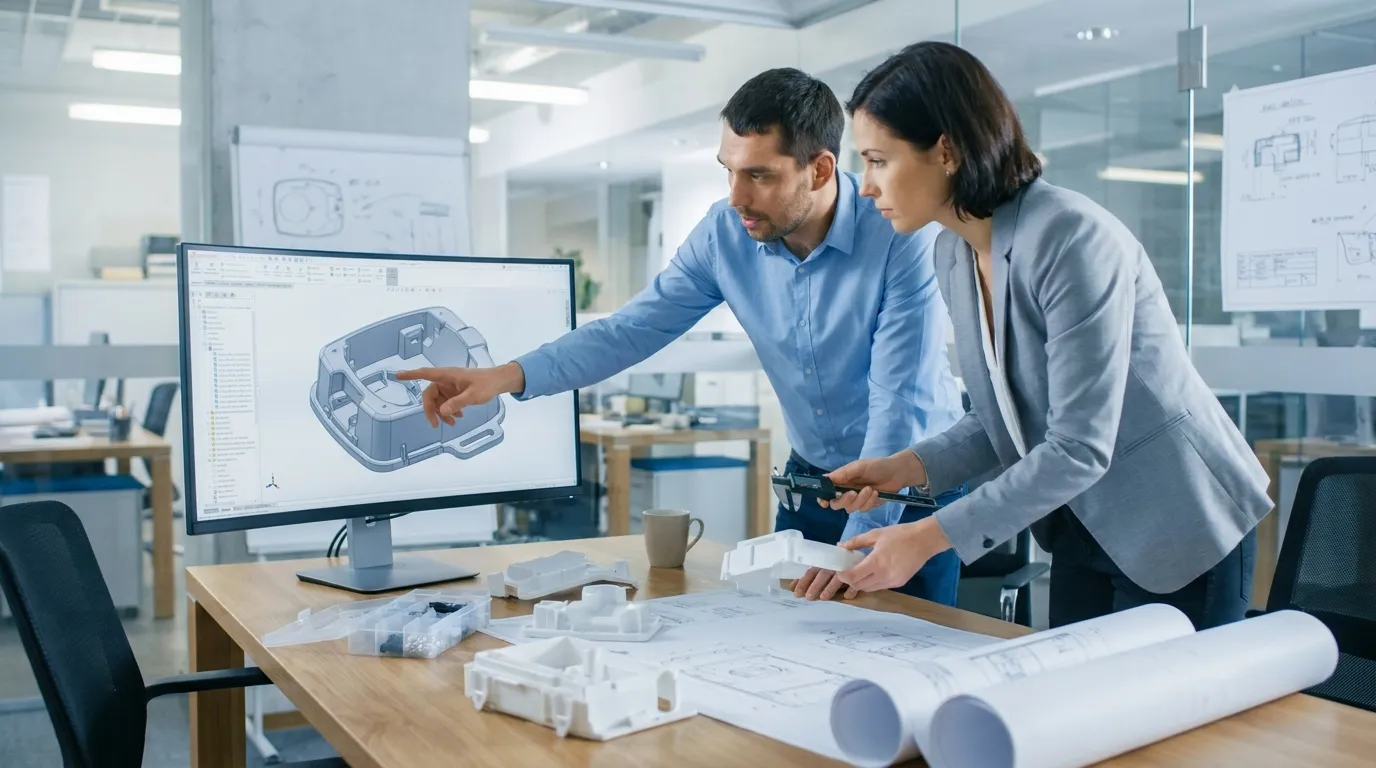
Wtryskowe formowanie plastiku w urządzeniach medycznych wymaga bardziej rygorystycznej kontroli konstrukcyjnej niż standardowe formowanie konsumenckie, ponieważ geometria, Wybór materiałów, Kompatybilność sterylizacji, a wymagania walidacyjne bezpośrednio wpływają na bezpieczeństwo, Zgodność, oraz zdolność do wytwarzania.
Produkty medyczne muszą spełniać bardziej rygorystyczne wymagania jakościowe niż większość komercyjnych części plastikowych. Problem z małym wymiarem może wpłynąć na montaż, Bezpłodność, Przepływ płynu, lub bezpieczeństwo pacjenta. To zmienia sposób, w jaki inżynierowie podchodzą do geometrii, Tolerancje, oraz selekcja materiałów od samego początku.
Na decyzje projektowe wpływa także kwestia regulacyjna. The Ramy FDA dotyczące urządzeń medycznych oraz systemy jakości, takie jak ISO 13485 Zwiększenie znaczenia spójności procesów i dokumentacji. Części formowane wymagają powtarzalnej wydajności, nie tylko udane prototypy.
Części medyczne są również narażone na sterylizację, z którą produkty konsumenckie rzadko się spotykają. Para, Promieniowanie, lub chemiczna sterylizacja może osłabić tworzywa sztuczne, Geometria zniekształcona, lub skrócą żywotność produktu, jeśli wybierze się niewłaściwą żywicę.
| Plastikowa część konsumencka | Medyczna część formowana |
|---|---|
| Skupienie się na jakości kosmetyków | Walidacja i bezpieczeństwo |
| Oczekiwania dotyczące umiarkowanej tolerancji | Ścisła spójność wymiarowa |
| Niższe wymagania dotyczące dokumentacji | Ścisła dokumentacja procesowa |
| Ograniczona ekspozycja na sterylizację | Powtarzające się narażenie na sterylizację |
| Szybsze zmiany konstrukcyjne | Kontrolowane zmiany inżynieryjne |
Jeśli Twój zespół nadal potrzebuje szerszej wiedzy o narzędziach, Sunshine Pro Pełny przewodnik po komponentach formy Szczegółowo wyjaśnia szerszy proces inżynierii form wtryskowych.
Możesz też przejrzeć szerszą część Proces formowania urządzeń medycznych przed podjęciem ostatecznych decyzji dotyczących narzędzi.
Skąd rozpoznać, czy część medyczna faktycznie nadaje się do formowania??
Medyczna część plastikowa jest uważana za formowalną, gdy jej geometria umożliwia spójne wypełnienie, Wyrzucenie, Stabilność wymiarowa, oraz walidację bez konieczności nadmiernej złożoności narzędzi lub powtarzających się operacji wtórnych.
Wiele części medycznych zawodzi podczas tworzenia narzędzi, ponieważ oryginalny model CAD został zaprojektowany z myślą o wyglądzie lub montażu, następnie wytwórczość. Projekt może wyglądać na czysty na ekranie, ale nadal zostawiać ślady po zlewie, krótkie ujęcia, lub trudne wyrzucenie po rozpoczęciu produkcji.
Najprostszym sposobem oceny formowalności jest przejrzenie geometrii przed zatwierdzeniem narzędzi. Inżynierowie powinni sprawdzić przejścia między ścianami, podcina, Kąty draftu, Rozmieszczenie bramek, oraz wczesne chłodzenie. Drobne korekty podczas przeglądu DFM są znacznie tańsze niż późniejsze modyfikacje utwardzonych narzędzi.
Cechy, które często powodują problemy z narzędziami
Kilka cech szybko zwiększa złożoność pleśni:
- Głębokie podcięcia wymagające działań bocznych
- Ostre narożniki wewnętrzne
- Nagłe przejścia grubości ścianek
- Płaskie powierzchnie bez ciągu
- Cienkie żebra przyczepione do grubych ścian
- Powierzchnie kosmetyczne ukrywające lokalizacje bramek
Wielokrotnego użytku uchwyt chirurgiczny to częsty przykład. Prototyp może wyglądać poprawnie podczas druku 3D, Ale gdy formowanie wtryskowe się zaczyna, Brakujące kąty zaciągu mogą powodować uszkodzenia wyrzutowe i ślady oporu powierzchniowego. To często wymusza kosztowne zmiany narzędzi po rozpoczęciu cięcia stali.
Złożone podcięcia i geometria kosmetyczna nie zawsze są najlepszym wyborem dla produktów medycznych. Mogą wyglądać akceptowalnie w CAD, ale często zwiększają ryzyko związane z narzędziami, nie poprawiając jednak wydajności urządzenia.
| Kontrola formowalności | Dlaczego to ważne |
|---|---|
| Jednolita grubość ścianek | Zmniejsza odkształcenia i ślady zapadania się |
| Właściwy kąt zanurzenia | Wspiera płynne wyrzucanie |
| Ograniczone podcięcia | Zmniejsza złożoność narzędzi |
| Linia rozdzielająca stajni | Poprawia powtarzalność wymiarów |
| Lokalizacja bramy dla nich | Poprawia spójność nadzienia |
Dla szerszego przeglądu struktury narzędzi, Przejrzyj te recenzje Podstawy formowania wtryskowego przed finalizacją narzędzi produkcyjnych.
Które plastiki medycznej najlepiej sprawdzają się w formowanych częściach?
Najlepszy plastik zależy od metody sterylizacji urządzenia, Wymagania dotyczące trwałości, Ekspozycja chemiczna, oraz potrzeb regulacyjnych. Poliwęglan, Polipropylen, Polietylen, oraz PEEK należą do najczęściej stosowanych materiałów do formowania wtryskowego medycznego.
Żadna żywica nie sprawdza się w każdym zastosowaniu medycznym. Niektóre tworzywa sztuczne dobrze znoszą powtarzalną sterylizację, ale są droższe. Inne obniżają koszt materiału, ale mają trudności ze stabilnością wymiarową lub długotrwałą ekspozycją na chemikalia.
Jednorazowa obudowa diagnostyczna, na przykład, Może używać polipropylenu, ponieważ równoważy odporność chemiczną i koszty. Wielokrotnego użytku komponent chirurgiczny może wymagać PEEK lub poliwęglanu, aby przetrwać powtarzające się cykle sterylizacji i naprężenia mechaniczne.
Udany prototyp nie oznacza automatycznie, że projekt jest gotowy do produkcji. Niektóre materiały dobrze sprawdzają się podczas testów, ale tracą wytrzymałość lub przebarwiają się po wielokrotnym sterylizowaniu.
| Materiał | Najlepsze zastosowanie | Kompatybilność ze sterylizacją | Główne ograniczenie |
|---|---|---|---|
| Polipropylen (PP) | Urządzenia jednorazowe | Dobrze | Dolna sztywność |
| Poliwęglan (PC) | Obudowy chirurgiczne | Dobrze | Ryzyko pękania naprężeniowego |
| Polietylen (LUB) | Systemy rurowe i płynowe | Umiarkowany | Niższa odporność na ciepło |
| SPRAWDŹ | Urządzenia o wysokiej wydajności | Świetnie | Wyższy koszt |
| PVC | Elastyczne części medyczne | Umiarkowany | Ograniczenia regulacyjne |
Dobór materiałów powinien również odpowiadać warunkom produkcyjnym. Listwy w pomieszczeniach czystych, Ekspozycja chemiczna, a długie serie produkcyjne wpływają na wydajność żywicy w czasie.
Dla lepszego kontekstu produkcyjnego, Przewodnik Sunshine Pro po Materiały do formowania medycznego wyjaśnia, jak różne medyczne tworzywa sztuczne zachowują się podczas produkcji.
Jak wymagania sterylizacji zmieniają konstrukcję części?
Wymagania sterylizacji bezpośrednio wpływają na wybór żywicy, Grubość ściany, oraz długoterminową stabilność wymiarową. Część, która przetrwa prototypowanie, może nadal ulec awarii po wielokrotnym parowaniu, Promieniowanie, lub cykle sterylizacji chemicznej.
Sterylizacja wpływa na nie tylko wytrzymałość materiału. Może zmieniać stabilność kolorów, Wykończenie powierzchni, Elastyczność, oraz dokładność wymiarowa w czasie. Inżynierowie powinni oceniać sterylizację wcześnie, zamiast traktować ją jako ostateczny etap produkcyjny.
Sterylizacja parowa powoduje wysoką ekspozycję na ciepło. Promieniowanie gamma może osłabiać niektóre plastiki. Sterylizacja chemiczna może powodować pękanie naprężeniowe w materiałach, które już noszą wewnętrzne naprężenia formujące.
Dobrym przykładem jest jednorazowa obudowa diagnostyczna. Jeden z projektów wykorzystywał nierówną grubość ścianek w pobliżu elementu montażowego. Część prawidłowo się formowała podczas testów, ale po sterylizacji gamma uległa odkształceniu, ponieważ zachowanie chłodzenia i kurczenie się były niespójne w całej geometrii.
| Metoda sterylizacji | Obawy konstrukcyjne | Zalecany fokus |
|---|---|---|
| Sterylizacja parowa | Zniekształcenie cieplne | Materiały odporne na wysoką temperaturę |
| Promieniowanie gamma | Kruchość materiału | Żywica stabilna w promieniowaniu |
| Sterylizacja chemiczna | Pękanie naprężone | Zgodność chemiczna |
| Sterylizacja EtO | Wentylacja i pozostałości | Dostępność geometrii |
Inżynierowie powinni również unikać zmian sterylizacji na późnym etapie. Zmiana metody sterylizacji po zatwierdzeniu narzędzi często wiąże się z kosztownym projektowaniem.
Jakie zasady grubości ściany i kąta wyciągu zmniejszają problemy z listwami?
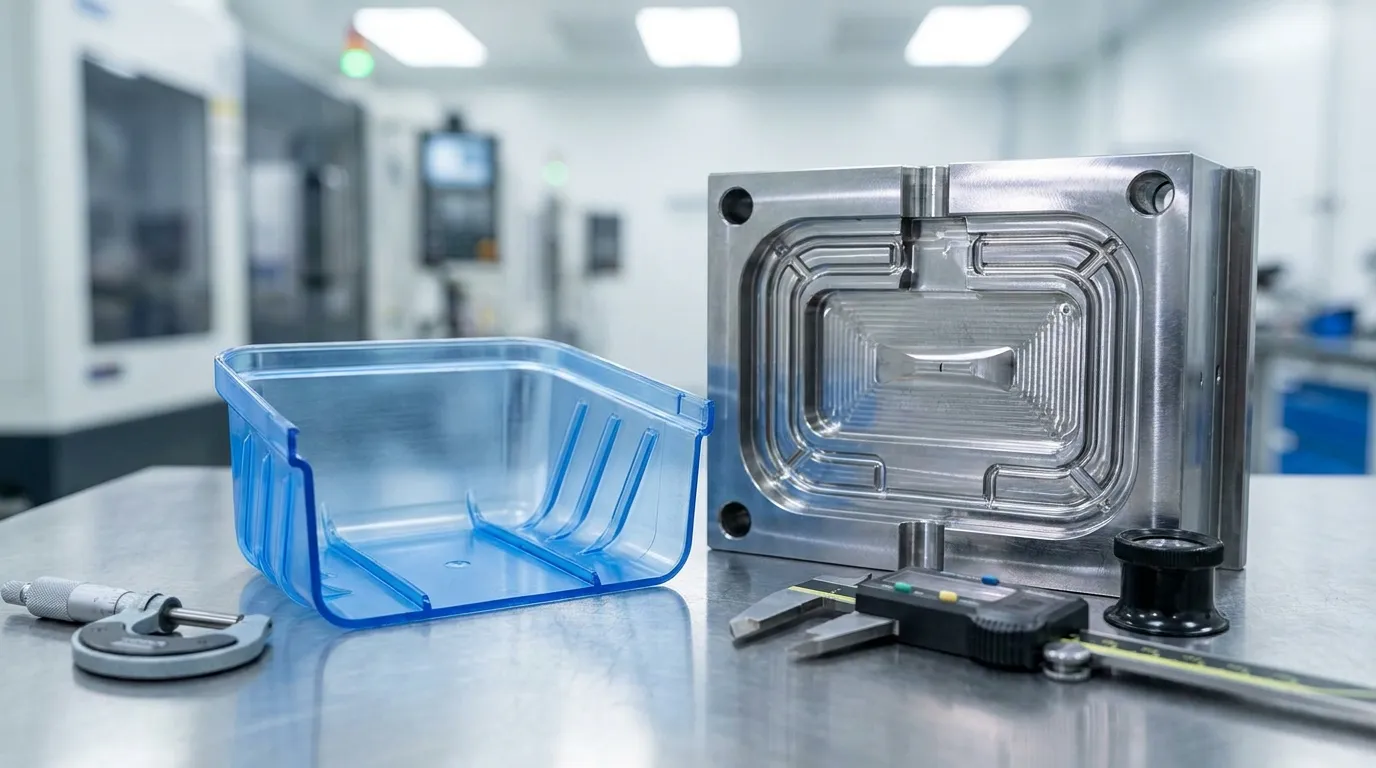
Stała grubość ścianek i właściwe kąty ciągu zmniejszają odkształcenia, ślady zapadnięcia, Błysk, oraz uszkodzenia wyrzucenia. Drobne zmiany geometryczne na wczesnym etapie projektowania często uniemożliwiają kosztowne modyfikacje narzędzi później.
Grubość ścianki kontroluje, jak plastik chłodzi i kurczy się wewnątrz formy. Duże różnice grubości powodują nierównomierne chłodzenie, co często prowadzi do odkształcenia, ślady zapadnięcia, lub zmienność wymiarowa.
Kąty zaciągu pomagają czysto wyjść z formy. Bez wystarczającej ilości przeciągu, Formy mogą przesuwać się po powierzchniach stalowych podczas wyrzutu. To uszkadza kosmetyczne wykończenia i zwiększa niestabilność cyklu.
Typowe błędy geometryczne w częściach medycznych
- Grube bossy połączone z cienkimi ścianami
- Powierzchnie kosmetyczne o zerowym ciągu
- Ostre narożniki wewnętrzne
- Głębokie żebra bez odpowiedniego wsparcia
- Nagłe przejścia grubości ścianek
Przeprojektowanie komponentu cewnika pokazało, jak drobne zmiany geometryczne mogą poprawić zdolność do produkcji. Oryginalny projekt wykorzystywał głębokie boczne działania i ostre przejścia w zakrętach. Po uproszczeniu geometrii i poprawie kątów zaciągu, Producent skrócił czas przygotowania narzędzi i poprawił spójność formowania.
| Reguła geometrii | Zalecana praktyka |
|---|---|
| Grubość ścianek | Zachowaj jak największą równowagę |
| Kąt zanurzenia | Dodaj ciąg na wszystkie pionowe ściany |
| Promień narożnika | Używaj płynnych przejść |
| Grubość żeber | Trzymaj cieńsze ściany niż sąsiednia ściana |
| Projekt bossa | Unikaj grubego nagromadzenia materiału |
Jeśli potrzebujesz głębszego kontekstu narzędzi, Przewodnik Sunshine Pro po Projektowanie komponentów formowych Wyjaśnia, jak geometria części wpływa na wydajność formy.
Jak ścisłe powinny być tolerancje dla części formowanych medycznie?
Nie każdy medyczny element formowany wymaga ultraścisłych tolerancji. Nadmierne ograniczanie wymiarów zwiększa złożoność narzędzi, Koszty inspekcji, oraz ryzyko produkcyjne, bez zawsze poprawy wydajności urządzenia.
Wiele zespołów inżynierskich stosuje ścisłe tolerancje na całe części, zamiast skupiać się na kluczowych wymiarach. Takie podejście zwiększa koszty narzędzi i spowalnia produkcję, nie dodając przy tym wartości funkcjonalnej.
Krytyczne wymiary powinny być kontrolowane bardziej precyzyjnie, ponieważ wpływają na montaż, Uszczelnianie, Przepływ płynu, lub bezpieczeństwo pacjenta. Elementy kosmetyczne lub niefunkcjonalne zazwyczaj nie wymagają takiego samego poziomu tolerancji.
Wielokrotnego użytku obudowa medyczna wyraźnie to pokazywała podczas planowania produkcji. Oryginalny rysunek określał ±0.0Tolerancje 2 mm dla kilku cech niekrytycznych. Bardziej rygorystyczne limity zwiększały złożoność narzędzi i czas inspekcji, ale nie poprawiały funkcji produktu. Złagodzenie tych wymiarów uprościło produkcję i zmniejszyło ryzyko produkcyjne.
Ciaśniejsze tolerancje nie zawsze są bezpieczniejsze w formowaniu medycznym. Nadmierne ograniczenia wymiarowe mogą faktycznie zwiększać niestabilność formowania, zwężając akceptowalne okna przetwarzania.
| Typ obiektu | Zalecana strategia tolerancji |
|---|---|
| Powierzchnie uszczelniające | Ścisła kontrola |
| Interfejsy asemblerowe | Umiarkowany do ciasnego |
| Cechy kosmetyczne | Umiarkowana kontrola |
| Powierzchnie niefunkcjonalne | Standardowa tolerancja formowania |
| Cienkie, elastyczne przekroje | Przegląd zależny od materiału |
Skurczenie się materiału również ma znaczenie. Polipropylen, Poliwęglan, oraz PEEK zachowują się inaczej podczas chłodzenia. Decyzje dotyczące tolerancji powinny odpowiadać rzeczywistemu zachowaniu formowania, a nie założeniom CAD.
Długie serie produkcyjne mogą również powodować zużycie wymiarowe wewnątrz narzędzi. Przewodnik Sunshine Pro po Precyzyjna kontrola zużycia formy Wyjaśnia, jak zużycie przez pleśń wpływa na długoterminową spójność.
Które błędy konstrukcyjne powodują wady formy w częściach medycznych?
Wiele medycznych wad formowania zaczyna się od możliwych do uniknięcia decyzji projektowych. Nierówne ściany, ostre narożniki, Słabe umiejscowienie bramek, a nierealistyczne tolerancje często powodują problemy z jakością jeszcze przed rozpoczęciem produkcji.
Za defekty często obwinia się warunki przetwarzania, Ale geometria części zwykle tworzy problem źródłowy. Słaba równowaga chłodzenia, trudne ścieżki wypełniające, a niestabilne wyrzucanie często wywodzi się z wczesnych decyzji projektowych.
Części medyczne są szczególnie wrażliwe, ponieważ wymagania walidacyjne pozostawiają mniej miejsca na zmienność procesu. Problem geometryczny, który może być akceptowalny w formowaniu konsumenckim, może stać się poważnym problemem jakości w produkcji regulowanej.
| Defekt | Wspólna przyczyna projektowa |
|---|---|
| Ślady po zapadnięciu | Grube sekcje ścian |
| Odkształcenie | Nierównomierne chłodzenie |
| Flash | Słaba geometria odcięcia |
| Krótkie ujęcia | Cienkie ścieżki przepływu |
| Weld lines | Złe rozmieszczenie bramek |
Startup medyczny doświadczył opóźnienia w walidacji po późnym wyborze materiału w procesie tworzenia narzędzi. Oryginalny projekt formy działał dla jednej rodziny żywic, ale powodował niestabilność wypełnienia po zmianie materiału. To wymuszało pracę nad przeprojektowaniem podczas walidacji, a nie przed zatwierdzeniem narzędzi.
Trwałość narzędzi również ma znaczenie. Powtarzające się naprężenia formowania, Żywice ścierne, a szczelne odcinaki zwiększają zużycie z czasem. Przewodnik Sunshine Pro po Czynniki trwałości formy Wyjaśnia, jak wydajność narzędzi wpływa na długoterminową stabilność formowania.
Co powinni potwierdzić inżynierowie przed rozpoczęciem produkcji form medycznych?
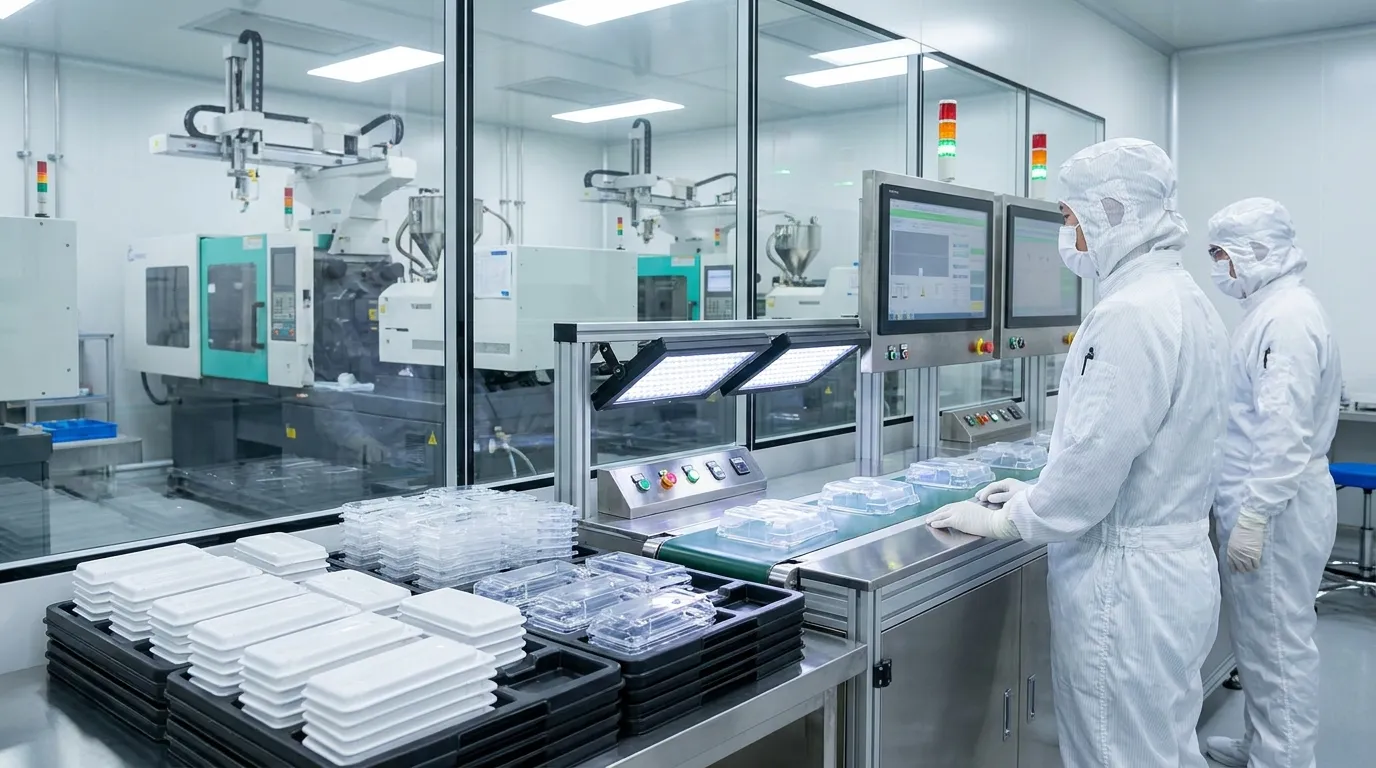
Zespoły powinny finalizować decyzje dotyczące produkcji przed rozpoczęciem cięcia stali. Gdy narzędzia wejdą do produkcji, Nawet drobne zmiany projektowe mogą wydłużyć czas realizacji, Praca walidacyjna, oraz koszt narzędzi.
Najważniejszym krokiem jest dostosowanie inżynierii produktu, Narzędzia, oraz wymagania produkcyjne przed podpisaniem zatwierdzeń. Wybór materiałów, Strategia sterylizacji, Rozmieszczenie bramek, a oczekiwania dotyczące tolerancji powinny być przeglądane wspólnie.
Lista kontrolna formowalności części medycznych
| Przedmiot przeglądu przed narzędziami | Kontrola statusu |
|---|---|
| Geometria CAD finalizowana | □ |
| Potwierdzone kąty draftu | □ |
| Przegląd jednolitej grubości ścianek | □ |
| Zatwierdzona metoda sterylizacji | □ |
| Wybór żywicy został sfinalizowany | □ |
| Przegląd strategii tolerancji | □ |
| Ocena lokalizacji bramek | □ |
| Udokumentowane wymagania walidacyjne | □ |
| Zatwierdzona linia rozdzielcza | □ |
| Przegląd DFM zakończony | □ |
Informacje, których producent formy potrzebuje przed zatwierdzeniem narzędzi
Przed rozpoczęciem pracy nad narzędziami, Zapewnij:
- Pliki CAD końcowe
- Specyfikacja materiałowa
- Wymagania dotyczące sterylizacji
- Oczekiwany wolumen produkcji
- Wymagania dotyczące powierzchni kosmetycznych
- Oczekiwania walidacyjne
- Krytyczne wymiary i tolerancje
Zmiany na późnym etapie powodują jedne z największych opóźnień w projektach medycznych formowania wtryskowego. Aktualizacja materiału lub geometria po cięciu stali narzędziowej może wydłużyć harmonogram produkcji o tygodnie.
Zespoły przygotowujące się do produkcji mogą zapoznać się z Sunshine Pro Przygotowanie narzędzi medycznych proces w celu lepszego dopasowania oczekiwań inżynieryjnych i produkcyjnych.
Co robić dalej
Wtryskowe formowanie plastiku w urządzeniach medycznych działa najlepiej, gdy wytwórczość od początku decyduje o projektowaniu. Drobne korekty geometryczne, Realistyczne tolerancje, a wczesne planowanie sterylizacji może zapobiec kosztownym zmianom narzędzi w przyszłości.
Przed zatwierdzeniem budowy formy, Przejrzyj ten element zarówno z perspektywy inżynierii, jak i produkcji. Zapytaj, czy każda funkcja rzeczywiście poprawia funkcjonowanie, lub po prostu zwiększa złożoność narzędzi. Sprzątacz, Bardziej stabilny projekt zwykle skraca czas walidacji i poprawia długoterminową spójność produkcji.
Jeśli Twój zespół nadal ocenia strategię narzędzi, Wybór materiałów, lub szczegóły inżynierii form, korzystaj z szerszych przewodników dotyczących form wtryskowych od Sunshine Pro, aby wesprzeć kolejny etap rozwoju.
Najczęściej zadawane pytania
Jakie tworzywa sztuczne są powszechnie stosowane w formowaniu wtryskowym medycznych?
Poliwęglan, Polipropylen, Polietylen, SPRAWDŹ, a PVC są powszechnie stosowane w medycznych formach wtryskowych, ponieważ oferują różne proporcje trwałości, Odporność chemiczna, Kompatybilność sterylizacji, oraz biokompatybilność. Najlepsza opcja zależy od zastosowania urządzenia oraz wymagań regulacyjnych.
Jak długo trwa wykonanie medycznej formy wtryskowej?
Terminy produkcji form zwykle wynoszą od ośmiu do dwudziestu tygodni, w zależności od złożoności części, Wymagania walidacyjne, Liczba ubytków, oraz zmiany w narzędziach. Zmiany projektowe podczas tworzenia narzędzi często powodują największe opóźnienia.
Dlaczego DFM jest ważne w medycznym formowaniu wtryskowym?
DFM pomaga inżynierom identyfikować geometrię, tolerancja, oraz ryzyka narzędzi przed rozpoczęciem produkcji. Wczesna weryfikacja DFM ogranicza zmiany w formie, Wady produkcyjne, oraz opóźnienia walidacyjne.
Czy sterylizacja może uszkodzić wtryskowo formowane części medyczne?
Tak. Niektóre tworzywa sztuczne tracą wytrzymałość, Przebarwienia, Warp, lub pęknięcie po wielokrotnym parowaniu, Promieniowanie, lub ekspozycja na sterylizację chemiczną. Dobór materiałów i projektowanie ścian powinny uwzględniać sterylizację już na wczesnym etapie rozwoju.
Co powoduje wypaczenia w medycznych częściach formowanych?
Odkształcenie jest często spowodowane nierówną grubością ścianek, Słaba równowaga chłodzenia, Przejścia geometryczne ostre, lub zmienność kurczu materiału. Geometria spójna zazwyczaj poprawia stabilność wymiarową.
Czy ciaśniejsze tolerancje zawsze są lepsze dla części medycznych?
Nie. Zbyt ścisłe tolerancje zwiększają złożoność narzędzi, Koszty inspekcji, oraz niestabilność formowania. Wymiary krytyczne powinny być kontrolowane ściślej, podczas gdy elementy niekrytyczne powinny pozostać możliwe do produkcji.
Udostępnij:



Napisane przez Sunshine
W Sunshine, Jesteśmy profesjonalnym producentem i dostawcą komponentów do precyzyjnych form, oferując szeroką gamę produktów do tłoczenia i formowania wtryskowego. Naszym głównym celem są formy do dziurkania, Sworznie wyrzutowe i tuleje, oraz słupy i tuleje. Dzięki zaawansowanej obróbki CNC, Ścisła kontrola jakości, oraz silne możliwości produkcyjne, Zapewniamy niezawodność, Części o wysokiej precyzji, wraz ze standardowymi komponentami dostępnymi na stanie, zapewniającymi szybkie i efektywne globalne dostawy.
WIADOMOŚCI
UZYSKAJ USŁUGĘ
Z wysokiej jakości częściami dostosowanymi do każdego budżetu oraz przyjaznym personelem przeszkolonym, by Twoja wizyta była poinformowana i bezproblemowa.
