



Zapobieganie wyciąganiu ślimaków w matrycach tłoczących: Przyczyny i rozwiązania
Pulling ślimakowy występuje, gdy przebity pocisk pozostaje przymocowany do ciosu i przemieszcza się w górę podczas ruchu zwrotnego. Pocisk może pozostać na powierzchni uderzenia, Zejdź z powrotem na pasek, zostają uwięzieni blisko striptizera, lub wrócić do miejsca pracy, gdzie można go ponownie uderzyć.
Skuteczne zapobieganie wyciąganiu ślimaków w matrycach tłoczących zaczyna się od zidentyfikowania tego, co trzyma ślimak przy dziurku. Typowe mechanizmy to próżnia, Przyczepność smaru, Magnetyzm resztkowy, Zaciskanie żarna, Nieodpowiedni prześwit od dziurka do wydruku, Zużywane krawędzie tnące, oraz niewystarczające utrzymanie ściany matrycowej.
Clearance, Przebieg trasy, Konstrukcja matryc, a nowoczesna konserwacja to szersze podstawy narzędzi objęte Przewodnik po formach wybicia (wnioskowane). Ten przewodnik koncentruje się szczególnie na diagnozowaniu ściągania ślimaków i dopasowaniu korekty do rzeczywistej przyczyny.
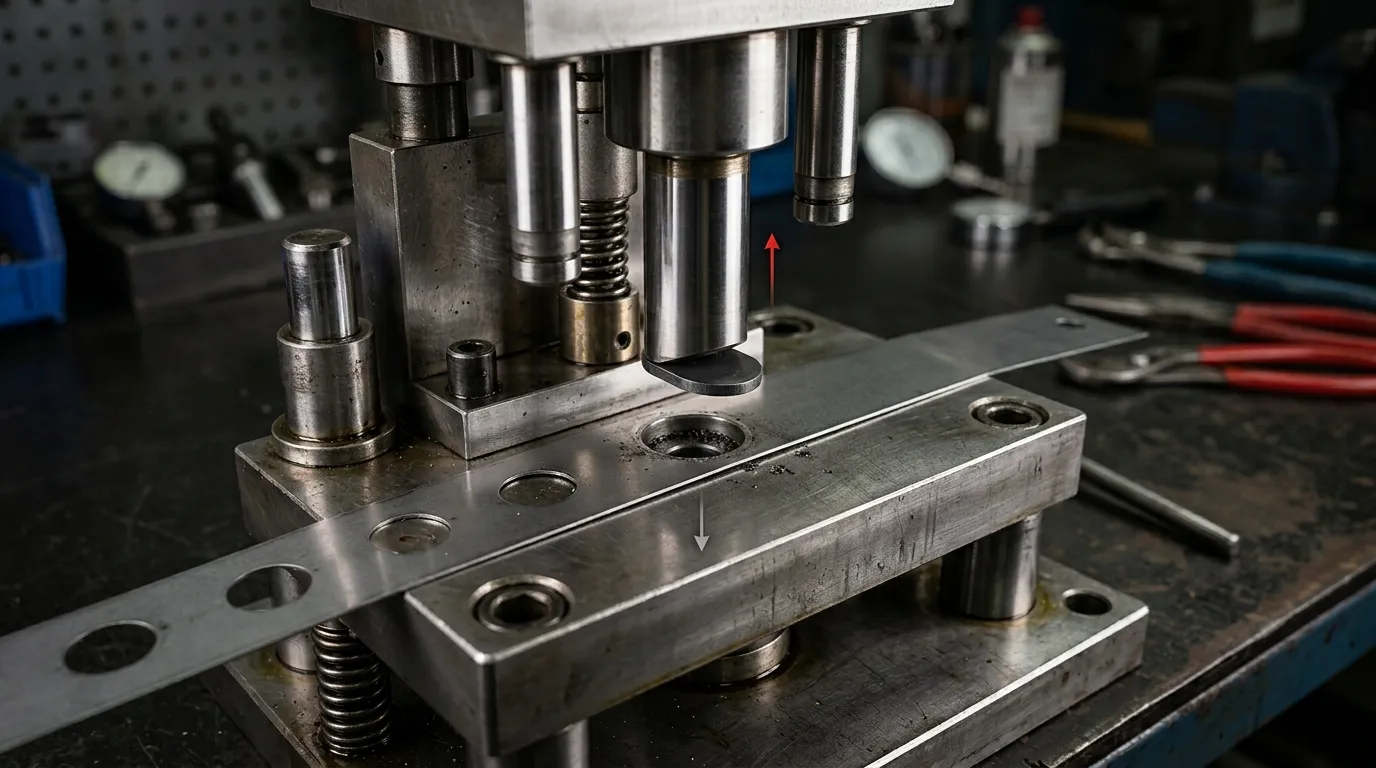
Jak wygląda wyciąganie ślimaków i dlaczego może uszkadzać kostkę
Podczas normalnego cyklu przekłuwania, dziurkarz wchodzi do arkusza, oddziela ślimak, i wpycha ją do otworu matrycy. Gdy cios się cofa, Stripper przytrzymuje arkusz, podczas gdy slug pozostaje w kanale matrycy lub przechodzi przez obszar reliefowy.
Z wyciąganiem ślimaków, Oddzielony pocisk następuje po ciosu podczas cofania. Może pozostać przymocowany do pełnego ruchu lub niespodziewanie zwolnić się nad powierzchnią matrycy.
Typowe znaki to:
- Pocisk przykleił się do twarzy po uderzeniu.
- Luźne ślimaki pojawiające się na górze paska.
- Okrągłe lub kształtowe wgniecenia w pobliżu przebitych otworów.
- Powtarzające się ślimaki wokół powierzchni zdzierajca lub matrycy.
- Przerwanie zasilania po stacji przebijającej.
- Nietypowy hałas uderzeniowy podczas kolejnego uderzenia.
- Ślady na krawędzi pojawiające się po podwójnym uderzeniu.
- Wady przerywane, które występują tylko przy normalnej prędkości prasowania.
Zwrócony pocisk może być uderzony między dziurkaczem a paskiem w kolejnym cyklu. To może oznaczać tę część, Chip a cutting edge, przeciąż mały cios, lub przerwanie ruchu paska w progresywnej kostce. Jeśli powtarzające się uderzenia przyczyniają się do awarii narzędzi, powiązane Pęknięcie dziurkownika w matrycach tłoczących Przewodnik obejmuje szersze mechanizmy pęknięć i przeciążenia.
Potwierdź, że problem to prawdziwe wyciąganie ślimaków
Nie każdy pocisk znaleziony w pobliżu powierzchni matrycy był przenoszony w górę przez dziurkacz. Identyfikacja miejsc, gdzie złom staje się niekontrolowany, zapobiega niewłaściwym działaniom naprawczym.
| Stan | Co się dzieje | Typowa obserwacja | Główny obszar do zbadania |
|---|---|---|---|
| Prawdziwe wyciąganie ślimaków | Pocisk pozostaje przymocowany do dziurka podczas wyciągania | Ślimak widoczny na powierzchni wybijaka lub uwolniony powyżej paska | Siły przyklejania się między uderzeniem i utrzymanie matrycy |
| Stacking slug stacking | Wewnątrz kanału matrycy gromadzi się wiele ślimaków | Zwiększanie oporności wyładowania, Zablokowany relief, Kolumna ślimakowa sprężona | Kraj, Relief, Gniazdo, oraz ścieżkę złomowania |
| Ślizg lub odbicie | Pocisk oddziela się, ale porusza się nieprzewidywalnie po wypuszczeniu | Luźna kula znaleziona w pobliżu matrycy bez śladów przyczepienia dziurkaka | Geometria wyjścia matrycy i kontrola złomu |
| Złom pływający | Odłączony lekki złom wraca do obszaru pracy przez przepływ powietrza, drgania, lub zła ewakuacja | Luźne pionki poruszają się niezależnie od uderzenia | Wodospady, Punkty sprzedaży, Przepływ powietrza, oraz obsługę złomu |
Obserwacje w wolnym cyklu mogą ujawnić, gdzie ślimak uwalnia się, ale niektóre awarie zdarzają się tylko przy tempie produkcji. Wideo z dużą prędkością, tam, gdzie jest dostępny, może pokazać, czy pocisk następuje po uderzeniu, przerwy w otwieraniu kości, lub po wylasku się poluzuje.
Inne przydatne wskazówki to:
- Wzory oleju na powierzchni pociska lub uderzenia.
- Metaliczne odłamki lub osady wokół krawędzi tnącej.
- Wyraźne przyciąganie magnetyczne między ciosem a pociskiem.
- Zmiany, które zaczęły się natychmiast po dotarciu.
- Awaria, która pojawia się dopiero po zwiększeniu prędkości prasy.
- Ślimak, który jest już odłączony, zanim dotrze do powierzchni matrycy.
Ssanie odpadów może pomóc usunąć odklejone lekkie resztki, ale nie uwalnia bezpośrednio pocisku, który nadal jest przymocowany do dziurkacza. Role komponentowe, takie jak dziurkacz, Przycisk, Striptizerka, Elementy przewodnie, a części zużycia są szerzej opisane w Przewodnik po komponentach matrycy.
Dlaczego ślimak następuje po ciosu podczas cofania
Ślimakowe przyciąganie najlepiej rozumieć jako problem równowagi sił. Siły utrzymujące pocisk przy dziurku działają przeciwko siłom, które zatrzymują pocisk w matrycy lub odpychają go od wybijaka.
Według Recenzowane badania nad mechanizmami wyciągania ślimaków, Mechanizm dominujący może się zmieniać wraz z średnicą dziurka., Dostęp, głębokość penetracji, Prędkość cięcia, Lepkość smaru, Stan krawędzi, oraz zachowanie materiału. Kilka mechanizmów może działać jednocześnie.
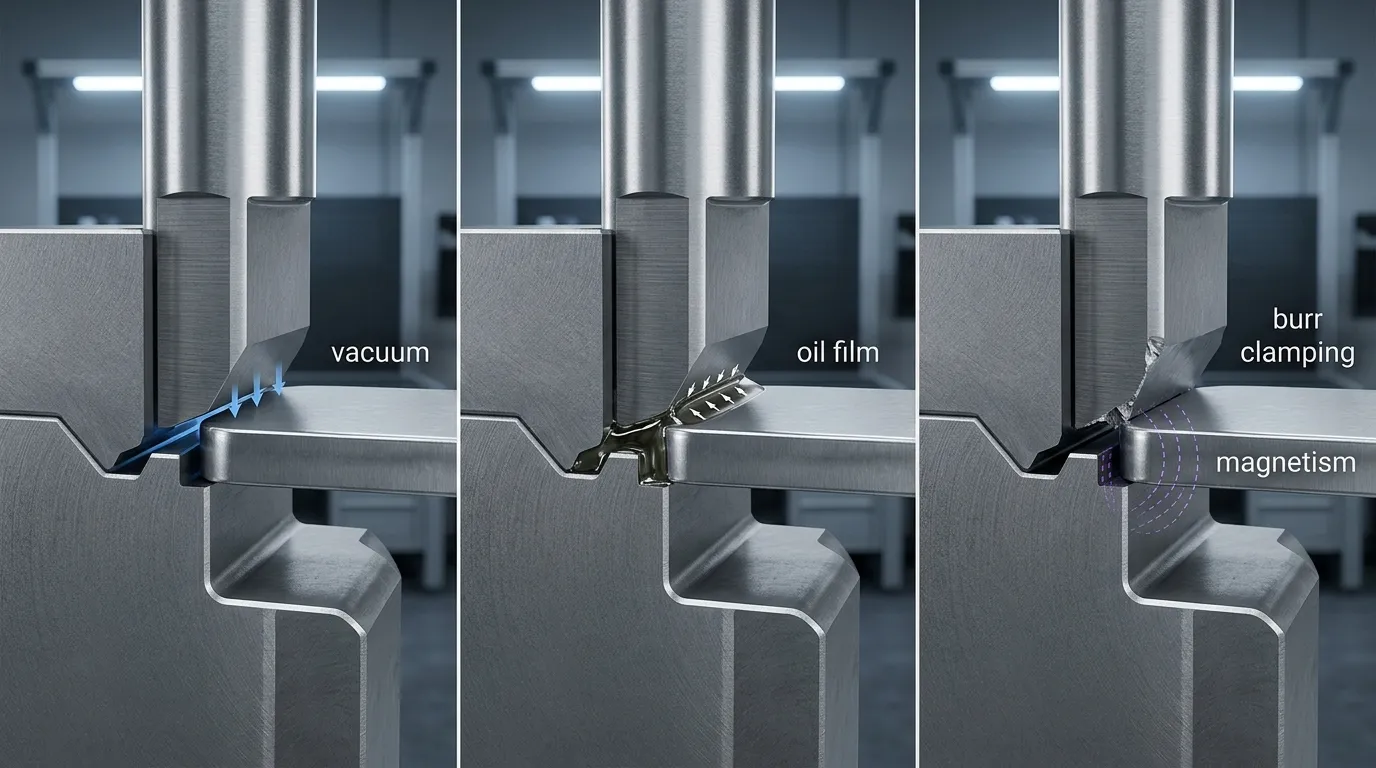
Przyczepność próżniowa i warstwa oleju
Po oddzieleniu ślimaka, między powierzchnią wybijacza a pociśnikiem może powstać niewielka, szczelna przestrzeń. Gdy cios się cofa, Ciśnienie w tej przestrzeni może spadać poniżej otaczającego ciśnienia. Powstała siła próżniowa pomaga utrzymać pocisk przy powierzchni wybijaka.
Ciąganie podciśniane może stać się bardziej wpływowe, gdy:
- Ślimak jest szeroki, Płaski kontakt z powierzchnią wybijaka.
- Cios szybko się cofa.
- Powietrze nie wchodzi łatwo do przestrzeni.
- Cios wnika głęboko w kostkę.
- Średnica dziurkacza tworzy stosunkowo duży, szczelny obszar.
- Smar pomaga utrzymać uszczelnienie.
Smar może również tworzyć własną przyczepność. Gruba warstwa oleju pomiędzy powierzchnią wykrawacza a ślimakiem może opierać się separacji, zwłaszcza gdy smar ma wysoką lepkość lub jest stosowany nadmiernie.
To nie znaczy, że smarowanie powinno być po prostu usunięte. Smar może być niezbędny do kontroli zużycia narzędzi, Ruch paskowy, oraz jakość części. Poprawną odpowiedzią jest przejrzenie rodzaju smaru, Ilość, Temperatura, oraz spójność zastosowań poprzez badania kontrolowane.
Magnetyzm resztkowy i zaciskanie żarna
Wybijacz stalowy może zachować magnetyzm po szlifowaniu, ostrzenie, lub kontakt z magnetycznym sprzętem do trzymania pracy. Jeśli materiał ślimaka jest ferromagnetyczny, Przyciąganie magnetyczne może wystarczyć, by mały lub lekki ślimak uniósł się w górę.
Magnetyzm resztkowy jest szczególnie podejrzany, gdy ściąganie ślimaków zaczyna się natychmiast po nim:
- Ostrzenie dziurkaczy.
- Szlifowanie powierzchniowe.
- Zastosowanie magnetycznych uchwytów.
- Wymiana dziurkaczy.
- Konserwacja z użyciem narzędzi magnetycznych.
Zaciskanie żarna to inny mechanizm. Podczas złamania, Krawędź ślimaka może rozwijać zadzior, który mechanicznie chwyta krawędź tnącą. Zużyte krawędzie, odpryskiwanie, Nieodpowiednie prześwitanie, a zmiany w geometrii pękania mogą zwiększyć ten chwyt.
To rozróżnienie ma znaczenie. Demagnetyzacja nie naprawi mechanicznego zaciskania, podczas gdy samo ostrzenie nie usunie magnetyzmu resztkowego.
Niewystarczające zatrzymanie matrycy lub nieprawidłowe zwalnianie slug
Kanał kostki musi wykonywać dwa zadania, które mogą ze sobą kolidować. Musi opierać się powrotowi ślimaka w górę, ale musi też umożliwić opadowi bez nakładania się lub nadmiernego ściskania.
Wpływ na prześwit od dziurka do wydruku:
- Zachowanie pęknięć.
- Rozmiar ślimaka i deformacja.
- Kierunek i rozmiar zadziarza.
- Kontakt między ślimakiem a ścianką matrycy.
- Siły cięcia i zdzierania.
- Zdolność ślimaka do poruszania się przez matrycę.
Nadmiernie otwarty prześwit może zmniejszyć użyteczne retencje ściany matrycowej lub powodować niestabilne zachowanie slugów. Zbyt wąski prześwit może zwiększyć siłę tnącą, zużycie, Zaciskanie związane z zadziarnami, lub kompresję ślimakową.
Długość lądu, Geometria reliefu, Zużycie wewnętrzne, Złoża, a uszkodzone przejścia wpływają także na siły utrzymania i zwalniania. Research on Naprężenia stykowe matryca do ślimaka Pokazuje, że geometria matrycy i kontakt promieniowy wpływają na tarcie utrzymujące ślimaki. Większa kompresja nie jest automatycznie lepsza; Nadmierne odkształcenie plastyczne może zmniejszyć efektywne naprężenie zatrzymujące lub przyczynić się do układania na stałe.
Dlatego nie istnieje uniwersalny procent prześwitu, który zapobiegałby wciąganiu ślimaków w każdym materiale, Grubość, oraz geometria dziurkaczy.
Zdiagnozuj przyczynę przed modyfikacją narzędzia
Uporządkowane dochodzenie jest zazwyczaj skuteczniejsze niż natychmiastowe dodanie wyrzucacza, Zmiana prześwitu, lub modyfikacja kostki.
- Potwierdź, że pocisk podąża za ciosem.
Obserwuj pocisk podczas cofania i sprawdź, czy pozostaje przymocowany, Wypuszczenia w pobliżu striptizera, lub poluzuje się dopiero po opuszczeniu matrycy. - Zidentyfikuj, co zmieniło się przed pojawieniem się awarii.
Sprawdź aktualne ostrzenie, nowa cewka materiałowa, wymiana smaru, Wyższa szybkość prasowania, Wymiana komponentów, Ponowne szlifowanie, lub regulacja prześwitu. - Zapisz miejsce, gdzie ślimak się uwalnia.
Ślimak, który pozostaje przymocowany przez cały ruch w górę, może wskazywać na silną próżnię, Przyczepność oleju, Magnetyzm, lub zaciskanie żarna. Ślimak, który uwalnia się blisko wejścia do matrycy, może wskazywać na marginalne retencje. - Sprawdź powierzchnię wybijaka i krawędź tnącą.
Szukaj zużycia, odpryskiwanie, materiał nagromadzony, Pozostałości olejowe, Ślady zadzioru, lub ślady świadków kołowych po wielokrotnym kontakcie. - Sprawdź kanał matrycy.
Sprawdź teren, Relief, Stan ściany, Złoża, Uszkodzenia, oraz dowody na układanie ślimaków. - Sprawdź magnetyzm resztkowy.
Porównaj przyciąganie uderzenia przed i po odmagnetyzowaniu, gdy podejrzewa się przyklejanie magnetyczne. - Zweryfikowaj faktyczne poświadczenie.
Nie polegaj wyłącznie na rysunku nominalnym. Potwierdź rozmiar dziurkacza, Otwarcie, zużycie, oraz prześwit na każdą stronę w obecnym stanie narzędzia. - Przegląd penetracji punch.
Zbyt małe przebicie może nie przesunąć ślimaka do obszaru zatrzymania lub odciążenia. Większa penetracja, jednak, może zwiększyć zmianę objętości pod uderzeniem i wzmocnić podciśnienie podczas wycofywania. - Porównaj zachowanie wolne i produkcyjne.
Konfiguracja działająca podczas wolnego cyklowania może zawieść przy prędkości wycofania, Smarowanie, drgania, a warunki termiczne osiągają normalny poziom produkcji. - Zmieniaj jedną zmienną na raz.
Jeśli poświadczenie, Smarowanie, prędkość, i penetracja są zmieniane razem, zespół nie jest w stanie wiarygodnie zidentyfikować, która korekta skorygowała lub pogorszyła problem.
Wszystkie inspekcje i testy powinny być zgodne z zatwierdzonymi procedurami bezpieczeństwa prasy i narzędziowni w zakładzie.
Dopasuj naprawę do potwierdzonej przyczyny
Zacznij od odwracalnych korekt konserwacji i konfiguracji. Przejście do zmian procesu następnego. Modyfikacje po stronie dziurkowanej lub matrycy powinny następować tylko wtedy, gdy zaobserwowany mechanizm je uzasadnia.
Poprawki konserwacji i konfiguracji
| Obserwowany stan | Sprawdzone | Możliwa korekta |
| Problem zaczął się po grindowaniu | Resztkowe przyciąganie magnetyczne | Odmagnetyzuj dziurcz i zweryfikowaj wynik |
| Widoczna warstwa oleju między wybiwarką a ślimakiem | Ilość smaru i lepkość | Popraw nadmierne lub niespójne stosowanie |
| Zadziarnie lub ślady krawędzi chwytają uderzenie | Zużycie na poziomie nowatorskim, odpryskiwanie, Dostęp | Przywróć krawędź i ponownie sprawdź rzeczywistą odległość |
| Osady na ścianie dziurkaczowej lub matrycy | Zbieranie materiału lub zanieczyszczenie | Oczyść dotknięte powierzchnie i zbadaj źródło |
| Nierówne ślady świadków | Wyrównanie dziurkaczy i matrycy | Popraw wyrównanie przed zmianą geometrii |
| Problemy zaczęły się po wymianie | Wymiary instalacji i penetracja | Upewnij się, że nowy komponent odpowiada rysunkowi i ustawieniu |
Te kontrole są stosunkowo niedrogie i mogą ujawnić, czy awaria została spowodowana konserwacją lub montażem, a nie oryginalnym projektem matrycy.
Modyfikacje procesu i geometrii
Rozrycie powinno być oceniane jako część całego procesu cięcia, domyślnie nie zmienia się w jednym kierunku. Prawidłowa wartość zależy od materiału, Grubość, Rozmiar otworu, Wymóg jakościowy części, Stan narzędzia, oraz geometria matrycy.
Przebicie dziurkiem wymaga również dokładnej oceny. Zwiększenie wejścia może pomóc umieścić ślimaka głębiej w sekcji utrzymywającej, ale może też zwiększać efekty próżni. Zmniejszenie wejścia może zmniejszyć objętość podciśnienia, pozostawiając ślimak niewystarczająco kontrolowany przez matrycę.
Inne kontrolowane regulacje mogą obejmować:
- Przegląd ilości smaru i pozycji podawania.
- Porównanie niższych i normalnych prędkości produkcji.
- Korygowanie nieregularnego podawania materiału lub wsparcia taśmowego.
- Przywrócenie planowanego terenu i stan odciążenia.
- Potwierdzając, że pocisk może poruszać się w dół bez przeszkód.
Po każdej zmianie, Sprawdzaj jakość otworu, Stan zadziarza, Zachowanie zdejmowania, Ślady narzędzi, oraz przewoz złomu. Korekta, która zatrzymuje wyciąganie ślimaków, ale powoduje nadmierne zadziornięcia lub układanie się w formie kanału dies, nie jest kompletnym rozwiązaniem.
Modyfikacje narzędzi po stronie dziurkowanej i matrycy
Modyfikacje po stronie dziurka działają bezpośrednio na ślimak lub ciśnienie pod wybijakiem:
- Wentylowany punch: Zapewnia ścieżkę wyrównywania ciśnień i jest najbardziej istotna, gdy mechanizmem dominującym jest próżnia.
- Mechaniczny wyrzutnik ślimaków: Wykorzystuje element sprężynowy lub elastyczny, aby odpychać pocisk od powierzchni wybijaka.
- Sprężone powietrze: Stosuje czasowo określoną siłę w dół przez lub w pobliżu ciosu.
- Geometria ścinania: Zmniejsza kontakt z pełną twarzą lub odkształca pocisk, dzięki czemu łatwiej oddziela się od uderzenia.
Modyfikacje po stronie matrycy zwiększają odporność na ruch w górę lub poprawiają kontrolowane rozładowanie:
- Rowki zatrzymujące ślimaki lub cechy łapacza: Stwórz lokalne zakłócenia poniżej krawędzi tnącej.
- Kontrolowany kontakt z płytą: Wykorzystuje kanał matrycy do generowania wystarczającego tarcia utrzymującego.
- Poprawiona geometria terenu i reliefu: Trzyma pocisk tam, gdzie jest potrzebny, następnie pozwala na uwolnienie w dół.
- Naprawa lub wymiana: Przywraca zużytą lub uszkodzoną geometrię wewnętrzną.
Każda opcja ma swoje ograniczenia. Małe dziurki mogą nie mieć wystarczającej przestrzeni wewnętrznej na wentylator lub wyrzutnik. Drogi powietrzne mogą się zatykać, Zużywaj sprężone powietrze, albo osłabić cienki cios. Elementy wyrzutowe mogą powodować zmęczenie. Geometria ścinania może powodować boczne obciążenia lub nieakceptowalne odkształcenie ślimaka. Funkcje retencyjne muszą pozostać skuteczne po ostrzeżeniu i nie mogą powodować układania się na ślimaku.
Badania nad Wysokociśnieniowe powietrze do usuwania ślimaków Pokazuje także, dlaczego podejścia pneumatyczne powinny być traktowane jako rozwiązania narzędziowe specyficzne dla zastosowania, a nie uniwersalne modernizacje.
Porównaj metody zapobiegania wyciąganiu ślimaków według mechanizmu i kompromisu
| Metoda | Mechanizm najlepszego dopasowania | Główna zaleta | Główne ograniczenie | Co zweryfikować |
| Demagnetyzacja | Magnetyzm resztkowy | Szybkie i minimalnie inwazyjne | Nie koryguje zaciskania próżni ani zacięcia żarna | Przyciąganie magnetyczne jest zmniejszone, a ciągnięcie zatrzyma |
| Recenzja smaru | Przyczepność do folii olejowej | Może naprawić problem bez modyfikacji narzędzia | Zbyt mało smaru może zwiększyć zużycie | Zużycie narzędzi, Ruch paskowy, a jakość części pozostaje akceptowalna |
| Renowacja krawędzi | Zaciskanie żarna lub zużyta krawędź tnąca | Przywraca zamierzony stan złamania | Ostrzenie może zmieniać wejście lub pozostawiać magnetyzm | Edge condition, Przenikanie, oraz magnetyzm |
| Korekta prześwitu | Słabe złamanie lub utrzymanie matrycy | Odnosi się do fundamentalnej zmiennej tnącej | Nieprawidłowe ustawienie może zwiększyć liczbę zadziorów, siły, lub zużywania | Jakość otworu, burrs, Zdejmowanie, oraz ruch ślimaków |
| Regulacja penetracji | Slug nie wchodzi do właściwego obszaru układu | Może poprawić pozycjonowanie ślimaków | Większe wejście może wzmocnić podciśnienie | Pozycja sluga i zachowanie prędkości produkcji |
| Wentylowany punch | Próżnia | Bezpośrednio wyrównuje ciśnienie | Przejście może zatkać lub zmniejszyć siłę uderzenia | Droga powietrzna pozostaje otwarta, a punch jest konstrukcyjnie odpowiedni |
| Mechaniczny wyrzutnik | Silne zrosty twarzy | Dodaje dodatnią siłę separacji | Wymaga miejsca i ciągłej konserwacji | Siła wyrzutowa, zmęczenie, oraz timing |
| Sprężone powietrze | Próżnia lub trwała przyczepność | Strong, Separacja kontrolowana | Potrzeba zaopatrzenia w powietrze, Timing, oraz czyste fragmenty | Zużycie powietrza, Zapychanie, oraz niezawodne wyrzucenie |
| Geometria ścinania | Szeroki kontakt twarzy lub zrost | Przerywa kontakt bez mechanizmu wewnętrznego | Może powodować boczne obciążenie lub deformację typu slug | Obciążenie dziurkowaną i wymagania dotyczące części |
| Funkcja retencji matrycy | Niewystarczająca odporność na odwrócenie ślimaka | Trzyma ślimak poniżej krawędzi tnącej | Może wpływać na ostrzenie i przepływ złomu | Retencja pozostaje skuteczna bez nakładania |
| Czujnik ochrony matrycy | Przerywane nieprawidłowe cykle | Może zatrzymać tłoczenie przed kolejnymi uszkodzeniami | Wykrywa problem, ale nie usuwa jego przyczyny | Niezawodne wykrywanie pod wpływem oleju, drgania, oraz prędkość normalną |
Najlepsza opcja jest określana przez potwierdzony mechanizm, Dostępna przestrzeń narzędziowa, Siła uderzenia, Warunki materialne, Wymagania konserwacyjne, oraz czy metoda zapobiega, usuwa, lub wykrywa tylko nienormalnego ślimaka.
Sprawdź, czy poprawka działa z prędkością produkcyjną
Kilka udanych powolnych ruchów nie dowodzi, że problem został rozwiązany. Próżnia, Zachowanie smaru, drgania, a ruch złomu może się zmieniać, gdy prasa osiąga normalną prędkość pracy.
Stosuj kontrolowaną sekwencję weryfikacji:
- Potwierdź konsekwentne uwalnianie pocisków podczas obserwacji z obniżoną prędkością.
- Zwiększenie do normalnej prędkości produkcji zgodnie z zatwierdzonymi procedurami.
- Sprawdź, czy ślimaki przechodzą przez zamierzoną ścieżkę i złom.
- Sprawdź przebite otwory i otaczające powierzchnie pod kątem nowych śladów.
- Sprawdź, czy stan zadziorów się nie pogorszył.
- Potwierdź, że rozbieranie pozostaje stabilne.
- Sprawdź krawędzie dziurkarki i matrycy pod kątem nietypowych śladów świadków.
- Upewnij się, że ślimaki nie gromadzą się w kanale matrycy.
- Obserwuj narzędzie po osiągnięciu normalnej temperatury roboczej.
- Zapisuj każdy nawrót, zamiast oceniać wyniki na podstawie kilku cykli.
Dokumentacja testu powinna zawierać materiałową partię, Stan smaru, Szybkość prasy, zmieniona zmienna, Czas trwania, Obserwacje, oraz wyniki inspekcji. To ułatwia śledzenie późniejszych nawrotów.
Informacje do zebrania przed złożeniem wniosku o modyfikację dziurkacza lub matrycy
Gdy konserwacja i kontrolowane regulacje procesu nie rozwiązują wyciągania ślimaków, Dostawca narzędzi potrzebuje czegoś więcej niż tylko uszkodzonej próbki dziurkarki.
Przygotować się:
- Rysunek części lub pasek.
- Wymiary dziurkania i matrycy.
- Jakość i grubość materiałów.
- Kształt i rozmiar otworu lub ślimaka.
- Rzeczywisty prześwit po każdej stronie.
- Głębokość penetracji wybijania.
- Wymiary ziemi i reliefu.
- Typ prasy i szybkość produkcji.
- Rodzaj smaru i metoda aplikacji.
- Historia ostrzenia i konserwacji.
- Zdjęcia twarzy punch face, Krawędź cięcia, Kanały, ślimak, oraz burr.
- Wideo pokazujące, kiedy i gdzie ślimak się uwalnia.
- Częstotliwość awarii.
- Najnowsze zmiany w procesie lub narzędziach.
- Poprawki już przetestowane i ich wyniki.
- Wymagany dołek, burr, oraz kryteria jakości powierzchni.
Pełne dane aplikacyjne pomagają rozróżnić komponent zastępczy, korekta geometryczna, albo problem procesowy, którego nie rozwiązałaby nowa dziurkacz.
SunshinePro's Niestandardowy sworzeń dziurkowy Page potwierdza dostosowanie wymiarów dziurkarki oparte na rysunkach, Profile, Materiały, oraz obróbki powierzchniowe. Zawiera również listę obróbki CNC, EDM, Szlifowanie, oraz obróbkę cieplną. Te zweryfikowane możliwości wspierają przegląd komponentów, ale same w sobie nie potwierdzają dostępności wyrzutni z powietrza, Systemy wyrzutowe, Przejścia pneumatyczne, lub cechy ślimaka retencyjnego.
Gdy przegląd wymiany lub niestandardowych narzędzi jest uzasadniony
Wymiana lub przegląd narzędzi na zamówienie staje się rozsądny, gdy:
- Dziurkacz lub matryca jest zbyt zużyta lub uszkodzona, by praktycznie ją naprawić.
- Rzeczywista geometria nie odpowiada już zamierzonemu prześwitu ani penetracji.
- Kanał matrycy nie jest w stanie zapewnić niezawodnego zatrzymania i rozładowania.
- Ściąganie ślimaków wraca po potwierdzonej konserwacji i poprawkach procesów.
- Wymagany jest inny profil dziurkowana lub wymiar komponentu.
- Proponowany wylot wentylacyjny, Wyrzutnik, ścinanie, lub cecha retencyjna wymaga przeglądu strukturalnego.
Listy SunshinePro Matryce i sworznie do dziurkania Wśród jej kategorii produktów znajduje się oferta niestandardowych elementów dziurkarzy opartych na rysunkach. Do przeglądu technicznego, Dostarczyć rysunki, Informacje materialne, Wymiary narzędzi, Szybkość prasy, Warunki smaru, oraz obserwowane zachowanie ślimaków przez Strona kontaktowa SunshinePro. Celem powinno być porównanie komponentu z potwierdzonym mechanizmem awarii, zamiast prosić o ogólną modyfikację anty-slug.
Udostępnij:



Napisane przez Sunshine
W Sunshine, Jesteśmy profesjonalnym producentem i dostawcą komponentów do precyzyjnych form, oferując szeroką gamę produktów do tłoczenia i formowania wtryskowego. Naszym głównym celem są formy do dziurkania, Sworznie wyrzutowe i tuleje, oraz słupy i tuleje. Dzięki zaawansowanej obróbki CNC, Ścisła kontrola jakości, oraz silne możliwości produkcyjne, Zapewniamy niezawodność, Części o wysokiej precyzji, wraz ze standardowymi komponentami dostępnymi na stanie, zapewniającymi szybkie i efektywne globalne dostawy.
WIADOMOŚCI
UZYSKAJ USŁUGĘ
Z wysokiej jakości częściami dostosowanymi do każdego budżetu oraz przyjaznym personelem przeszkolonym, by Twoja wizyta była poinformowana i bezproblemowa.
