



Elementy formy wtryskowej: Główne części i to, co każda z nich robi
Elementy formy wtryskowej obejmują rdzeń, Ubytek, System biegaczy, Kanały chłodzące, System wyrzutnika, Filary przewodnie, oraz płyty nośne. Każda część kontroluje inny etap cyklu formowania, od kształtowania i chłodzenia po ustawienie i wyrzut. Zrozumienie, jak te systemy ze sobą współpracują, pomaga producentom zmniejszyć liczbę wad, Poprawa czasu cyklu, oraz wybrać odpowiedni projekt formy dostosowany do potrzeb produkcyjnych.
Formy wtryskowe wyglądają z zewnątrz na proste, ale wewnątrz zawierają wiele precyzyjnych systemów współpracujących pod wysokim ciśnieniem i temperaturą. Mały problem z chłodzeniem, Przebieg trasy, lub wyrzucenie może wpływać na jakość części, Czas cyklu, oraz żywotności pleśni. Ten przewodnik wyjaśnia główne elementy formy, Co robi każdy z nich, oraz jak wpływają na rzeczywiste wyniki produkcji.
Jakie są główne elementy formy wtryskowej?
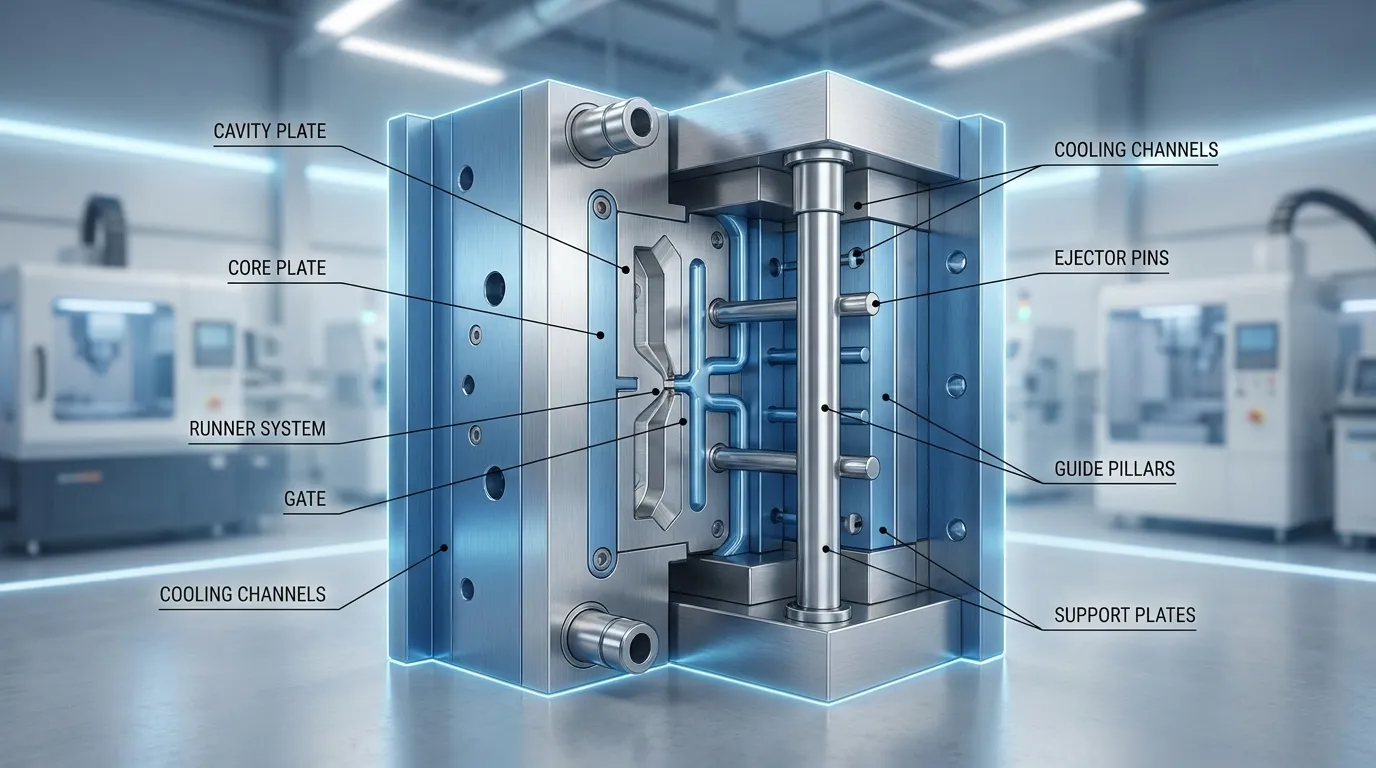
Elementy formy wtryskowej współpracują, aby prowadzić stopiony plastik, Kształtuj część, Równomiernie schłodzić, i bezpiecznie go wyrzucić po zastygnięciu. Główne systemy obejmują rdzeń i wnękę, System kanałów i bram, Kanały chłodzące, System wyrzutnika, Elementy przewodnie, oraz strukturę podstawy formy.
Forma wtryskowa zbudowana jest z kilku połączonych systemów zamiast jednego bloku stali. Każdy system realizuje określoną funkcję podczas cyklu formowania. Niektóre części kształtują plastik, Inne zarządzają ciepłem, a inni kontrolują ruch i ustawienie.
Podstawa formy podtrzymuje całą konstrukcję i utrzymuje wewnętrzne elementy na miejscu. Wewnątrz formy, Stopiony plastik dostaje się przez system podawania, wypełnia jamkę, Ochładza, i jest wyrzucana po zastygnięciu. Według Przegląd procesu formowania wtryskowego, formy zazwyczaj mają oddzielne strony wtryskowe i wyrzutowe, które otwierają się i zamykają podczas produkcji.
| System komponentowy | Główna funkcja | Wspólne ryzyko produkcyjne |
|---|---|---|
| Rdzeń i wnęka | Ukształtuj plastikową część | Błędy wymiarowe |
| System kanałów i bram | Roztopiony plastik prowadzący | Krótkie ujęcia lub nierównowaga |
| Kanały chłodzące | Usuń ciepło | Warpage |
| System wyrzutu | Usuń gotową część | Znaki powierzchniowe |
| Słupki prowadzące i tuleje | Utrzymanie wyrównania | Flash |
| Płyty nośne | Obsługa obciążeń ciśnieniowych | Zużycie przez pleśń |
Jeśli chcesz uzyskać szerszy przegląd działania form w całym cyklu produkcyjnym, to Proces wtrysku do tworzyw sztucznych Przewodnik wyjaśnia cały przepływ pracy.
Jaka jest różnica między rdzeniem a komorą?
Wnętrze tworzy zewnętrzny kształt plastikowej części, natomiast rdzeń tworzy geometrię wewnętrzną. Razem, Te dwie połowy formy definiują ostateczne wymiary, Grubość ściany, oraz jakość powierzchni formowanego komponentu.
Strona z wnęką zwykle pozostaje na stałej połowie formy. Kształtuje powierzchnię zewnętrzną, którą klienci widzą po formowaniu. Tekstura powierzchni, Wykończenie kosmetyczne, a widoczne szczegóły często pochodzą z powierzchni jamy.
Strona rdzeniowa zwykle znajduje się na ruchomej połowie formy. Tworzy to wewnętrzne elementy, takie jak dziury, Żebra, Sloty, oraz puste przekroje. Podczas katapultu, Formowana część zwykle pozostaje przymocowana do boku rdzenia, ponieważ kurczenie się wokół rdzenia się zaciska.
| Cechy | Ubytek | Rdzeń |
|---|---|---|
| Główna rola | Formy zewnętrzne | Forma geometrii wewnętrznej |
| Pozycja formy | Stała strona | Ruch po stronie |
| Skupienie powierzchniowe | Wykończenie kosmetyczne | Szczegóły konstrukcyjne |
| Strona wyrzutowa | Zazwyczaj część wydawniczy | Zazwyczaj trzyma część |
Słabe obróbki lub zużycie w obu sekcjach może powodować zmienność wymiarową. Nawet niewielkie niedopasowanie rdzenia do wnęki może powodować odbłyski wokół linii rozdzielania. Jest to szczególnie istotne w zastosowaniach o ścisłych tolerancjach, takich jak obudowy medyczne czy precyzyjna elektronika.
Aby lepiej przyjrzeć się ogólnej architekturze form, Zobacz te Podstawy struktury formy.
Jak system podawania przesuwa plastik przez formę?
System podawania prowadzi stopiony plastik z maszyny wtryskowej do wnęki formy. Zawiera tulejkę wlewową, Biegacze, oraz bramy, wszystkie te kontrolują ciśnienie, Dystrybucja materiałów, oraz spójność nadzienia.
System zasilający działa jak kontrolowany kanał dla stopionej żywicy. Plastik najpierw wchodzi przez tuleję sprue, następnie przechodzi przez kanały, zanim wchodzi do komory przez bramę. Każda sekcja wpływa na prędkość napełniania, Ciśnienie, oraz równowaga.
Co robi tulejka sprue?
Tulejka sprue łączy dyszę maszyny formerskiej z formą. Obsługuje pierwszy etap transferu materiału i kieruje stopiony plastik do systemu kanałowego. Zły projekt wylewu może powodować przecieki, Straty ciśnienia, lub nierówne wypełnienie.
Dlaczego równowaga biegaczy ma znaczenie w formach wielokomorowych
Układ kanałów staje się ważniejszy w formach wielokomorowych, ponieważ każda komora musi się równomiernie wypełnić. Jeśli jedna ścieżka biegacza jest dłuższa od innej, Ubytki mogą się wypełniać z różną prędkością. Może to powodować zmienność wymiarową między częściami.
Forma opakowawcza o nierównych długościach kanałów może wytworzyć jedną komorę z nadmiarem błysku, podczas gdy inna pokazuje krótkie ujęcia. Systemy zrównoważonych kanałów zmniejszają to ryzyko i poprawiają spójność produkcji.
Brama kontroluje, jak stopiony plastik dostaje się do komory. Mniejsze bramki zmniejszają widoczne ślady, ale mogą ograniczać przepływ w grubszych częściach. Większe bramki poprawiają wypełnianie, ale mogą zwiększyć ilość pracy przy przycinaniu po formowaniu.
Więcej kanałów chłodzących nie poprawia automatycznie jakości formowania. Źle zbalansowane układy chłodzenia i zasilania mogą nadal powodować nierównomierne kurczenie się i odkształcenia, nawet gdy przepływy wydają się akceptowalne.
Dla szerszego wyjaśnienia etapów wypełniania i formowania, to Workflow formowania wtryskowego obejmuje całą sekwencję produkcyjną.
Dlaczego system chłodzenia jest kluczowy w formowaniu wtryskowym?
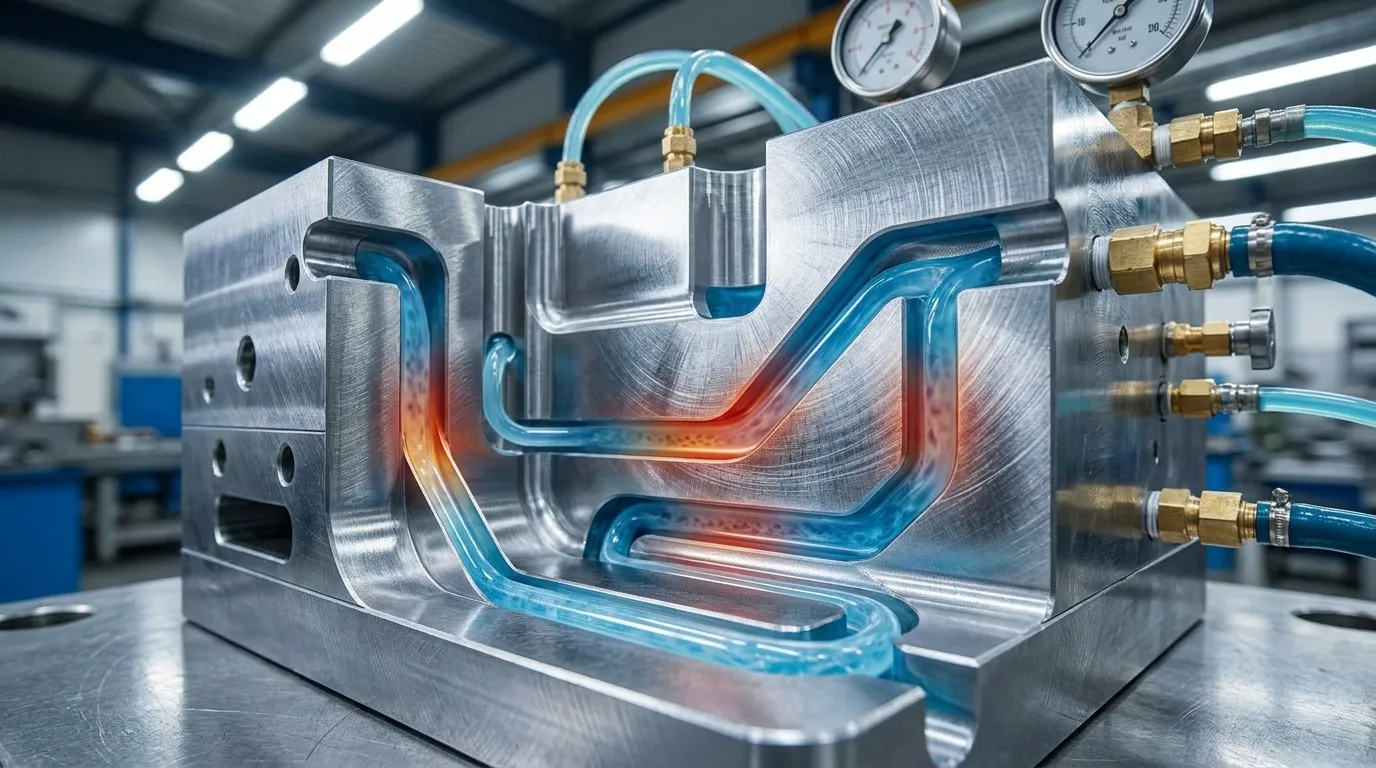
Kanały chłodzące usuwają ciepło z formy po wypełnieniu komory plastikiem. Prawidłowe chłodzenie poprawia czas cyklu, Stabilność wymiarowa, oraz jakość powierzchni przy jednoczesnym zmniejszaniu odkształceń i nierównomiernego kurczenia się.
Chłodzenie często kontroluje większość czasu cyklu formowania. Jeśli ciepło zbyt długo pozostaje w formie, Produkcja zwalnia, a wymiary części stają się mniej stabilne. Według Przewodnik po komponentach form RapidDirect, Systemy chłodzenia pomagają również zmniejszyć zużycie formy poprzez kontrolę naprężeń termicznych.
Kanały chłodzące są wiercone przez podstawę formy wokół komory i rdzenia. Woda lub chłodziwo krążą przez te kanały, aby równomiernie odprowadzać ciepło. Rozmieszczenie ma znaczenie, ponieważ nierównomierne chłodzenie powoduje nierównomierne kurczenie.
Pleśń w obudowie medycznej może powodować odkształcenie, jeśli kanały chłodzące znajdują się zbyt daleko od jednej strony jamy. Jedna strona stygnie szybciej, podczas gdy druga nadal się kurczy, powodując, że gotowa część lekko się skręca po wyrzuceniu.
| Jeśli tak się stanie | Problem z chłodzeniem | Typowy wynik |
|---|---|---|
| Jeden obszar chłodzi wolniej | Złe rozmieszczenie kanałów | Warpage |
| Chłodzenie jest nierównomierne | Nierównowaga temperaturowa | Wariacja kurczenia się |
| Pleśń pozostaje zbyt gorąca | Powolne usuwanie ciepła | Dłuższy czas cyklu |
| Tworzą się gorące punkty | Ograniczony przepływ płynu chłodzącego | Defekty powierzchniowe |
Więcej kanałów chłodzących nie zawsze jest lepsze. Nadmierna gęstość kanału może osłabić przekroje stalowe lub powodować nierównomierne zachowanie termiczne. W wielu przypadkach, Konstrukcja zrównoważonego chłodzenia ma większe znaczenie niż maksymalna objętość chłodzenia.
Zastosowania o ścisłych tolerancjach często wymagają zaawansowanej kontroli termicznej. Te Zastosowania w formowaniu precyzyjnym Pokaż, gdzie systencja chłodzenia staje się krytyczna.
Co robi system wyrzutu?
System wyrzutu usuwa uformowaną część z boku rdzenia po schłodzeniu. Najczęściej stosowaną metodą są sworznie wyrzutowe, ale tuleje i płyty do zsuwania mogą być stosowane do delikatnych lub głębokich komponentów..
Po otwarciu formy, Część formowana zwykle pozostaje przymocowana do boku rdzenia. System wyrzutowy wypycha część bez uszkadzania powierzchni lub deformowania cienkich sekcji.
Najczęściej stosowaną metodą są sworznie wyrzutowe, ponieważ są proste i opłacalne. Sworznie naciskają bezpośrednio na wybrane punkty na powierzchni części. Słabe umiejscowienie, jednak, mogą pozostawiać widoczne ślady po szpilce lub tworzyć punkty naprężenia.
Forma opakowań o dużej objętości może wykazywać zużycie sworzni wyrzutnika po dłuższych cyklach produkcyjnych. Z czasem, Powtarzające się ruchy powodują tarcie i zużycie powierzchni, które przenoszą się na kosmetyczne obszary odlewanej części.
- Sworznie wyrzutowe
- Tuleje wyrzutowe
- Płytki znikające
- Sworznie zwrotne
- Płyty wyrzutowe
Zamki nie zawsze są najlepszym rozwiązaniem przy trudnym wyrzuceniu. Konstrukcje typu straight pull są często łatwiejsze w utrzymaniu i zmniejszają ryzyko przestojów, gdy geometria pozwala na prostszy ruch formy.
Dodatkowe informacje o oprzęcie i układzie wyrzutnika, te Elementy systemu wyrzutnika Wyjaśnij pełną strukturę.
Jak filary prowadzące i płyty nośne utrzymują formy w równym wyrównaniu??
Słupki prowadzące i tuleje utrzymują połowy formy w linii przez każdy cykl produkcyjny. Prawidłowe ustawienie zapobiega błyskowi, nierówne zużycie, Wariacja wymiarowa, oraz przedwczesne uszkodzenia spowodowane pleśnią.
Filary prowadzące i tuleje kontrolują wyrównanie formy podczas otwierania i zamykania. Te elementy zapewniają, że rdzeń i wnęka spotykają się we właściwej pozycji pod naciskiem zaciskowym. Nawet drobne błędy w ustawieniu mogą wpływać na jakość części.
Forma elektroniki użytkowej może zacząć powodować błyski po zużyciu tulejek prowadzących. Połowy formy nie zamykają się już idealnie, pozwalając roztopionym plastikom uciekać wzdłuż linii rozdzielania.
Płyty nośne radzą sobie z dużymi obciążeniami mechanicznymi powstającymi podczas wtrysku. Bez odpowiedniego wsparcia, Płyty formy mogą się uginać pod naciskiem, szczególnie w dużych lub wielokomorowych formach.
- Filary prowadzące
- Tuleje prowadzące
- Płyty nośne
- Płyty zaciskowe
- Bloki dystansowe
Według Przewodnik FirstMold po formach wtryskowych, Struktury prowadzące odgrywają kluczową rolę w utrzymaniu dokładności formowania i ochronie żywotności formy.
Aby przyjrzeć się bliżej systemom form konstrukcyjnych, Przejrzyj te recenzje Systemy bazowe formy.
Do czego stosuje się zamki i podnośniki w złożonych formach?
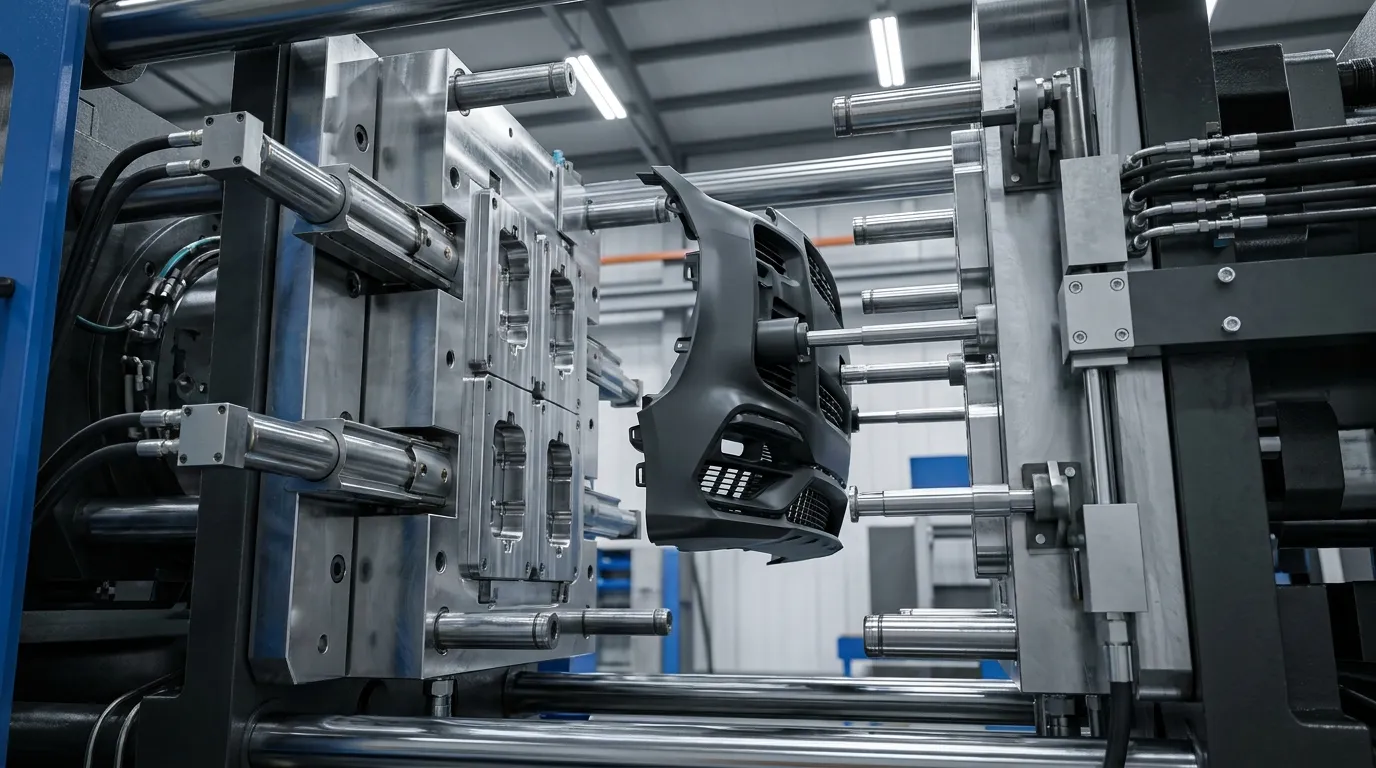
Suwaki i podnośniki pozwalają formom na uwalnianie części z podcięciami lub bocznymi elementami, które nie mogą wyrzucić bezpośrednio z wnęki. Te ruchome elementy zwiększają złożoność formy, ale są niezbędne dla wielu funkcjonalnych plastikowych części.
Niektóre plastikowe części mają boczne otwory, Klipy, Hooki, lub podcięcia uniemożliwiające bezpośrednie wyrzucenie. Suwaki i podnośniki rozwiązują ten problem, poruszając się na boki lub pod kątem podczas otwierania formy.
Gdy forma wymaga bocznych działań
Klips samochodowy z blokującymi zaczepkami może wymagać bocznych działań, ponieważ geometria podcięcia zatrzymuje część wewnątrz formy. Bez slajdów, Część nie mogła się wyrzucić bez uszkodzeń.
Suwaki poruszają się prostopadle do kierunku otwarcia formy, podczas gdy podnośniki poruszają się pod kątem podczas wyrzutu. Według Referencja formowania wtryskowego, Systemy te są powszechnie stosowane do uwalniania podcięć w złożonych częściach.
Systemy te zwiększają koszty narzędzi, ponieważ wymagają dodatkowej obróbki, Powierzchnie zużycia, oraz ruchome zespoły. Dodają także wymagania konserwacyjne podczas długich serii produkcyjnych.
Formy wielokomorowe nie zawsze są najlepszym rozwiązaniem, gdy stosowane są wysuwaki. Złożone działania uboczne zwiększają czułość ustawienia i zwiększają ryzyko przestojów, jeśli ignoruje się interwały konserwacji.
Przykłady tych cech można zobaczyć w Złożone formy Stosowane w produktach motoryzacyjnych i przemysłowych.
Które elementy formy wtryskowej najbardziej wpływają na jakość części?
Jakość części zależy w dużej mierze od równowagi chłodzenia, Wydajność wentylacyjna, Precyzja wyrównania, oraz kontrolowane wyrzucanie. Nawet drobne błędy konstrukcyjne w tych systemach mogą powodować efekt błyskowy, ślady zapadnięcia, Ślady po spaleniu, lub niestabilność wymiarowa.
Kilka systemów form bezpośrednio wpływa na jakość kosmetyczną i dokładność wymiarową. Problemy często pojawiają się, gdy jeden system działa poprawnie, podczas gdy inny staje się niestabilny.
Słabe wentylowanie to częsty przykład. Uwięzione powietrze wewnątrz jamy może powodować ślady przypaleń lub niepełne wypełnienie. Według Przewodnik po wadach formowania Elastron, Słabe odpowietrzanie jest jedną z głównych przyczyn wad formowania spowodowanych gazem.
| Defekt | Powiązany komponent | Prawdopodobna przyczyna | Powszechna korekta |
|---|---|---|---|
| Flash | System prowadzenia | Niedopasowanie | Wymień zużyte tuleje |
| Warpage | System chłodzenia | Nierównomierne chłodzenie | Kanały rebalansujące |
| Ślady spaleń | System wentylacji | Uwięziony gaz | Poprawa odpowietrzania |
| Ślady po przypinaniu | System wyrzutu | Złe umiejscowienie bolców | Regulacja układu wyrzutnika |
| Wariacja wymiarowa | System biegaczy | Niezrównoważone wypełnienie | Poprawne długości biegaczy |
Wielokomorowa forma z nierównymi przebiegami może wypełnić niektóre szczeliny szybciej niż inne. Jedna część może się zmniejszać inaczej, nawet jeśli ustawienia maszyny pozostają niezmienione. Projektowanie zrównoważonego przepływu zmniejsza tę zmienność.
Bilans chłodzenia ma większe znaczenie niż ilość chłodzenia. Dodanie kolejnych kanałów bez odpowiedniego rozmieszczenia może powodować różnice temperatur, które zwiększają odkształcenia zamiast je zmniejszać.
Dla szerszego wyjaśnienia konsystencji formowania i zapobiegania wadom, to Czynniki jakości formowania Przewodnik obejmuje pełny obraz produkcji.
Jak komponenty formy wpływają na koszt i konserwację narzędzi?
Złożone elementy formy zwiększają koszty narzędzi, ponieważ wymagają bardziej precyzyjnych tolerancji obróbki, Dodatkowe zespoły, oraz więcej planowania konserwacji. Układy chłodzenia, Slajdy, Systemy wielokomorowe, a powierzchnie zużycia wpływają na długoterminowe koszty produkcji.
Proste formy z dwoma płytami są łatwiejsze w obrabianiu i utrzymaniu. Once slides, Podnoszi, oraz zaawansowane systemy chłodzenia, Złożoność produkcji szybko rośnie. Więcej ruchomych części zwiększa także wymagania dotyczące inspekcji i wymiany podczas produkcji.
| Cechy komponentu | Wpływ na koszty | Wpływ na utrzymanie |
|---|---|---|
| Układ wielokomorowy | Wyższa precyzja obróbki | Więcej testów równoważących |
| Zjeżdżalnie i podnośniki | Dodatkowe ruchome zespoły | Wyższe ryzyko zużycia |
| Zaawansowane chłodzenie | Złożone wiercenia i trasowanie | Więcej potrzeb do czyszczenia |
| Systemy gorących kanałów | Wyższy początkowy koszt narzędzi | Konserwacja elektryczna |
Elementy zużycia zwykle wymagają największej uwagi. Bramy, Sworznie wyrzutowe, Tuleje prowadzące, a ruchome powierzchnie suwaków doświadczają powtarzających się tarć podczas cykli produkcyjnych.
Prostsza forma jest czasem bezpieczniejszym wyborem na dłuższą metę. Projekty o niższym wolumenie mogą nie korzystać z bardzo skomplikowanych narzędzi, jeśli przestoj w utrzymaniu rekompensuje wzrost prędkości produkcji.
Według Przewodnik EWMFG po komponentach form, Struktura formy i złożoność systemu bezpośrednio wpływają na trwałość i efektywność operacyjną.
Poprawne wykonanie kolejnego kroku
Zrozumienie komponentów form wtryskowych pomaga kupującym i inżynierom podejmować lepsze decyzje dotyczące narzędzi przed rozpoczęciem produkcji. Drobne szczegóły, takie jak układ chłodzenia, Balans Runner, lub zużycie przewodnika może wpływać na czas cyklu, Jakość części, a utrzymanie kosztuje znacznie więcej, niż wielu pierwszych nabywców się spodziewa.
Jeśli oceniasz nowy projekt formy, Skup się na tym, jak systemy ze sobą współpracują, zamiast patrzeć na komponenty pojedynczo. Zrównoważona forma zwykle sprawdza się lepiej, trwa dłużej, i powoduje mniej problemów produkcyjnych z czasem. Dla szerszego spojrzenia na strategię narzędzi i inżynierię form, Przegląd pełnego przewodnika po formowaniu może pomóc połączyć te systemy z pełnym procesem produkcyjnym.
Najczęściej zadawane pytania
Jakie są główne elementy formy wtryskowej?
Główne elementy formy wtryskowej obejmują rdzeń, Ubytek, Tulejka sprue, System biegaczy, bramy, Kanały chłodzące, System wyrzutnika, Filary przewodnie, oraz płyty nośne. Każdy system kontroluje inny etap cyklu formowania, od wypełniania i chłodzenia po wyrównanie i demontaż części.
Co robi sworzeń wyrzutowy w formowaniu wtryskowym?
Sworzeń wyrzutnika zsuwa schłodzoną plastikową część z boku rdzenia po zakończeniu formowania. Nieprawidłowe umiejscowienie sworzni wyrzutnika może pozostawić widoczne ślady lub uszkodzić delikatne powierzchnie podczas wyjmowania.
Dlaczego kanały chłodzące są ważne w formach wtryskowych?
Kanały chłodzące odprowadzają ciepło z formy, aby kontrolować czas cyklu i stabilność części. Nierównomierne chłodzenie może powodować odkształcenia, Różnice w kurczeniu się, oraz niespójne wymiary na częściach formowanych.
Jaka jest różnica między rdzeniem a komorą?
Komora tworzy zewnętrzny kształt plastikowej części, natomiast rdzeń tworzy geometrię wewnętrzną. Te dwie powierzchnie formy są blisko siebie, tworząc ostateczną formowaną strukturę.
Co powoduje błysk podczas formowania wtryskowego?
Błysk zwykle występuje, gdy połówki formy nie są prawidłowo wyrównane lub gdy ciśnienie ucieka na linii rozdzielania. Zużyte elementy prowadnic i słabe warunki zaciskania są częstymi przyczynami tej wady.
Do czego służą zjeżdżalnie i podnośniki?
Suwaki i podnośniki pomagają uwalniać części z podcięciami lub bocznymi elementami, które nie mogą się wyrzucić prosto z formy. Pozwalają na bardziej złożone geometrie, ale zwiększają złożoność narzędzi i wymagania konserwacyjne.
Które elementy formy zużywają się najszybciej?
Bramy, Sworznie wyrzutowe, Slajdy, Tuleje prowadzące, a powierzchnie o wysokim tarciu zwykle zużywają się szybciej niż płyty konstrukcyjne. Tempo zużycia wzrasta w produkcji dużych seryjnych i zastosowaniach materiałów ściernych.
Udostępnij:



Napisane przez Sunshine
W Sunshine, Jesteśmy profesjonalnym producentem i dostawcą komponentów do precyzyjnych form, oferując szeroką gamę produktów do tłoczenia i formowania wtryskowego. Naszym głównym celem są formy do dziurkania, Sworznie wyrzutowe i tuleje, oraz słupy i tuleje. Dzięki zaawansowanej obróbki CNC, Ścisła kontrola jakości, oraz silne możliwości produkcyjne, Zapewniamy niezawodność, Części o wysokiej precyzji, wraz ze standardowymi komponentami dostępnymi na stanie, zapewniającymi szybkie i efektywne globalne dostawy.
WIADOMOŚCI
UZYSKAJ USŁUGĘ
Z wysokiej jakości częściami dostosowanymi do każdego budżetu oraz przyjaznym personelem przeszkolonym, by Twoja wizyta była poinformowana i bezproblemowa.
