



Kompresja prasowa kontra sworznie z wysuwaniem: Retencja i serwisowalność
Sworzeń do tłoczenia wykorzystuje kontrolowane zakłócenia między trzonkiem dziurkarza a jego cylindrem montażowym. Może to zapewnić solidne zaczepki i kompaktowy montaż, ale usuwanie zwykle wymaga większej siły, Dostęp, lub deassembly. Dziurkacz slip-fit wykorzystuje kontrolowany prześwit, ułatwia montaż i wymianę, ale potrzebuje osobnej cechy, aby ją zachować, zlokalizować, i prawidłowo ukierunkować cios.
Żadna z tych opcji nie jest uniwersalnie lepsza. Właściwy wybór zależy od siły zrywania, Boczny ładunek, Wymagania dotyczące stanowisk, częstotliwość zmiany dziurka, Dostęp do konserwacji, oraz projekt kompletnego systemu retainera. Dla szerszych informacji o punchach, Piny, tulejki, oraz powiązane części narzędziowe, zobacz Przewodnik po komponentach matrycy (wnioskowane).
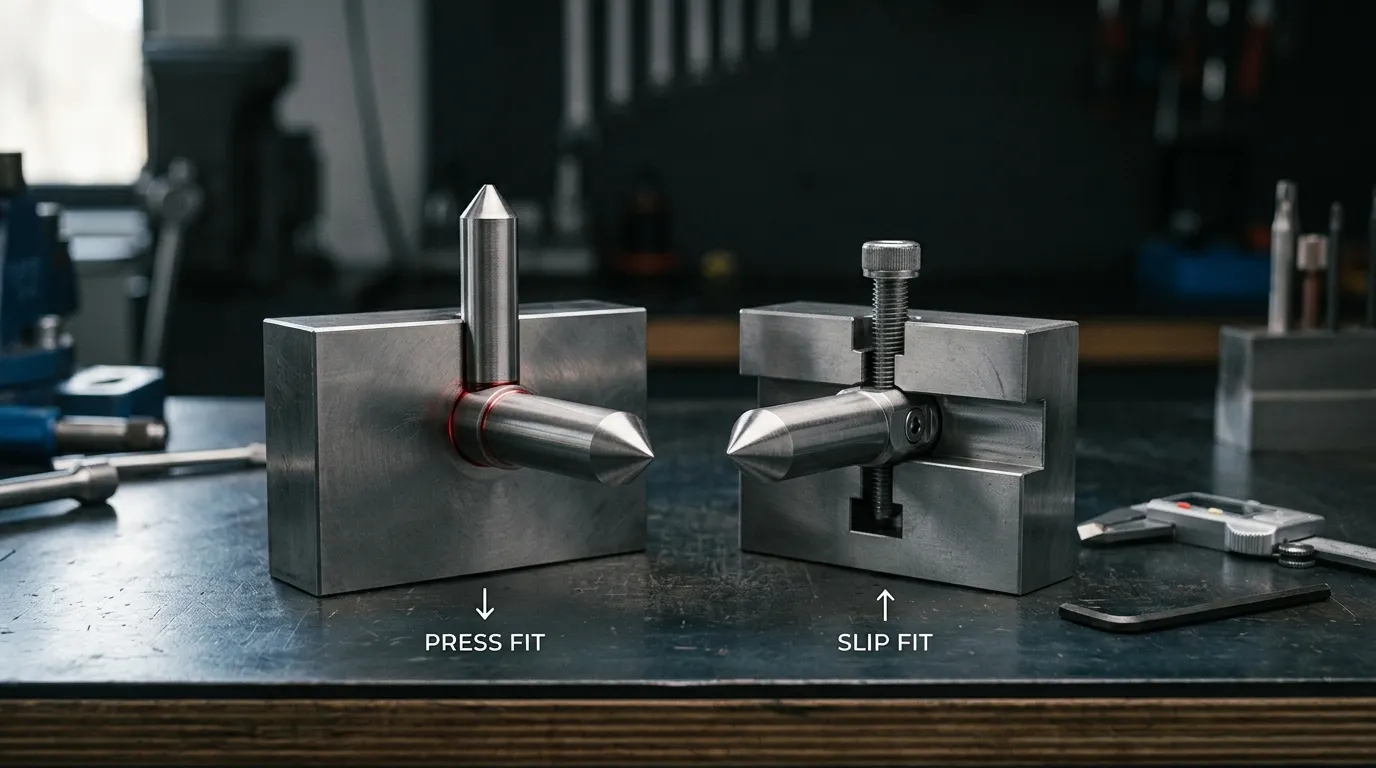
Co oznaczają dopasowanie prasowe i ślizgowe dopasowanie w zespole dziurkarki
Porównywane dopasowanie to relacja wymiarowa między trzonkiem dziurkarza a cylindrem w płycie lub retainerze. Nie chodzi o prześwit między końcówką wykrawca a otworem matrycy.
Ogólna terminologia pochodzi z systemów granicznych i dopasowanych, takich jak ISO 286-1, ale standard nie przewiduje uniwersalnego dopasowania do pinów dziurkowanych. Należy dobrać odpowiednie wymiary do rzeczywistej średnicy dziurkacza, Materiały, Konstrukcja płytowa, Załadunek, Metoda montażu, oraz strategię utrzymania.
Press Fit: Zakłócenia między trzpieniem a cylindrem
Z dopasowaniem do prasowania, Trzonk dziurkarki jest celowo większy niż efektywna średnica montażowa w określonych granicach. Montaż wymaga więc siły kontrolowanej lub innej zatwierdzonej metody montażu.
Zakłócenia mogą pomóc w oporze względnemu ruchowi między dziurkiem a płytą. Może również przyczyniać się do stabilności pozycji. Jednak, zakłócenia nie powinny być automatycznie traktowane jako pełny system retencji. Cios głową, Kołnierze, Płyta podkładowa, Ramię, lub inna cecha może nadal przenosić część obciążenia osiowego lub uniemożliwiać jej wycofanie.
Zbyt duże zakłócenia mogą zwiększyć siłę montażu i stworzyć ryzyko zacięć, deformacja, lub zmiana wymiarowa. Zbyt mało może nie przynieść zamierzonego zaangażowania.
Slip Fit: Kontrolowane odstępy z osobnym przechowywaniem
Slip fit zapewnia celowe dodatnie odstępy między trzonkiem dziurkarza a jego montażem. Dziurkacz można zazwyczaj włożyć lub wyjąć bez wciskania go przez płytkę.
Nie oznacza to jednak, że dziurpak powinien swobodnie się poruszać podczas tłoczenia. Prawidłowo zaprojektowany układ slip-fit wykorzystuje inną cechę, zapewniającą dodatnie zawieszenie osiowe oraz, tam, gdzie było to konieczne, Orientacja kątowa. W zależności od systemu narzędziowego, Ta cecha może być:
- Głowica dziurkarska lub kołnierz
- Śruba lub sworzeń regulacyjny
- Uchwyt na klucz lub kształt
- Oddany sługa
- Mechanizm zamka kulowego
- Oddzielna cecha antyrotacyjna
Blokada kulowa jest przykładem systemu wyjmowanego z utrzymaniem dziurka.. To nie jest synonim każdego slip-fit puncha.
Dopasowanie, Utrzymanie, Lokalizacja, i naprowadzanie to oddzielne funkcje
Kilka funkcji należy rozważać niezależnie:
| Funkcja | Co kontroluje |
|---|---|
| Dopasowanie | Prześwit lub kolizja między trzonkiem dziurkacza a cylindrem |
| Utrzymanie | Opór wobec wycofania się osiowego, w tym siła zrywająca |
| Lokalizacja | Pozycja osi dziurkacza w zespole matrycy |
| Orientacja | Pozycja kątowa dziurkaczy o kształcie lub nieokrągłym |
| Wskazówki | Kontrola dziurkacza w pobliżu jego toru roboczego |
| Wsparcie dla | Przeniesienie obciążenia ściskającego do struktury matrycy |
Jeden komponent może pełnić więcej niż jedną funkcję. Na przykład, Płyta dziurkowa może zarówno lokalizować, jak i trzymać dziurkarz dopasowany do dopasowywania. W innym projekcie, Uchwyt może trzymać dziurkacz, podczas gdy płytka do zsuwania prowadzi go bliżej końca roboczego. Techniczne odniesienie MISUMI o Metody montażu dziurkacza i matrycy Pokazuje zarówno montaż press-fit, jak i układ dopasowania z prześwitem z oddzielnymi cechami naprowadzania lub mocowania.
Dopasowanie prasowe vs slip fit sworznie dziurkowe na pierwszy rzut oka
| Czynnik porównawczy | Press Fit | Slip Fit |
| Relacja między trzonem a sznurem | Kontrolowane zakłócenia | Kontrolowane odstępy |
| Instalacja | Wymaga kontrolowanego naciskania lub innej metody wspomaganej siłą | Zazwyczaj wkładane bez prasowania |
| Usunięcie | Może wymagać prasowania, Dostęp tylny, lub częściowa demontaż | Zazwyczaj łatwiej, jeśli funkcja wydania jest dostępna |
| Utrzymanie osiowe | Dopasowanie może się przyczynić, często łączone z głową lub elementem podkładu | Wymaga dodatniej retencji oddzielnej od poświadczenia |
| Kontrola pozycyjna | Może zapewnić solidne zaczepki, gdy geometria otworu jest prawidłowa | Bardziej zależy to od dokładności aparatu retainerowego, Cechy przewodnie, oraz stos tolerancji |
| Częstotliwość wymiany | Lepiej sprawdza się tam, gdzie wymiana jest stosunkowo rzadka | Często preferowane tam, gdzie ciosy są regularnie zmieniane |
| Ryzyko podczas wielokrotnej służby | Stan otworu lub trzonka może ulec zmianie po wielokrotnym zdejmowaniu | Retainer, Funkcja blokowania, a powierzchnie prowadzące muszą być kontrolowane pod kątem zużycia |
| Orientacja dziurkaka kształtowanego | Może polegać na geometrii dopasowanej do wciskania plus głowicy, płaskie, lub klucz | Zazwyczaj potrzebna jest zdefiniowana funkcja antyrotacji lub orientacji |
| Najlepszy scenariusz dopasowania | Stabilne montaż z kontrolowanym podejściem do montażu | System z dobrym zachowaniem i niezawodnym nawigowaniem |
Najważniejsze rozróżnienie to nie tylko "ciasno" kontra "luźne". Chodzi o to, czy cały zespół zapewnia wystarczającą retencję, Lokalizacja, Wskazówki, oraz dostęp do usług dla zamierzonego zastosowania.
Jak dopasowanie prasowe wpływa na utrzymanie i utrzymanie wybicia
Dopasowanie przyciskane powoduje kontakt wokół trzpienia dziurka i cylindra dopasowanego. W dobrze zaprojektowanym zespole, To pomaga zapobiegać względnemu ruchowi i utrzymać mocne zacięcie dziurka z płytą montażową.
Obciążenie robocze musi przejść przez całą strukturę matrycy. Głowa do uderzenia, Ramię, Płyta podkładowa, lub powierzchnia zatrzymująca może podtrzymywać dziurk pod obciążeniem ściskającym. Siła zdzierania działa w przeciwnym kierunku, gdy kolba jest wyjmowana z dziurkacza, dlatego projekt musi również zapobiegać wycofaniu się osiowego.
Dayton Progress wyróżnia jeden ze swoich systemów press-fit z głowicą od szybkowymiennych narzędzi kulkowych, zauważając, że układ press-fit wymaga większego demontażu zatrzymującego podczas wymiany. To przydatny przykład systemu, ale nie powinno być traktowane jako reguła dla każdego projektu dziurkacza dopasowanego do prasowania.
Gdzie dopasowanie prasowe jest najbardziej przydatne
Dopasowanie pressowe może być odpowiednie, gdy:
- Nie oczekuje się, że termin będzie często zmieniany.
- Płyta dziurkowa i cylindra mogą być regularnie produkowane i kontrolowane.
- Dostępny jest kontrolowany dostęp do instalacji i demontażu.
- Preferowane jest kompaktowe montaż.
- Głowa z ciosem, Powierzchnia podkładowa, a system naprowadzania już zapewnia wymagane wsparcie obciążenia.
- Cylindr łączący ma pozostać stabilny przez planowany okres eksploatacji.
Decyzja powinna nadal opierać się na pełnym zgromadzeniu. Sama ilość produkcji nie wystarcza, by określić dopasowanie.
Ograniczenia dotyczące eksploatacji i wymiany
Dziurkacz z dopasowaniem na dopasowanie może wymagać dostępu za płytą, kontrolowana operacja wyciskania, lub usunięcie innych elementów zatrzasków. Przed zamontowaniem nowej, Zespół konserwacyjny powinien sprawdzić zarówno trzon dziurka, jak i otwor montażowy.
Ważne sprawdzenia obejmują:
- Średnica i zaokrąglenie cylindra
- Punktacja, burrs, deformacja, lub odbioru materiału
- Prostopadłość i położenie średnicy
- Stan punch-shank
- Siedzenie na głowie lub na ramieniu
- Styk płyty podkładowej
- Orientacja dziurkaczy o kształcie
Wybiórka zastępcza nie powinna być automatycznie montowana w wcześniej serwisowanej rurze bez weryfikacji. Jeśli otwor się powiększył, stań się poza rundą, lub doznał uszkodzeń powierzchniowych, Oryginalne dopasowanie może już nie być osiągnięte.
Jak slip fit wpływa na utrzymanie i konserwację wybicia
Slip fit ułatwia zdejmowanie, zapewniając kontrolowany prześwit przy trzpieniu dziurkarza. Ta przewaga w służbie przenosi większą odpowiedzialność na osobę retainerową, Cecha orientacji, oraz system naprowadzający.
Projekt musi jasno odpowiedzieć na trzy pytania:
- Co zapobiega wyciąganiu ciosu?
- Co kontroluje jego pozycję promieniową i kątową?
- Co prowadzi dziurkarz blisko miejsca cięcia?
Jeśli te funkcje zostaną poprawnie zdefiniowane, Dziurkacz slip-fit nie musi działać jako luźny element.
Opcje pozytywnego utrzymania dla wyciskacza slip-fit
| Funkcja retencji | Główna funkcja | Rozważania dotyczące służby |
| Głowica lub kołnierz. | Zapobiega wycofaniu się osiowego na powierzchni podkładowej | Może wymagać dostępu do tylnej części zespołu |
| Śruba lub sworzeń regulacyjny | Mechanicznie zabezpiecza dziurk lub uchwyt | Należy sprawdzić stan mocowania i sposób blokowania |
| Uchwyt na klucz lub kształt | Zachowuje lub orientuje dziurk | Dopasowanie i zużycie wejrzenia wpływają na powtarzalność |
| Dedykowany aparat | lokalizuje i przechowuje dziurk jako osobny zespół | Mocowanie i położenie kołka stają się częścią łańcucha tolerancyjnego |
| Blokada kulowa | Zapewnia dodatnie zatrzymanie dzięki mechanizmowi uwalniania | Piłka, Siedziba, groove, Orientacja, a dostęp do zwolnienia wymaga inspekcji |
Systemy kulkowe są szeroko stosowane do wymiennych narzędzi, ale ich szczegóły wymiarowe są specyficzne dla produktu. Wartości z katalogu jednego producenta nie powinny być automatycznie stosowane do innego systemu zaliczającego.
Dokładność zależy od lokalizacji, Wskazówki, oraz stos tolerancji
Sama obecność prześwitu nie decyduje o dokładności punktu dziurkowania. Ostateczna pozycja może zależeć od:
- Pozycja z cylindrem retainerowym
- Prostopadłość średnicy
- Położenie kołka lub śruby montażowej
- Prześwit dziurka-trzonka
- Cechy antyrotacyjne
- Płaskość płyty podkładowej
- Długość dziurka
- Prześwit prowadnicy zniszczającej
- Miejsce otwierania matrycy
Układ prowadzony przez strippera może kontrolować dziurkarz bliżej końca roboczego, Zmniejszenie zależności od dopasowania samej płyty dziurkającej. The Odniesienie montażowe MISUMI ilustruje ten typ relacji.
Systemy slip-fit i ball-lock mogą nadal gromadzić zmienność pozycji na kilku interfejsach. Techniczna dyskusja Dayton Lamina o Narzędzia kulkowe Pokazuje, dlaczego poświadczenia retainerowe, Dokładność montażu, a geometria składowa musi być oceniana jako układ, a nie indywidualnie.
Wybierz dopasowanie według obciążenia, Dokładność, oraz potrzeby przejścia
Wybór powinien być podejmowany na podstawie wymagań aplikacyjnych, Nie z ogólnego założenia, że jedno dopasowanie jest silniejsze lub bardziej precyzyjne.
| Pytanie dotyczące wyboru | Dopasowanie prasowe może być preferowane, gdy | Slip fit może być preferowany, gdy |
| Jak często wymieniany jest punch? | Wymiana jest rzadka | Wymiana jest rutynowa lub pilna w czasie |
| Czy jest dostępna dodatnia retencja?? | Kompletny dopasowanie prasowe, głowa, a układ podkładu już zapewnia odpowiednie zachowanie | Oddany sługa, głowa, Klucz, Bolt, lub jest dostępny blokada kulkowa |
| Jak kierowany jest cios? | Płyta dziurkowa lub inna funkcja zapewnia odpowiednią kontrolę | Wytyczne są podawane osobno, na przykład w pobliżu końcówki do dziurka |
| Czy dostęp do konserwacji jest ograniczony? | Kontrolowane tłoczenie lub demontaż pozostaje praktyczne | Bezpośrednie usunięcie przez mechanizm zwalniający jest bardziej praktyczne |
| Czy dziewerk ma kształt dziurka, czy nie jest okrągły? | Orientację można niezawodnie kontrolować w ramach konstrukcji montażowej | Klucz, płaskie, posiadacz, lub zorientowany retainer zapewnia powtarzalne kątowe położenie |
| Czy wymagane są wymienne części zamienne? | Cylindra i zamienne trzonki mogą utrzymać zamierzone zakłócenia | Standaryzowane funkcje prześwity i retencji wspierają powtarzalną wymianę |
| Czy oczekiwane jest obciążenie boczne? | Całkowite dopasowanie i struktura naprowadzania mogą wytrzymać obciążenie | Oddzielne, uciążliwe naprowadzanie może kontrolować dziurkarz w pobliżu obszaru roboczego |
| Czy istniejąca średnica jest już zużyta?? | Dopiero po inspekcji potwierdza, że wymagane zakłócenia nadal mogą zostać osiągnięte | Można rozważyć przeprojektowany retainer, ale konwersja wymaga przeglądu inżynierskiego |
Preferuj dopasowanie prasowe, gdy retencja jest stabilna, a zmiany rzadkie
Dopasowanie prasowe jest bardziej atrakcyjne, gdy przewiduje się, że dziurcz pozostanie zamontowany przez dłuższy czas, Dostępny jest sprzęt do montażu kontrolowanego, a cylindr łączący może zachować swoją określoną geometrię. Pasuje także do projektów, gdzie kompaktowe rozwiązanie jest cenniejsze niż szybka wymiana.
Głowa, Wsparcie wspierające, Długość dziurka, a metoda naprowadzania nadal wymaga oddzielnej weryfikacji.
Preferuj dopasowanie ślizgowe podczas wymiany i dostępu napędzają projekt
Slip fit jest bardziej atrakcyjny, gdy ciosy są regularnie zmieniane, Zapasowa wymienność ma znaczenie, lub dociskanie komponentu z płyty przerwałoby konserwację.
Ta opcja zależy od niezawodnej funkcji pozytywnej retencji. Mechanizm retainerowy musi również dobrze kontrolować pozycję i orientację, aby zapewnić wymaganą dokładność matrycy.
Stosuj pełny system przechowywania w wymagających sprawach
Wysoka siła zdzierania, Uderzenia w kształcie, Boczny ładunek, Dostęp ograniczony, lub ścisłe wymagania pozycyjne mogą wymagać specjalnie zaprojektowanego systemu utrzymania i naprowadzania. W takich przypadkach, Relacja prasa lub slip to tylko jedna z cech projektu.
Ostateczne rozwiązanie powinno być przeglądane na poziomie montażu, a nie wybierane z ogólnej tabeli dopasowania.
Co określić na rysunku dziurkaczowym i płytkowym
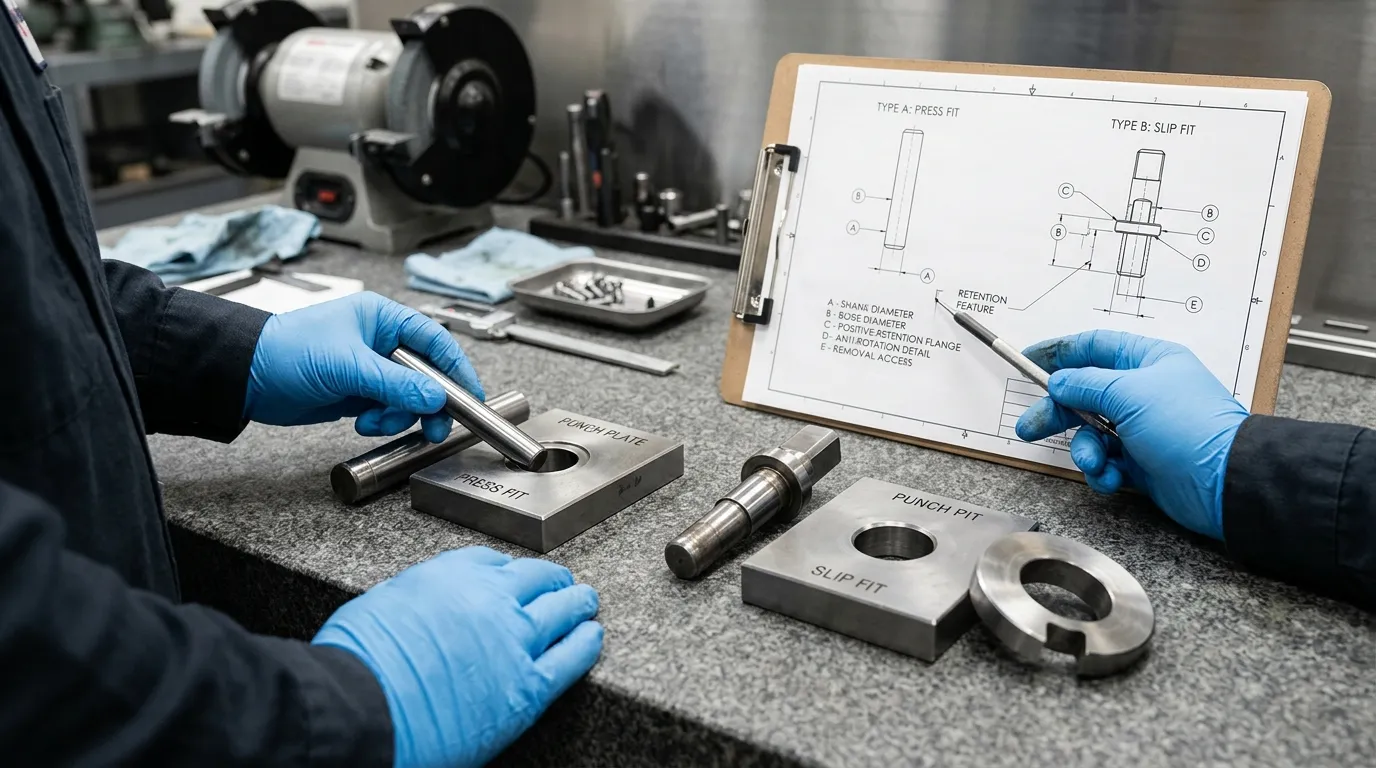
Po wyborze koncepcji dopasowania, rysunek musi to jasno definiować. Terminy takie jak "ciasne dopasowanie" czy "łatwe dopasowanie" nie są wystarczająco precyzyjne do produkcji czy inspekcji.
Zawłącz następujące informacje, jeśli to istotne:
- Nominalna średnica i tolerancja dziurka-trzonka
- Nominalna średnica i tolerancja cylindra mating-bore
- Wymagane uprawnienia funkcjonalne lub zakłócenia
- Obowiązujący standard dopasowania i jednostki
- Materiał do wybicia lub retainera
- Grubość płyty i długość zacięcia
- Punch head, Ramię, groove, Klucz, lub funkcję blokującą
- Szczegóły antyobrotowe dla dziurkaczy kształtowanych
- Wymagania dotyczące położenia cylindra i prostopadłości
- Istotne daty odniesienia
- Wymagania dotyczące płyty podkładowej lub miejsc siedzących
- Dostęp do narzędzia do usuwania lub usuwania
- Oczekiwania dotyczące wymiany i wymienności
- Wymagania dotyczące inspekcji lub pomiaru
SunshinePro podaje, że niestandardowe akcesoria do form i form można wykonać na podstawie rysunków lub próbek klientów. Dopasowanie powinno być nadal określone przez projekt matrycy klienta lub potwierdzone przez przegląd inżynierski, a nie wywnioskowane przez dostawcę z niejednoznacznej notatki.
Ryzyko montażu i inspekcji dla każdego dopasowania
Poprawne wymiary na rysunku nie gwarantują udanego montażu, jeśli elementy są brudne, uszkodzone, niewyregulowane ustawienie, lub błędnie sprawdzony.
Ryzyko dopasowania do press-fit do sprawdzenia
Przed montażem lub wymianą, Sprawdź dla:
- Zadziorny lub zanieczyszczenia na trzpieniu i otworze
- Nieprawidłowe krawędzie otworu lub uszkodzenia otworu
- Wymiary trzonka lub otworu poza granicami
- Punktowanie lub odbiór materiału z wcześniejszego usunięcia
- Powiększenie cylindra lub utrata zaokrąglenia
- Niepełne osadzenie przy głowie lub powierzchni oparcia
- Nieprawidłowa orientacja
- Nieułożenie podczas tłoczenia
Nie używaj wyłącznie siły montażowej jako dowodu, że uzyskano prawidłowe dopasowanie. Nadmierna siła może wskazywać na wymiar, geometryczne, powierzchnia, lub problem wyrównania.
Ryzyko dopasowania do sprawdzenia
Dla zespołu slip-fit, Sprawdź:
- Prześwitanie względem limitów pociągu
- Zużycie otworu retainera
- Stan głowy, Klucz, Bolt, Piłka, groove, lub posiadacz
- Kontrola przeciwobrotowa
- Dokładność mocowania kołków i retainerów
- Styk płyty podkładowej
- Dostęp do wydania
- Oznaki niezamierzonego ruchu
- Nagromadzony błąd pozycyjny w całym systemie retainera i prowadnicy
Problemy z montażem mogą przyczyniać się do złego ustawienia lub niekorzystnego obciążenia dziurkacza, Ale nie są jedynymi przyczynami niepowodzeń. Wybór materiałów, Obróbka cieplna, Prześwór prześwity, Siły boczne, a geometria dziurkaczy również ma znaczenie. Te szersze mechanizmy awarii są omówione w Pęknięcie dziurkownika w matrycach tłoczących.
Typowe błędy przy wyborze dopasowania sworznia dziurkanego
- Traktowanie slip fit jako niekontrolowanej luźności. Zaprojektowany odstęp może działać dokładnie, gdy mechanizm zatrzymujący i system naprowadzający kontrolują dziurkarz.
- Zakładając, że interferencja jest metodą pełnej retencji. Głowa, Powierzchnia podkładowa, Siła zrywania, a kierunek usunięcia nadal ma znaczenie.
- Wybór tylko z ogólnej tabeli dopasowania. Klasy dopasowania ISO dostarczają ram wymiarowych, Nie jest to automatyczna odpowiedź projektowana przez dziurkacz.
- Ignorowanie wskazówek dotyczących ciśnienia. Sztywne dopasowanie trzonka nie jest w stanie zrekompensować wszystkich problemów spowodowanych długością wybicia, Boczny ładunek, lub słabe wskazówki dotyczące pracy.
- Ignorowanie orientacji. Dziurkacze ukształtowane wymagają niezawodnej funkcji antyobrotowej.
- Brak planowania dostępu do usuwania. Mechanicznie poprawne dopasowanie może nadal powodować niepraktyczny proces konserwacji.
- Ponowne użycie zużytej cylindry bez inspekcji. Wybicie zamiennika może nie osiągnąć zamierzonego dopasowania lub pozycji.
- Stosowanie jednej specyfikacji ball-lock dla każdego dostawcy. Geometria i prześwity zatrzymujących są specyficzne dla systemu.
- Mylące dopasowanie montażowe z prześwitem na cięcie. Zależność między trzpieniem a otworem jest odrębna od odstępu między końcówką wypukłego a otworem matrycy. Szersze Przewodnik po formach wybicia Obejmuje szerszy kontekst systemu układów układów.
- Przekształcenie dopasowania prasowego na slip fit bez przeprojektowywania mechanizmu retencyjnego. Zwiększenie prześwitu cylindra zmienia sposób trzymania dziurkacza, Położony, i kierowany.
Co potwierdzić z dostawcą sworzniczków do dziurkania
Przed zamówieniem zamiennika lub niestandardowego sworznia do dziurkowania, dostarczanie wystarczających informacji, aby dostawca mógł zrozumieć cały układ montażowy:
- Rysunek dziurkowany lub próbka fizyczna
- Szczegóły dopasowanej płyty dziurkowej lub retainera
- Wymagane dopasowanie prasowe, Slip Fit, lub jawne granice wymiarowe
- Metoda retencji i antyrotacji
- Punch head, Ramię, groove, lub geometrii blokującej
- Wymagane stanowisko, prostopadłość, oraz orientację
- Oczekiwania dotyczące wymiany i wymienności
- Wymagania inspekcyjne
- Odpowiednie warunki aplikacyjne i warunki świadczenia usług
Listy SunshinePro Matryce i sworznie do dziurkania wśród kategorii produktów i przyjmuje zapytania dotyczące standardowych lub dopasowanych wymagań komponentów. Do projektu niestandardowego lub zastępczego, Przełóż rysunek lub próbkę dziurkacza razem z otworem dopasowanym, Utrzymanie, Orientacja, oraz wymagania serwisowe poprzez Strona kontaktowa.
Udostępnij:



Napisane przez Sunshine
W Sunshine, Jesteśmy profesjonalnym producentem i dostawcą komponentów do precyzyjnych form, oferując szeroką gamę produktów do tłoczenia i formowania wtryskowego. Naszym głównym celem są formy do dziurkania, Sworznie wyrzutowe i tuleje, oraz słupy i tuleje. Dzięki zaawansowanej obróbki CNC, Ścisła kontrola jakości, oraz silne możliwości produkcyjne, Zapewniamy niezawodność, Części o wysokiej precyzji, wraz ze standardowymi komponentami dostępnymi na stanie, zapewniającymi szybkie i efektywne globalne dostawy.
WIADOMOŚCI
UZYSKAJ USŁUGĘ
Z wysokiej jakości częściami dostosowanymi do każdego budżetu oraz przyjaznym personelem przeszkolonym, by Twoja wizyta była poinformowana i bezproblemowa.
