



Powłoki z wybicikami do matryc tłoczących: Wybór według trybu zużycia
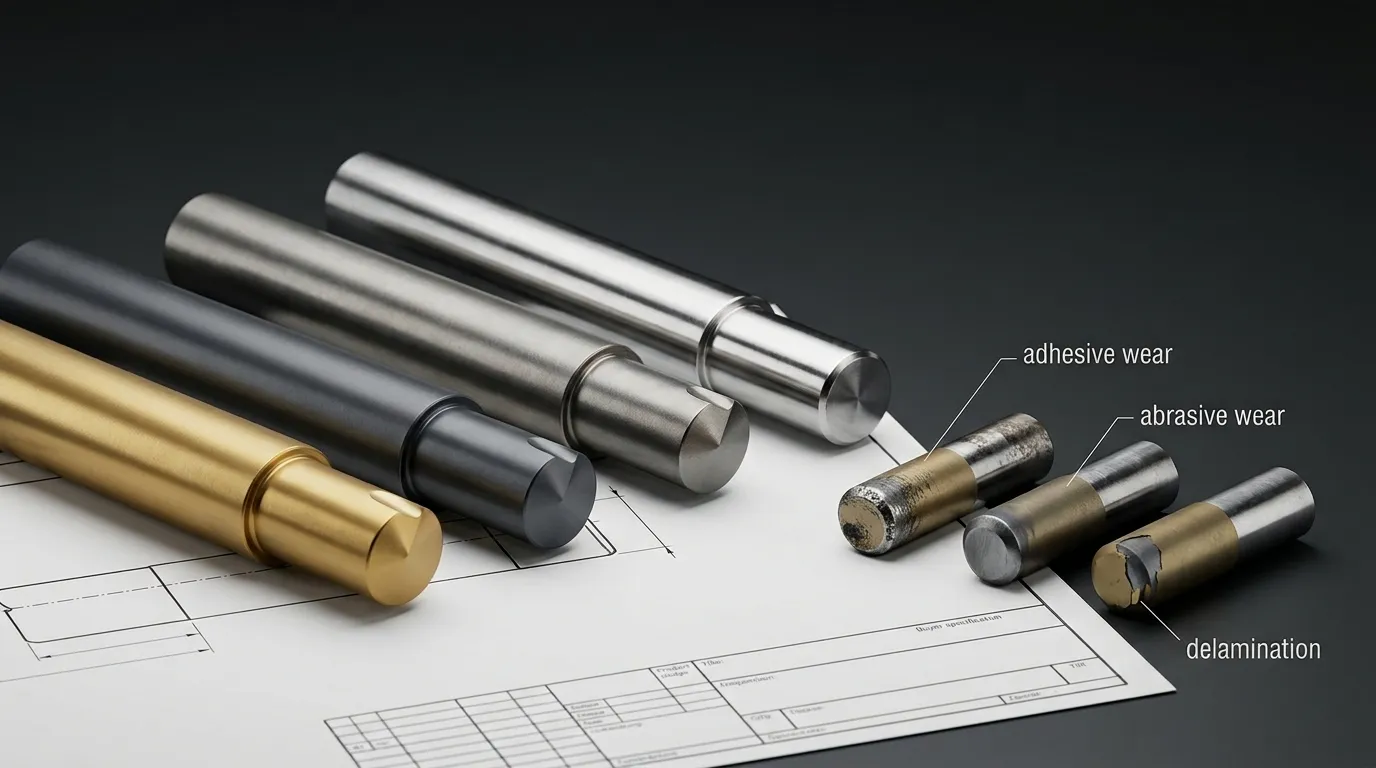
Nie ma uniwersalnie najlepszej powłoki dla dziurkarki do tłoczenia. Właściwy wybór zależy od powodu, dla którego cios się zużywa, Z jakimi materiałami ma kontakt, Jak jest wspierany punch, oraz czy układ kostek jest mechanicznie poprawny.
Zacznij od określenia trybu zużycia. Następnie popraw prześwit, Przebieg trasy, Podłoże, Edge, Zakończenie, lub problemy z smarowaniem, których cienka powłoka nie rozwiąże. Dopiero potem powinieneś porównywać rodziny powłok, takie jak TiN, TiCN, CrN, DLC, TiAlN, lub AlCrN.
Dla szerszych wskazówek dotyczących typów matryc, materiały dziurkowe, Dostęp, Tolerancje, oraz źródła, zobacz Przewodnik po formach wybicia (wnioskowane). Ten przewodnik koncentruje się szczególnie na wyborze powłok do sworzni do tłoczenia.
Zacznij od rzeczywistego wzoru zużycia dziurkarki
Uszkodzona powierzchnia dziurkowca nie ujawnia automatycznie przyczyny. Osadzony materiał obrabianego może pokrywać pierwotną powierzchnię, natomiast odpryskana powłoka może ukryć deformacje lub pęknięcia w podłożu poniżej.
Przed wyborem kolejnej powłoki, Rekord:
- Gdzie pojawiają się uszkodzenia
- Niezależnie od tego, czy jest jednolita, czy jednostronna
- Czy materiał przeniósł się na dziurk
- Czy krawędź tnąca jest zaokrąglona, odcięte, pęknięty, lub zdeformowany
- Jak uszkodzenia zmieniają się wraz z czasem produkcji
- Wysokość zadzioru, Siła zrywania, lub jednoczesne zmiany wykończenia części
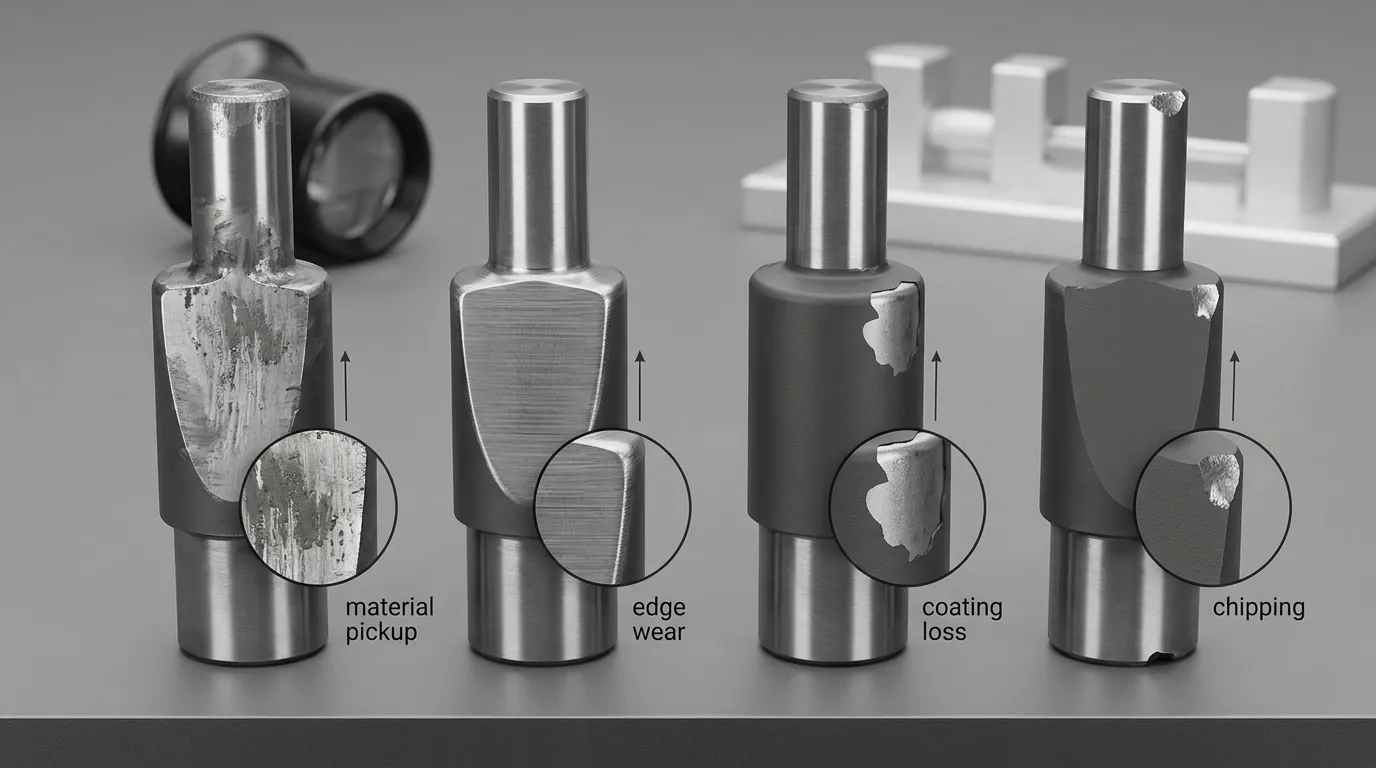
Użyj zdjęć, Rekordy wymiarowe, Liczba produkcji, oraz próbki nieudane tam, gdzie to było możliwe. Ustandaryzowana terminologia, taka jak w ASTM G40 może pomóc rozróżnić kategorie zużycia, Jednak widoczne objawy nadal trzeba interpretować w kontekście operacji stemplowania.
| Obserwowany stan | Kategoria prawdopodobnej awarii | Co najpierw zbadać |
|---|---|---|
| Rozmazywanie, Materiały przekazane, Złoża lokalne, lub punktacji | Zużycie lub uszkodzenie adhezji | Powierzchnia obrabianego przedmiotu, Zakończenie, Smarowanie, Ciśnienie, oraz pokrewieństwo materialne |
| Rowki kierunkowe, Zaokrąglanie krawędzi, lub stopniową utratę materiału | Zużycie ścierne | Twardość obrabianego elementu, Cząstki, Wsparcie powłok, Dostęp, oraz stan krawędzi |
| Pokrywanie płatków, Odsłonięte podłoże, albo odrywania lokalnych uszkodzeń | Odlaminowanie lub awaria powłoki spójnej | Przyczepność, Przygotowanie powierzchni, Deformacja podłoża, Wpływ, oraz kompatybilność procesów |
| Pęknięcia, duże układy, bending, lub nagłe złamanie | Awaria mechaniczna lub podłoża | Przebieg trasy, Wytrzymałość, Geometria, Dostęp, Wpływ, oraz ładowanie do prasy |
| Spłaszczona lub rolowana krawędź bez widocznej utraty powłoki | Odkształcenie plastyczne | Twardość podłoża, Obróbka cieplna, ładunek, oraz geometria krawędzi |
Zużycie kleju, Galling, oraz odbiór materiałów
Zużycie kleju występuje, gdy powierzchnie obrabianego przedmiotu i dziurkacza oddziałują na tyle silnie, że materiał może się między nimi przenosić. W stemplowaniu, Może to wyglądać jako rozmazywanie, Przygotowanie, Punktacja, lub lokalne osady na dziurkaczu.
Zwierzanie nie jest kontrolowane wyłącznie przez twardość powłoki. To zależy od pełnej pary kontaktów:
- Powierzchnia dziurkarki i powłoka
- Stop obrabianego i obróbka powierzchni
- Ciśnienie kontaktowe
- Odległość ślizgowa
- Chropowatość powierzchni
- Smarowanie
- Temperatura
Powłoka o niskim tarciu może pomóc w jednej parze materiałów, ale słabo działać przy innym obciążeniu, Smar, lub powierzchni obrabianego elementu. Badania nad formowaniem blachy wykazały, że działanie użalującej się zmienia w zależności od materiału narzędzia, Polska, Stan obrabianego elementu, Stres, oraz obróbkę powierzchni zamiast stosowania pojedynczej klasyfikacji powłoki. Zobacz badanie na Materiały narzędziowe i obróbka powierzchni dla wydajności żarliwej.
Do zużycia kleju, użyteczne właściwości powłoki zwykle obejmują:
- Niska tendencja do łączenia się z obrabianym elementem
- Odpowiednie zachowanie tarcia w rzeczywistych warunkach smaru
- Silna przyczepność do podłoża punch
- Gładki i kontrolowany finał
- Odporność na lokalne uszkodzenia po rozpoczęciu odbierania
Odbiór materiału nie powinien być traktowany jako dowód, że obecna powłoka jest chemicznie nieodpowiednia. Chropowość, Szczątki, Nieregularne smarowanie, Nadmierne ciśnienie boczne, lub zanieczyszczenie powierzchni obrabianego przedmiotu może powodować ten sam objaw.
Zużycie ścierne i stopniowa utrata krawędzi
Zużycie ścierne stopniowo usuwa materiał z dziurka lub powłoki. Typowe znaki to kierunkowe zadrapania, Rowki, Zaokrąglanie krawędzi, oraz powolna utrata dokładności wymiarowej.
Możliwe źródła to:
- Materiały twardego obrabianego
- Tlenki lub skala
- Twarde cząstki lub zanieczyszczenia
- Powierzchnie powłokowe
- Powtarzane cięcie pod wysokim ciśnieniem
- Słabo podparte krawędzie tnące
Twardsza powłoka może być odporna na ścieranie, ale tylko wtedy, gdy powłoka pozostaje przyczepiona i podłoże ją podtrzymuje. Bardzo twarda warstwa na deformującej się lub odpryskującej się podstawie nie zapewni stabilnej jakości.
Do zużycia ściernego, priorytetem jest cały system:
- Odporność na zużycie powłoki
- Przyczepność powłoki
- Twardość podłoża
- Wytrzymałość podłoża
- Prawidłowy prześwit od dziurka do wydruku
- Geometria krawędzi stabilnej
- Odpowiednia grubość powłoki
- Kontrolowane przygotowanie powierzchni
Opublikowane dane twardości są użyteczne tylko wtedy, gdy rozumiemy ich metody testowania i systemy powłok. Nie powinny być używane jako samodzielny ranking.
Delaminacja, Odpryskiwanie, i deformacja to nie to samo uszkodzenie
Delaminacja powłoki może objawiać się łuszczeniem, łuszczenie się, lub odsłonięte podłoże. Możliwe przyczyny to słaba przyczepność, Słabe przygotowanie powierzchni, Nadmierna deformacja podłoża, Obciążenie uderzeniowe, Lokalne naprężenia krawędziowe, lub niezgodny proces depozycji..
Przyczepność można ocenić metodami takimi jak testowanie rys lub wgniecenia, W zależności od systemu powłok i specyfikacji. ISO 20502 Testy rysowania pokryw pod kątem przyczepności powłok ceramicznych, podczas gdy ISO 26443 zajmuje się jakościową oceną za pomocą wcięcia Rockwella. Te standardy nie oznaczają, że każdy powlekany wybicie wymaga obu testów, ale oferują uznane metody, które mogą być wymagane, gdy weryfikacja adhezji jest ważna.
Pękanie, duże układy, bending, lub nagłe uszkodzenie wybicia zwykle wskazuje poza powłokę. Mogą wskazywać:
- Niewystarczająca wytrzymałość podłoża
- Nadmierny wpływ
- Słaba geometria wybijaka
- Nieprawidłowe przepusty
- Niedopasowanie
- Boczny ładunek
- Problemy z obróbką cieplną
Powłoka nie jest w stanie przywrócić wytrzymałości rdzenia słabego lub przeciążonego uderzenia. Dla głębszej diagnozy mechanicznej, Zobacz Pęknięcie dziurkownika w matrycach tłoczących.
Wyklucz problemy, których powłoka nie jest w stanie naprawić
Powłoka dziurkowa to system cienkiej powierzchni. Może zmienić tarcie, Zachowanie adhezji, Odporność na zużycie, and thermal stability, ale nie może skorygować geometrii matrycy ani ścieżki obciążenia.
Przed złożeniem wniosku o nową powłokę, Sprawdź poniższe warunki.
Sprawdź poświadczenie, Przebieg trasy, oraz boczny załadunek
Nieprawidłowy lub nierówny prześwit między dziurkiem a matrycą może powodować nieprawidłowe ciśnienie krawędzi, Nadmierne tworzenie się zadziorów, Jednostronne zużycie, oraz przedwczesne uszkodzenia powłoki.
Sprawdzone:
- Czy prześwit jest jednolity wokół dziurka
- Czy punch trafia do kości koncentrycznie
- Czy słupki prowadzące i tuleje są zużyte
- Czy stripper stosuje nierówną siłę
- Czy pozycjonowanie arkusza jest stabilne
- Czy w miejscu pracy uwięzione są zanieczyszczenia
- Czy zużycie koncentruje się po jednej stronie uderzenia
Szczególnie istotna jest jednostronna utrata powłoki. Może to wskazywać na niewyrównanie, a nie na nieodpowiednią powłokę.
Związek między ciosami, Przewodniki, tulejki, Striptizerki, oraz składniki zużycia są szerzej opisane w Przewodnik po komponentach matrycy.
Sprawdź podłoże, Obróbka cieplna, Geometria krawędzi, Zakończenie, oraz Smarowanie
Powłoka potrzebuje stabilnego fundamentu. Potwierdź materiał do dziurkania, Stan twardości, oraz historię obróbki cieplnej przed wyborem powłoki.
Recenzja:
- Jakość podłoża
- Final hardness
- Wymagana wytrzymałość
- Promień krawędzi i ostrość
- Lokalne stężenia naprężeń
- Chropowatość powierzchni
- Kierunek polerowania
- Typ smaru
- Spójność dostarczania smaru
- Czy proces jest celowo suchy
Wysoce wypolerowana powierzchnia może zmniejszyć przechwyt w jednym zastosowaniu, natomiast nieodpowiednie wykończenie może zwiększyć lokalną przyczepność lub uniemożliwić prawidłowe przyleganie powłoki. Przygotowanie powierzchni musi spełniać zarówno kontakt tłoczący, jak i proces powłoki.
Smarowanie jest również częścią systemu powłokowego. Powłoka, która dobrze działa przy kontrolowanym smarowaniu, może ulec awarii podczas produkcji na sucho. Powłoka nie powinna być traktowana jako automatyczny zamiennik smaru, chyba że testy specyficzne dla zastosowania potwierdzą, że proces suchy jest stabilny.
Dopasuj tryb zużycia do właściwości, jakie powierzchnia musi zapewniać
Nie zaczynaj od pytania, "Czy powinienem użyć TiN czy DLC?" Zacznij od pytania, co powierzchnia musi zrobić.
| Zużycie lub stan działania | Właściwości priorytetu | Główne ostrzeżenia |
| Galling or material pickup | Niska afinitet materiałowa, Odpowiednie zachowanie tarcia, gładkie wykończenie, silna przyczepność | Niskie tarcie laboratoryjne nie gwarantuje niskiego pojęcia w produkcji |
| Ścierne zużycie krawędzi | Twardość wspierana, Odporność na zużycie, Przyczepność, Geometria krawędzi stabilnej | Maksymalna twardość może zwiększyć kruchość lub pominąć słabość podłoża |
| Łuszczenie się lub łuszczenie powłoki | Przyczepność, Przygotowanie powierzchni, Stabilność podłoża, Kompatybilna temperatura procesu | Ponowne powlekanie bez diagnozowania deformacji może powtórzyć awarię |
| Wysoka temperatura lub szybkie cykliczne cykle | Stabilność termiczna, Odporność na utlenianie, Przyczepność, Zrównoważona wytrzymałość | Temperatura pracy musi być oparta na rzeczywistym procesie |
| Mieszana przyczepność i ścieranie | Zrównoważone zachowanie wielowarstwowe lub złożone | Jedna opublikowana własność nie może reprezentować całego systemu |
| Wpływ, odpryskiwanie, lub pęknięcie | Wytrzymałość podłoża, Geometria, Przebieg trasy, Kontrola obciążenia | Twardsza powłoka nie jest głównym rozwiązaniem |
Priorytety nieruchomości w przypadku zużycia kleju
Do zużycia kleju, Skup się na interakcji między powłoką a obrabianym elementem, a nie wyłącznie na twardości powłoki.
Przydatne pytania to m.in.:
- Czy powłoka ma niską tendencję do oddziaływania z powierzchnią obrabianego przedmiotu??
- Jaki test tarcia został użyty do wygenerowania danych dostawcy?
- Czy test był suchy czy nawilżony?
- Jaki materiał użyto jako przeciwieństwo?
- Jakie wykończenie będzie miał powlekany punch?
- Jak powłoka będzie się zachowywała po zacznięciu tworzenia się drobnych osadów?
Dane tarcia od różnych dostawców mogą nie być bezpośrednio porównywalne. Obciążenie testowe, prędkość, wilgotność, Strona przeciwna, Chropowatość powierzchni, Smar, a metoda pomiaru może zmienić wynik.
Priorytety nieruchomości w przypadku zużycia ściernego
Do zużycia ściernego, powłoka musi wytrzymywać utratę materiału, jednocześnie pozostając podparta przez dziurkacz.
Priorytetyzuj:
- Odporność na zużycie pod wielokrotnym kontaktem
- Silna przyczepność powłoki do podłoża
- Odpowiednia twardość podłoża
- Wystarczająca wytrzymałość dla obciążenia krawędzi
- Stabilna grubość powłoki
- Kontrolowane przygotowanie na poziomie nowoczesnym
Jeśli podłoże odkształca się pod obciążeniem, nawet powłoka o wysokim zużyciu może pękać lub się oddzielać.
Priorytety nieruchomości dla gorącego lub mieszanego użytkowania
Tłoczenie z dużą prędkością, Gruby materiał, Arkusz o wysokiej wytrzymałości, a gwałtowne poślizgi mogą łączyć ciepło, ścieranie, Przyczepność, oraz naprężenia cykliczne.
W takich przypadkach, Może potrzebować krótkiej listy:
- Większa stabilność termiczna
- Odporność na utlenianie
- Silna przyczepność
- Architektura wielowarstwowa
- Zrównoważona twardość i wytrzymałość
- Zgodność z warunkami obróbki cieplnej wykrawacza
Odpowiednia może być opatentowana powłoka wielowarstwowa, Ale sama nazwa marki nie jest specyfikacją. Dostawca powinien ujawnić wystarczające informacje do oceny temperatury procesu, Grubość, Wykończenie powierzchni, Zalecane podłoże, oraz warunki zużycia.
Porównaj typowe rodziny powłok bez szukania uniwersalnego zwycięzcy
Poniższa tabela przedstawia rodziny powłokowe jako kandydatów, nie stałe odpowiedzi. Rzeczywista wydajność zależy od architektury powłoki, Proces depozycji, Podłoże, Zakończenie, Element obrabiany, Smarowanie, oraz warunki prasowe.
| Rodzina powłok | Dlaczego może być rozważana | Warunki do weryfikacji | Główne ograniczenie |
| TiN | Wspólna powłoka referencyjna; może zapewnić użyteczne ogólne zużycie i odporność na tarcie | Podłoże, Przyczepność, Zakończenie, Grubość, Interakcje z elementem obrabianym | Nie nadaje się automatycznie do silnego uszkodzenia lub mieszanego zużycia |
| TiCN | Często badane tam, gdzie odporność na zużycie ścierne jest istotna | Wytrzymałość, Przyczepność, Obciążenie krawędzi, Szczegóły złożenia zeznań | Sama wysoka twardość nie gwarantuje stabilnej wydajności krawędzi |
| CrN | Może być rozważana dla wybranych styków zużytych i tworzących | Materiał obrabianego, Zakończenie, Smar, Ciśnienie | Wyniki pozostają zależne od zastosowania |
| DLC | Może oferować niskie tarcie i przeciwdziałanie podbijaniu w wybranych zastosowaniach | Typ DLC, Proces depozycji, Przyczepność, Temperatura, Podłoże | "DLC" opisuje rodzinę, Ani jednej jednolitej powłoki |
| TiAlN | Może być rozważane tam, gdzie stabilność termiczna ma znaczenie | Temperatura procesu, Architektura, Element obrabiany, Przyczepność | Może być nieodpowiednie, gdy głównym problemem jest żar, a nie ciepło |
| AlCrN | Można je badać pod kątem wymagającego zużycia lub temperatury | System dostawców, Grubość, Podłoże, Obciążenie krawędzi | Skład ogólny nie definiuje pełnej powłoki |
| Własnościowy system wielowarstwowy | Może zrównoważyć zrosty, Odporność na zużycie, Wytrzymałość, lub zachowanie temperatury | Pełne dane techniczne i dowody produkcyjne | Trudno porównać tylko ze względu na nazwę marki |
TiN i TiCN
TiN jest często używany jako punkt wyjścia w dyskusjach o powlekaniu perforterowym. Może zapewnić praktyczną równowagę w wybranych zastosowaniach tłoczenia, Ale i tak powinno to być oceniane względem faktycznego trybu zużycia, Element obrabiany, Smar, Wykończenie powierzchni, oraz podłoże.
TiCN często znajduje się w miejscach, gdzie odporność na zużycie jest poważnym problemem. To nie oznacza, że jest to automatyczny wybór do każdego zastosowania ściernego. Twarda powłoka może nadal ulec awarii, jeśli:
- Podłoże się deformuje
- Zrębki krawędziowe
- Przyczepność jest słaba
- Uprawnienia są nieprawidłowe
- Element obrabiany powoduje gwałtowny transfer materiału
- Proces powłokowania wpływa na wykrawające wycierany termicznie
SunshinePro's Strona produktu z pinem dziurkaczowym wśród dostępnych opcji obróbki powierzchni wymienia TiN i TiCN. Dostępność i kompatybilność dla dokładnego materiału dziurkarki powinny być nadal potwierdzone, Geometria, Wymiary, oraz warunki produkcji.
CrN i DLC
CrN można rozpatrywać tam, gdzie transfer materiału, irytujące, lub kontakt ślizgowy jest problemem. Jego przydatność zależy od konkretnego elementu, Polska, Smar, Ciśnienie kontaktowe, oraz system powłok.
DLC może mieć znaczenie tam, gdzie wymagane jest zachowanie o niskim tarciu lub zmniejszonej interakcji adhezyjnej. Jednak, DLC to nie jest jeden stały materiał. Różne systemy DLC mogą się różnić:
- Skład
- Architektura warstw
- Proces depozycji
- Warstwa adhezji
- Twardość
- Tolerancja temperatur
- Wykończenie powierzchni
- Zgodność podłoża
Dziurczak powlekany DLC nie powinien być zakładany jako wyschnięty tylko dlatego, że dostawca zgłasza niski współczynnik tarcia.
SunshinePro oferuje DLC na wybranych stronach o wykrawkach ze stali nierdzewnej i węglika, ale nie zapewnia to uniwersalnej dostępności dla każdego materiału dziurkacza lub geometrii. Przed zamówieniem potwierdzić dokładny system i proces powłok.
TiAlN, AlCrN, oraz Własnościowe Systemy Wielowarstwowe
TiAlN, AlCrN, oraz powiązane systemy wielowarstwowe, gdzie stabilność termiczna może być badana, Odporność na utlenianie, lub łączna odporność na zużycie jest ważna.
Te systemy są zazwyczaj bardziej znaczące, gdy kupujący wie o nich:
- Temperatura pracy lub wzór ciepła
- Dominujący tryb zużycia
- Podłoże dziurkowe
- Grubość powłoki
- Temperatura procesu
- Architektura warstw
- Wymagane ukończenie
Nazwa własnościowa nie powinna zastępować specyfikacji technicznej. Dwie powłoki o podobnych etykietach składowych mogą używać różnych warstw przyczepności, Grubości, Metody przygotowania, lub warunki osadzania.
Traktuj powłokę i podłoże dziurkowe jako jeden system
Powłoka punch działa tylko tak dobrze, jak podłoże, które ją podtrzymuje. Ta sama powłoka może zachowywać się inaczej na stali narzędziowej, Stal szybka, lub węglik wolframu, ponieważ każde podłoże ma inną twardość, Wytrzymałość, Zachowanie krawędzi, oraz ograniczenia obróbki cieplnej.
SunshinePro wymienia stalowe narzędzia, Stal o wysokiej prędkości, Klasa ASP, oraz kategorie materiałów węglikowych dla wyrobów dziurkarskich. Wymieniono także obróbkę, precyzyjne szlifowanie, oraz obróbkę cieplną próżniową na odpowiednich stronach dziurkaczy. Te możliwości określają dostępny kontekst produkcji dziurkaczy, ale nie dowodzą, że każdy materiał może otrzymać każdą powłokę.
Stal narzędziowa, Stal szybkotnąca, oraz karbid wymaga różnych kontrol
| Klasa substratu | Główne kontrole przed powłoką | Typowe ryzyko do zarządzania |
| Stal narzędziowa | Dokładny nachylenie, Ostateczna twardość, Wytrzymałość, Warunki odpuszczania, Przygotowanie powierzchni | Niewystarczające wsparcie, deformacja, lub odpryskiwania |
| Stal szybkościąca | Warunki obróbki cieplnej, zachowała wytrzymałość, Integralność krawędzi, Temperatura procesu | Kruche zachowanie krawędzi lub niezgodność z procesem powłokowym |
| Węglik wolframu | Klasa węglika, System segregatorów, Geometria krawędzi, Ekspozycja na uderzenia, Przygotowania | Pęknięcie krawędzi, Wrażliwość na uderzenia, lub trudności z adhezją |
Węglik może zapewniać silną odporność na ścieranie, ale nie jest to automatycznie najlepsze podłoże, gdzie występuje uderzenie lub niewyrównanie. Stal narzędziowa lub HSS może zapewnić bardziej odpowiednią równowagę wytrzymałości w niektórych operacjach.
Dostawca powłok powinien otrzymać dokładną specyfikację podłoża, a nie szeroką etykietę typu "hartowana stal".
Potwierdź proces osadzania i zgodność temperaturową
Typowe trasy powłoki to PVD, PACVD, oraz CVD. Czytelnik nie musi być specjalistą od zeznań, ale kilka pytań procesowych wpływa na wybicie:
- Jaki proces depozycji zostanie użyty?
- Jakiej temperatury będzie miał poncz??
- Czy ta temperatura jest zgodna z obróbką cieplną wykrawarki??
- Czy geometria może otrzymać odpowiednie pokrycie powłoką??
- Czy ostrze cięcia, Shank, głowa, lub powierzchnie montażowe mogą być zamaskowane?
- Czy polerowanie wykonuje się przed lub po powlekaniu??
- Czy proces zmieni ostateczne wymiary lub wykończenie powierzchni?
Nie zakładaj, że producent wybicia nakłada powłokę na własną rękę. Strona SunshinePro zawiera opcje powłok, ale nie udostępnia publicznie własnego PVD, PACVD, lub CVD.
Przygotowanie powierzchni sterującej, Grubość, Maskowanie, oraz Ostateczne wymiary
Grubość powłoki jest niewielka, Ale nadal może mieć znaczenie na powierzchniach precyzyjnych do wybijania. Wymagania RFQ powinny określać, czy wymiary mają zastosowanie przed czy po powlekaniu.
Określ:
- Stan powierzchni przed powlekaniem
- Wymagane wykończenie powierzchni końcowej
- Przygotowanie krawędzi
- Obszary do pokrycia
- Obszary do zamaskowania
- Ostateczne średnice krytyczne
- Nowoczesne wymagania
- Odpowiedzialność inspekcyjna
- Dozwolone polerowanie po polerowaniu
SunshinePro wymienia tolerancję do ±0.002 mm na wybranych stronach dziurkanek. Ta kwota nie powinna być traktowana jako uniwersalna gwarancja dla każdej części pokrytej powłoką. Ostateczna zdolność zależy od materiału, Długość, Geometria, Grubość powłoki, maskowanie, oraz wymagania inspekcyjne.
Dostosuj listę pod kątem obrabianego przedmiotu i warunków produkcyjnych
Sam materiał obrabianego nie wystarcza do wyboru powłoki dziurkarskiej. Gatunek ze stali nierdzewnej, na przykład, mogą zachowywać się inaczej w zależności od twardości, Grubość, Wykończenie powierzchni, Smarowanie, oraz szybkość produkcji.
Zapisz rzeczywiste warunki kontaktowe przed złożeniem wniosku o rekomendację.
Zapisz materiał i powierzchnię obrabianego elementu, Nie tylko nazwa stopu
Dostarczaj:
- Jakość materiałowa
- Twardość lub odpuch
- Grubość arkusza
- Naga lub powłoka powierzchniowa
- Ocynkowane, galvannealed, Powłoka cynowa, malowane, lub inne leczenie
- Tlenki lub skala
- Znane zanieczyszczenia
- Warianty partii materiału
Research on Tłoczenie stali powlekaną cyną Pokazuje, dlaczego powierzchnia obrabianego elementu ma znaczenie. Transfer materiału, Smarowanie, Przyczepność powłoki, a przygotowanie podłoża współdziała w sposób, którego uproszczone rankingi laboratoryjne nie mogą odnotować.
Powłoka, która dobrze radzi sobie na gołej stali, może zachowywać się inaczej wobec metalowej powłoki powierzchniowej.
Uwzględnij smarowanie, Prędkość, Ładunek, oraz typ kontaktu
Dostawca potrzebuje także danych procesowych:
- Produkcja sucha lub smarowana
- Typ smaru
- Metoda aplikacji
- Spójność dostarczania
- Liczba uderzeń na minutę
- Obciążenie prasowe
- Grubość arkusza
- Przecięcie lub formowanie kontaktu
- Odległość ślizgowa
- Nienormalne ciepło
- Czas lub liczba uderzeń przed awarią
Przebijanie polega na innym wzorze kontaktu niż formowanie długie przesuwające się. Powłoka zalecana do wykrawania formującego nie powinna być zakładana, że działa identycznie na ostrym krawędzi tnącym.
Zwróć uwagę, kiedy pojawia się problem. Awaria, która zaczyna się dopiero po nagrzaniu matrycy, może wymagać innego badania dotyczącego uszkodzeń widocznych podczas uruchamiania.
Przygotuj zapytanie ofertowe z powłoką przebijającą, które dostawca będzie mógł ocenić
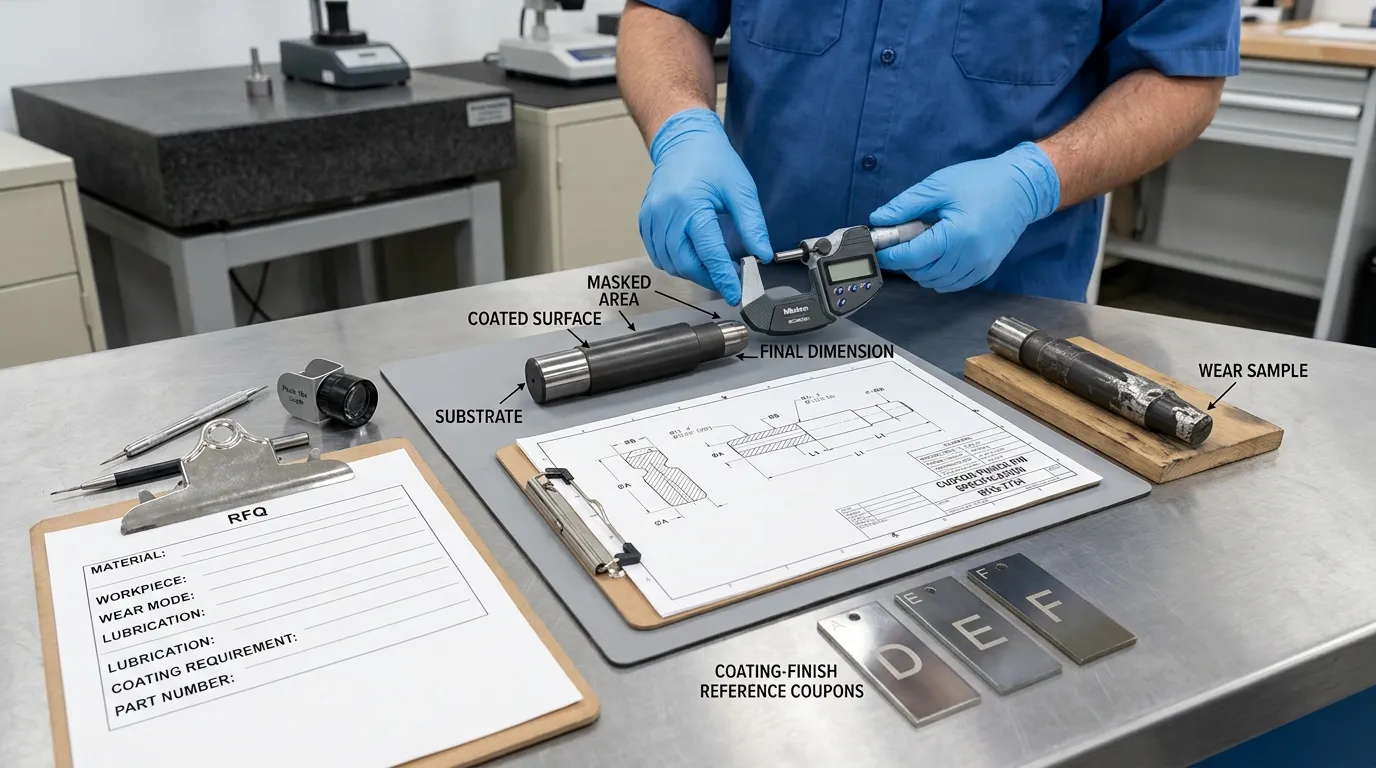
Dostawca nie może odpowiedzialnie wybrać powłoki wyłącznie na podstawie średnicy wybiwarki i nazwy obrabianego elementu. RFQ powinno łączyć dane o dziurkach, Dowody awarii, Warunki produkcyjne, oraz wymagania inspekcyjne.
SunshinePro podaje, że produkuje niestandardowe niestandardowe komponenty na podstawie rysunków lub próbek. To Strona dziurkanka do tłoczenia a strony z dziurkaczami dostarczają odpowiednich materiałów i kontekstu produkcyjnego do zapytania na zamówienie.
Dane aplikacyjne i dziurkowe dla zapewnienia
Zawiera:
- Rysunek i poprawki dziurkowanymi
- Krytyczne wymiary i tolerancje
- Geometria dziwerkacza i konfiguracja głowicy
- Jakość podłoża
- Ostateczna twardość lub warunki obróbki cieplnej
- Istniejąca powłoka lub obróbka powierzchni
- Stopień obrabianego elementu
- Powłoka powierzchniowa obrabianego przedmiotu
- Grubość arkusza
- Uderzenia, Przekłucie, lub operację formowania
- Prześwit od dziurka do wydruku
- Status przebiegu
- Smarowanie
- Szybkość prasy
- Tryb awarii prądu
- Aktualny okres produkcyjny przed awarią
- Fotografie zużytych ciosów
- Nieudane próbki dziurkacze, jeśli to możliwe
- Docelowa produkcja
- Kryteria akceptacji
Opisz zużycie zamiast wpisywać tylko "krótki czas życia narzędzi". Określ, czy problem leży w przetworniku, Zaokrąglanie krawędzi, łuszczenie się, odpryskiwanie, deformacja, Wzrost żarna, Scratching części, lub inny mierzalny warunek.
Dane dotyczące powłok i inspekcji do zamówienia
Poproś dostawcę o identyfikację:
- Rodzina powłok generycznych
- Nazwa systemu powłok własnościowych, jeśli ma zastosowanie
- Proces depozycji
- Nominalna grubość powłoki
- Kompatybilność z temperaturą procesu
- Metoda przygotowania powierzchni
- Warstwa adhezji lub architektura wielowarstwowa, jeśli to istotne
- Powierzchnie maskowane
- Ostateczny wymóg chropowatości
- Odpowiedzialność wymiarowa końcowa
- Metoda inspekcji
- Certyfikat powłoki lub rejestr procesu
- Instrukcje ponownego szlifowania
- Ograniczenia dotyczące zdejmowania i ponownego nakładania
Nie każde zamówienie wymaga laboratoryjnych testów przyczepności, Ale kupujący powinien wiedzieć, jakie dowody są dostępne, gdy ryzyko to uzasadnia.
Producent dziurkarki i dostawca powłok powinni wspólnie przeanalizować aplikację. Producent rozumie geometrię, Podłoże, Obróbka cieplna, oraz wymiary końcowe, Natomiast dostawca powłok rozumie kompatybilność z osadzaniem i ograniczenia systemów powłok.
Weryfikacja rekomendacji w kontrolowanym badaniu produkcyjnym
Dane dostawców i testy laboratoryjne mogą zawęzić listę kandydatów, ale nie mogą zagwarantować skuteczności stemplowania. Weryfikować obiecujących kandydatów w warunkach reprezentatywnych dla produkcji..
Przydatny proces powinien porównywać tylko niewielką liczbę opcji obronnych. Testowanie zbyt wielu powłok przy jednoczesnej zmianie innych zmiennych utrudnia interpretację wyniku.
Używaj tych samych warunków i definiuj porażkę przed próbą
Tam, gdzie to możliwe, utrzymuj te zmienne stałe:
- Geometria dziurkownika
- Podłoże dziurkowe
- Obróbka cieplna
- Przygotowanie krawędzi
- Porozumienie
- Przebieg trasy
- Partia obrabianego elementu
- Smar
- Ustawienia prasy
- Metoda inspekcji
Zdefiniuj awarię przed rozpoczęciem produkcji. Możliwe punkty końcowe to:
- Maksymalne zużycie wymiarowe
- Limit burra
- Limit odbioru materiału
- Wada powierzchni
- Delaminacja powłok
- Nadmierna siła zdzierania
- Odpryskiwanie narzędzi lub pękanie
Sprawdzaj dziurkarz w zaplanowanych odstępach czasu, a nie tylko po całkowitej awarii. Postęp zużycia może ujawnić, czy powłoka opóźnia uszkodzenia, zmienia mechanizm awarii, lub po prostu ukrywa wczesne objawy.
Porównaj koszt za akceptowalną część, Nie tylko kosztem nakładania
Najtańsza powłoka nie zawsze jest najtańszą opcją, a najdłużej trwała powłoka nie jest automatycznie najbardziej ekonomiczna.
Zawiera:
- Koszt produkcji dziurkarki
- Koszt powłoki
- Koszt ponownego szlifowania
- Koszt zdejmowania i ponownego malowania
- Przestoj prasy
- Czyszczenie i usuwanie pickupów
- Złom
- Przeróbka
- Wyjście akceptowalnych części
Praktyczne obliczenie to:
Całkowity koszt narzędzi i przerw ÷ akceptowalnych części wyprodukowanych
Pozwala to uniknąć nieobsługiwanych mnożników żywotności narzędzi i utrzymywać decyzję powiązaną z rzeczywistymi wynikami produkcyjnymi.
Użyj pięciostopniowej sekwencji wyboru powłoki
Niezawodna decyzja o powlekaniu dziurkanym następuje w tej kolejności:
- Klasyfikuj porażkę. Oddzielne zużycie kleju, ścieranie, Delaminacja, odpryskiwanie, and deformation.
- Poprawne przyczyny niepowlekania. Zgoda przeglądu, Przebieg trasy, Geometria, Podłoże, Obróbka cieplna, Zakończenie, oraz smarowanie.
- Zdefiniuj wymagane właściwości. Priorytetowo traktuj przyczepność, Odporność na zużycie, Zachowanie tarcia, Powinowactwa materialne, Wytrzymałość, lub stabilność termiczną w zależności od zdiagnozowanego stanu.
- Potwierdź kompatybilność systemu. Sprawdź rodzinę powłok, Podłoże, Proces depozycji, Grubość, maskowanie, Zakończenie, oraz wymiary końcowe.
- Walidacja w produkcji. Porównaj wybrane systemy w warunkach kontrolowanych i mierz koszt akceptowalnej części.
SunshinePro dostarcza niestandardowe komponenty do dziurkaczy na podstawie rysunków lub próbek oraz na stronach produktów wymienia kilka materiałów i opcji powłok. Aby złożyć wniosek o znaczącą recenzję, Wyślij rysunek punch, Podłoże, Szczegóły elementów obrabianych, Ślady zużycia, Smarowanie, oraz warunki produkcji poprzez Strona kontaktowa SunshinePro. Celem powinno być technicznie uzasadnione krótkie wyróżnienie i plan prób — a nie uniwersalna rekomendacja powłokowa.
Udostępnij:



Napisane przez Sunshine
W Sunshine, Jesteśmy profesjonalnym producentem i dostawcą komponentów do precyzyjnych form, oferując szeroką gamę produktów do tłoczenia i formowania wtryskowego. Naszym głównym celem są formy do dziurkania, Sworznie wyrzutowe i tuleje, oraz słupy i tuleje. Dzięki zaawansowanej obróbki CNC, Ścisła kontrola jakości, oraz silne możliwości produkcyjne, Zapewniamy niezawodność, Części o wysokiej precyzji, wraz ze standardowymi komponentami dostępnymi na stanie, zapewniającymi szybkie i efektywne globalne dostawy.
WIADOMOŚCI
UZYSKAJ USŁUGĘ
Z wysokiej jakości częściami dostosowanymi do każdego budżetu oraz przyjaznym personelem przeszkolonym, by Twoja wizyta była poinformowana i bezproblemowa.
