



Materiał i dobór twardości sworzni do pozycjonowania formy
Materiał i twardość sworzni formowej powinny być wybrane jako pełna specyfikacja, nie jako nazwa stalowa, a potem najwyższa dostępna wartość HRC. Właściwy wybór zależy od częstotliwości kontaktu, Boczny ładunek, Ryzyko uderzenia, Korozja, Smarowanie, Średnica sworzni, Wykończenie powierzchni, oraz materiał tulejki matingowej.
Twardość zwiększa odporność na wgniecenia i zużycie, Jednak nadmierna twardość lub nieodpowiednie warunki obróbki cieplnej mogą obniżyć wytrzymałość i zwiększyć ryzyko odpryskania lub pęknięć. Dla szerszego kontekstu dotyczącego wyrównania, Dopasowanie, Smarowanie, oraz zużycie systemu, Zobacz Sworznie i tuleje formowe (wnioskowane). Ten przewodnik koncentruje się szczególnie na wyborze i zakupie materiału i twardości sworzni.
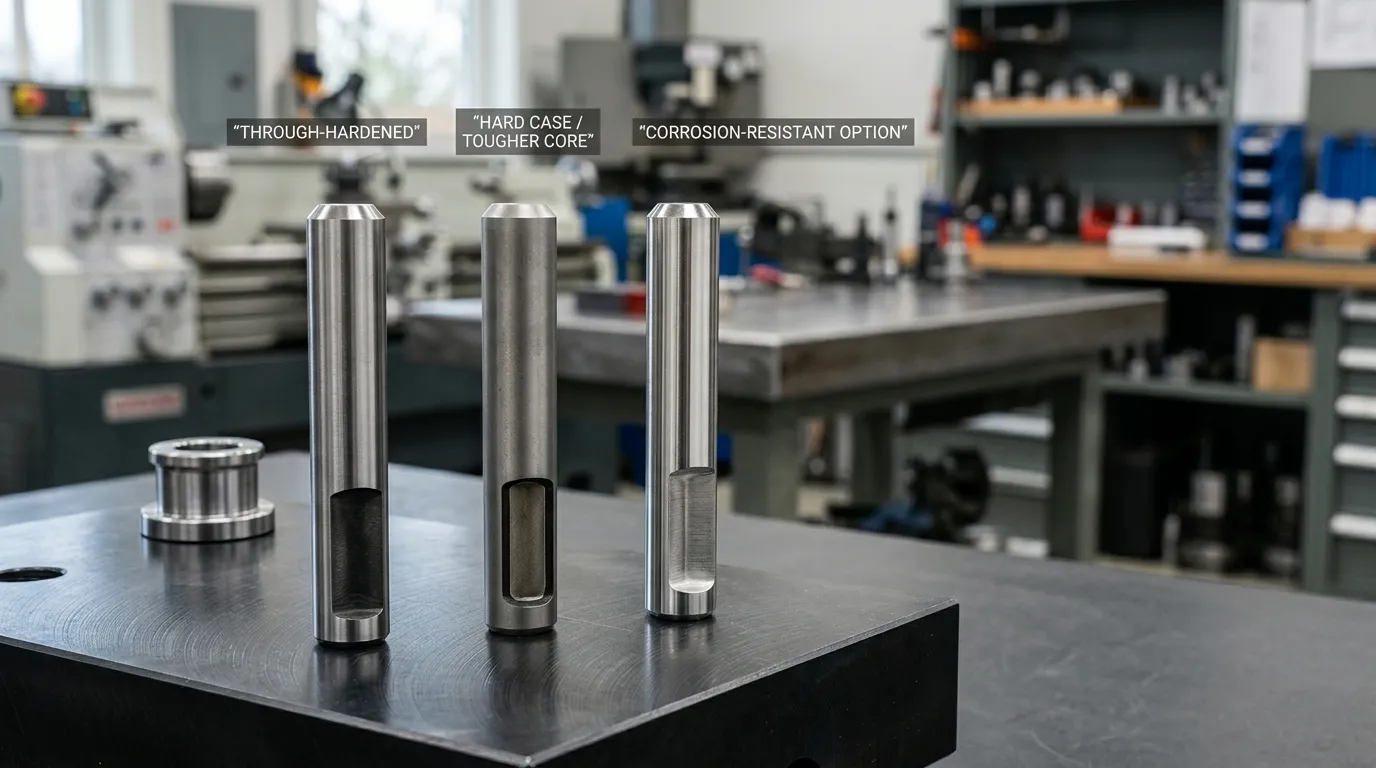
Najpierw potwierdź rolę pozycjonowania przypinki
Producenci nie zawsze konsekwentnie używają terminologii dotyczącej pinów pozycyjnych. Sworzeń pozycjonujący może być również opisany jako sworzeń lokalizujący lub sworzeń centrujący, podczas gdy niektórzy dostawcy używają pinu prowadzącego lub pinu lidera do powiązanych komponentów.
| Składnik składnikowy | Typowa rola | Implikacje dotyczące selekcji materiału |
|---|---|---|
| Położenie lub lokalizowanie sworzni | Ustala powtarzalną końcową lokalizację między komponentami formy | Dokładność, Zużycie kontaktów, Wpływ, a właściwości przelotów łączących są kluczowe |
| Sworzeń prowadzący lub sworzeń prowadzący | Prowadnice kształtują ruch na dłuższym dystansie zaangażowania | Prostość, Zużycie ślizgowe, Smarowanie, a walka z bushingiem stała się bardziej widoczna |
| Ogólny kołek kołkowy | Ustala stałą lokalizację komponentu w zespole | Może nie doświadczać tych samych powtarzających się warunków ślizgu lub uderzenia |
| Wyrzutnik, Rdzeń, lub sworzeń dziurkowy | Wykonuje wyrzut, Tworzenie, cięcie, lub prace związane z ubytkami | Wymaga innego procesu selekcji materiału |
Komponent może pełnić zarówno funkcje naprowadzania, jak i końcowego pozycjonowania, ale projektant powinien potwierdzić rzeczywiste obciążenie przed określeniem stali. Długi kołek prowadzący narażony na tarcie ślizgowe może mieć inne właściwości niż krótki kołek lokalizujący, który podczas zamykania formy jest wielokrotnie uderzany.
Dla szerszego wyjaśnienia komponentów prowadzących, Skorzystaj z dedykowanego przewodnika do Sworznie prowadzące formę. Poniższe decyzje dotyczące materiału zakładają zastosowanie sworznia używanego do powtarzalnego pozycjonowania formy poprzez zaczepienie z dopasowanym otworem, Insert, lub tulejka.
Zacznij od warunków pracy, Nie stalowy gatunek
Przed porównaniem materiałów, Określ, jak będzie działał pin. Dostawca nie jest w stanie wiarygodnie wybrać materiału wyłącznie na podstawie średnicy i długości.
Najpierw przejrzyj te warunki:
- Częstotliwość kontaktów i zapotrzebowanie na produkcję: Powtarzające się zaangażowanie zwiększa nagromadzone zużycie, nawet gdy każdy pojedynczy cykl generuje jedynie umiarkowane napięcie kontaktowe.
- Uderzenie i boczne obciążenie: Niedopasowanie, Ciężkie sekcje formowe, lub nagłe załączenie może wymagać większej wytrzymałości rdzenia niż lekko obciążony precyzyjny lokalizator.
- Średnica i rozmiar przekroju sworznia: Stal, która skutecznie hartuje w małym sworzni, może nie dawać tych samych właściwości przekroju w większym komponmencie.
- Wymagana powtarzalność: Wyższa dokładność pozycjonowania zwiększa znaczenie stabilności wymiarowej, Zaokrąglenie, Zakończenie, oraz kontrolowane zużycie.
- Konstrukcja tulei łączącej się: Sworzeń i tulejka powinny być wybierane jako para materiałów, a nie jako izolowane części.
- Smarowanie: Ograniczone smarowanie zwiększa tarcie i ryzyko zużycia kleju, irytujące, lub napad.
- Zanieczyszczenie: Dust, Cząstki metaliczne, a pozostałości po pleśniach mogą powodować ścierne zużycie.
- Ekspozycja na żrące: Wilgotność, Kondensacja, Washdown, lub ekspozycja na chemikalia może uzasadniać utwardzenie stali nierdzewnej lub kwalifikowane leczenie ochronne.
- Temperatura: Podwyższone temperatury robocze mogą wpływać na utrzymanie twardości, Wydajność smaru, oraz odpowiedniość powłok.
- Standardowe lub niestandardowe źródła: Komponent katalogowy może być wystarczający dla typowych warunków, podczas nietypowego obciążenia, Rozmiar, lub wymagania dokumentacyjne mogą wymagać części zdefiniowanej rysunkiem.
Dobór materiału nie jest w stanie skorygować złego ustawienia, Nieodpowiednie prześwitanie, lub niestabilny układ. Te problemy powinny być rozwiązane osobno, zanim zwiększy się twardość pinu.
Porównaj główne strategie materialne
Przydatne porównanie to nie tylko "stal vs stal nierdzewna". Kupujący powinni porównywać rodziny materiałów z ich ostatecznym stanem obróbki cieplnej.
| Strategia materialna | Główna zaleta | Główne ograniczenie | Typowa logika selekcji |
| Stal łożyskowa hartowana przez przez-wytłoczony | Wysoka twardość na dużej części przekroju i silny potencjał zużycia | Może być mniej wyrozumiała pod wpływem uderzenia lub poważnego nieustawienia; Może być konieczna ochrona przed korozją | Powtarzane, kontrolowany kontakt z dobrym ustawieniem i smarowaniem |
| Stal stopowa kalcowana powierzchniowa | Twarda, odporna na zużycie powierzchnia z twardszym rdzeniem nośnym | Głębokość obudowy, Zniekształcenie, a końcowe szlifowanie musi być kontrolowane | Powtarzający się kontakt połączony z wstrząsem, Boczny ładunek, lub ryzyko uderzenia |
| Hartowana stal narzędziowa | Dobra odporność na zużycie i potencjalna stabilność wymiarowa przy prawidłowym przetwarzaniu | Wydajność znacznie różni się w zależności od klasy i obróbki cieplnej | Niestandardowa geometria lub wymagające warunki zużycia wymagające określonego rozwiązania ze stali narzędziowej |
| Hartowana stal nierdzewna | Lepsza odporność na korozję niż konwencjonalne hartowane stale węglowe lub stopowe | Osiągalna twardość, Irytujące zachowanie, Wytrzymałość, oraz koszt musi być oceniany | Wilgotne, umyte, skondensowane, lub środowiska podatne na korozję |
Stale łożyskowe hartowane przez przez-hartowanie
Stale łożyskowe hartowane przez przez-hartowanie mogą zapewnić wysoką twardość, Siła, oraz odporność na zużycie na znaczącej części sekcji sworzni. Ovako opisuje 100Cr6 jako stal łożyskowa hartowana przez przez, przeznaczona do zastosowań wymagających wysokiej twardości i wytrzymałości zmęczenia w wysokim cyklu.
Ta strategia może być zgodna z dobrze wyrównanym systemem pozycjonowania z powtarzającym się kontaktem i kontrolowanym smarowaniem. Jednak, Sama nazwa stopnia nie definiuje ukończonego pinu. Rysunek nadal wymaga ostatecznego zakresu twardości, Warunki obróbki cieplnej, Wymagania wymiarowe, oraz metodę inspekcji.
Regionalne oznaczenia, takie jak SUJ2, GCr15, 100Cr6, a AISI 52100 mogą być traktowane jako powiązane rodziny stali łożyskowej w dyskusjach handlowych, ale nie powinny być automatycznie zastępowane. Standard materiałowy regulujący, chemia, Wymagania dotyczące czystości, oraz zatwierdzony stan obróbki cieplnej powinien zostać potwierdzony.
Stale stopowe kalcowane powierzchniowo
Stale kalcowane powierzchniowe wybiera się, gdy projektant chce mieć twardą powierzchnię stykową podpartą twardszym rdzeniem. Podczas karburyzacji, Węgiel jest wprowadzany na powierzchnię przed utwardzaniem, Tworzenie obudowy odpornej na zużycie przy zachowaniu innego stanu rdzenia.
Opis techniczny Bodycote Utwardzanie powierzchniowe i nawęglanie Wyjaśnia, jak to podejście może łączyć twardość powierzchni z wytrzymałością rdzenia. Ta równowaga jest przydatna, gdy spodka pozycjonująca doświadcza wielokrotnego zaangażowania, Wpływ, lub boczny ładunek.
Specyfikacja kalkowana nie powinna kończyć się na HRC powierzchniowej. Może też potrzebować:
- Wymagania dotyczące twardości rdzenia
- Efektywna głębokość obudowy
- Miejsca testowe
- Dodatk na mielenie po zabiegu
- Prostość i średnica po końcowym wykończeniu
Bardzo twarda, ale płytka obudowa może się przedwcześnie zużyć. Głęboka sprawa może być zbędna lub utrudniać przetwarzanie. Wymagana głębokość powinna więc zależeć od obciążenia, Oczekiwane zużycie, Geometria pinów, oraz wybraną stal.
Hartowane stale narzędziowe i opcje ze stali nierdzewnej
Hartowane stale narzędziowe mogą być odpowiednie tam, gdzie ważna jest odporność na zużycie i kontrola wymiarów, ale ich wydajność zależy w dużej mierze od dokładnej oceny, Twardość, Warunki odpuszczania, oraz rozmiar sekcji. "Stal narzędziowa" nie jest pełną specyfikacją zakupową.
Hartowana stal nierdzewna jest bardziej istotna, gdy ekspozycja na korozję może uszkodzić tradycyjną utwardzoną stalową sworzeń. Opcja ze stali nierdzewnej powinna być nadal rozważana:
- Osiągalna twardość
- Wytrzymałość rdzenia
- Tendencja do oburzenia
- Wykończenie powierzchni
- Materiał do tulejki łączącej
- Surowość środowiskowa
Stalowy sworzeń o niewystarczającej twardości może być odporny na rdzę, ale zbyt szybko się zużywa. Silnie utwardzony stalowy sworzeń może nadal narazić się na nieodpowiedni materiał do smarowania, gdy smarowanie jest słabe.
SunshinePro wymienia SUJ2, GCr15, SKD11, oraz stal stopową na jego Lokalizacja tulejki prowadnicy sworzni Strona. Są to specyfikacje dane dla tego produktu i nie powinny być interpretowane jako uniwersalne opcje materiałowe dla każdego sworznia pozycjonującego.
Wybierz architekturę twardości, Nie tylko najwyższy HRC
Dwa piny o tej samej zmierzonej twardości powierzchni mogą zachowywać się inaczej, ponieważ ich profile twardości i warunki rdzenia są różne.
Sworzeń utwardzony przez przezłodkę ma na celu uzyskanie twardości w całym przekroju, pod warunkiem utwardzalności stali i średnicy sworzni. Sworzeń utwardzony powierzchniowo koncentruje wysoką twardość blisko powierzchni, zachowując przy tym inny stan rdzenia. Nitridacja tworzy twardą warstwę powierzchniową poprzez dyfuzję azotu i czasem jest wybierana tam, gdzie zużycie, Szuranie, Opór na drażnienie, lub niższe zniekształcenia procesu są istotne.
Bodycote zauważa, że Azotowanie gazu może poprawić odporność na zużycie, Szuranie, irytujące, oraz zajęcie. Jej przydatność nadal zależy od stali bazowej i wymaganych cech warstw.
| Czynnik selekcji | Poprzez utwardzanie | Hartowanie powierzchniowe | Nitridowanie |
| Rozkład twardości | Rozciąga się przez dużą część odcinka | Twarda powierzchnia na innym rdzeniu | Utwardzona warstwa dyfuzji w pobliżu powierzchni |
| Potencjał twardego rdzenia | To zależy od klasy i ostatecznej twardości | Centralna przewaga konstrukcyjna | To zależy głównie od wstępnie impregnowanego materiału bazowego |
| Wymóg głębokości przypadku | Zazwyczaj nie ma to zastosowania w ten sam sposób | Często niezbędny | Może być wymagane, gdy głębokość warstwy wpływa na wydajność |
| Kontrola zniekształceń | To zależy od klasy, Hartowanie, oraz geometrię | Wymaga uwzględnienia nawęglania i hartowania | Często wybierane tam, gdzie niższe zniekształcenia są cenne |
| Najlepsze zastosowanie | Kontrolowany kontakt o wysokim zużyciu | Zużycie połączone z wstrząsem lub uderzeniem | Kontrola zużycia powierzchniowego lub uszkodzenia na odpowiedniej stali bazowej |
Żaden proces nie jest uniwersalnie lepszy. Geometry, Załadunek, Tolerancja na zniekształcenia, Końcowe szlifowanie, Materiał godowy, oraz zdolność dostawcy wpływają na decyzję.
Twardość powierzchni, Twardość rdzenia, oraz Efektywna Głębokość Obudowy
Pełna specyfikacja może wymagać trzech odrębnych właściwości:
- Twardość powierzchni: Twardość na powierzchni roboczej lub w jej pobliżu. Silnie wpływa na odporność na wgniecenia i zużycie kontaktu.
- Core hardness: Twardość pod warstwą podtworzoną. Wpływa na wsparcie, Siła, i wytrzymałość.
- Efektywna głębokość obudowy: Głębokość, na której materiał spełnia określone kryterium twardości.
Te wartości odpowiadają na różne pytania. Twardość powierzchni wskazuje, jak powierzchnia styku opiera się zużyciu. Twardość rdzenia wskazuje, czy sbolcz jest w stanie utrzymać powierzchnię pod obciążeniem. Efektywna głębokość obudowy wskazuje, ile użytecznego utwardzanego materiału istnieje zanim zużycie dotrze do miękkiego obszaru.
Dla sworznia hartowanego przez przeznik, pomiar powierzchni może być nadal niewystarczający, jeśli istotna jest twardość przekroju. Do sworzni karburyzowanej, HRC powierzchniowe bez dowodów na głębokość obudowy nie opisuje w pełni leczonego stanu.
Określ twardość, aby dostawca mógł ją zweryfikować
Wymóg taki jak "hartowany do HRC 60" pozostawia wiele pytań bez odpowiedzi:
- Czy 60 to cel, minimum, lub wartość nominalna?
- Jaki zasięg jest akceptowalny?
- Gdzie powinien być przeprowadzony test?
- Czy to dotyczy powierzchni?, Rdzeń, albo obu?
- Którą metodę testową należy stosować?
- Czy wymagana jest głębokość obudowy?
- Czy wynik jest mierzony bezpośrednio lub przeliczany z innej skali?
Wymagany silniejszy rysunek lub RFQ powinien określić:
- Klasa materiałowa i standard regulacyjny
- Trasa obróbki cieplnej
- Dopuszczalny zakres twardości
- Skala twardości
- Test location
- Zastosowanie powierzchniowe lub rdzeniowe
- Efektywna głębokość obudowy tam, gdzie jest potrzebna
- Wymagana inspekcja lub raport z testu
Dla stali hartowanych, Rockwell C jest powszechnie stosowany. ISO 6508-1:2023 definiuje metodę testu twardości Rockwella, podczas gdy ISO 6508-2:2023 zajmuje się weryfikacją i kalibracją sprzętu testującego Rockwell oraz indenterów.
Testowanie Vickersa może być bardziej przydatne do pomiarów lokalizowanych, Cienkie strefy objęte zabiegiem, lub profil twardości na przekroju. Odpowiednia metoda jest zdefiniowana w ISO 6507-1:2023.
Konwersje twardości powinny być traktowane ostrożnie. ISO 18265 Zawiera zasady konwersji, jednak wartość przeliczona nie jest automatycznie równoważna bezpośredniemu pomiarowi według wymaganej metody. Rodzaj materiału, Stan leczenia, a zakres pomiaru może wpływać na tę zależność.
Niepełne wymaganie może stwierdzać:
Hartowana stal stopowa, HRC 60.
Bardziej użyteczny wymóg definiowałby standard materiałowy, Leczenie, akceptowalny zakres HRC, Lokalizacja pomiaru, Stan rdzenia, Głębokość obudowy, jeśli ma zastosowanie, oraz oczekiwania dotyczące raportowania. Dokładne wartości muszą pochodzić z aplikacji, a nie z szablonu ogólnego.
Dopasuj sworzeń i tulejkę jako system zużycia
Sworzeń pozycyjny i jego tulejka łącząca tworzą układ jednego styku. Samodzielny wybór każdego komponentu może prowadzić do uniknionego zużycia lub zatarcia.
Powszechnym podejściem jest uczynienie wymiennej tulejki preferowanym elementem zużycia. Może to oznaczać wybór bolca twardszego niż tulejka, ale nie istnieje uniwersalna różnica twardości, która pasowałaby do każdej pary materiału i warunków obciążenia.
Sprawdź następujące razem:
- Materiał i twardość kołka
- Materiał tulejowy i twardość
- Wykończenie powierzchni obu komponentów
- Długość zaangażowania
- Prześwit i wybicie
- Metoda smarowania
- Narażenie na skażenie
- Corrosion risk
- Powłoka lub grubość zabiegu
- Strategia zastępowania
Dwie twarde powierzchnie mogą nadal być galowe, jeśli ich materiały się łączą, Zakończenie, lub smarowanie jest nieodpowiednie. Szorstkie lub źle ustawione tuleja może również uszkodzić prawidłowo utwardzony sworzeń. Powłoki i zabiegi dyfuzyjne mogą zmieniać ostateczne wymiary, dlatego średnica i dopasowanie powinny być weryfikowane po zakończeniu wszystkich odpowiednich procesów.
Strona SunshinePro dotycząca tulejki z prowadnicą sworzni lokalizującej podaje HRC 58–62, precyzyjne wykończenie na ziemi, oraz standardowe lub niestandardowe rozmiary dla danego produktu. Te szczegóły mogą pomóc przy ocenie dopasowanej tulejki, Jednak ostateczna kombinacja pinów i tulejki wymaga jeszcze przeglądu specyficznego dla projektu.
Wybór według ryzyka aplikacji
Poniższa tabela zawiera wskazówki wyboru zamiast ustalonych recept na materiały.
| Stan eksploatacji | Materiał wyjściowy lub kierunek obróbki | Główne testy |
| Kontakt o wysokim cyklu przy dobrej geometrii i smarowaniu | Stal łożyskowa hartowana przez przez-hartowanie lub inna metoda stali o wysokiej twardości | Twardość przekroju, Zakończenie, Parowanie tulejów, Stabilność wymiarowa |
| Wielokrotne uderzenie lub boczne ładowanie | Stopowa stal kalcowa z twardą obudową i rdzeniem kontrolowanym | Wytrzymałość rdzenia, Głębokość obudowy, Zniekształcenie, Końcowe szlifowanie |
| Wilgotne, skondensowane, lub często czyszczone środowisko | Utwardzana stal nierdzewna lub kwalifikowana strategia ochrony przed korozją | Osiągalna twardość, irytujące, Ekspozycja chemiczna, Materiał godowy |
| Ograniczone smarowanie | Odpowiednia para materiałów, Fine-finish, oraz możliwe nitridowanie lub inne kwalifikowane zabiegi powierzchniowe | Galling, Napad, Zgodność leczenia, Ostateczne wymiary |
| Zanieczyszczenia ścierne | Wysoka odporność na zużycie powierzchni oraz kontrola zanieczyszczeń | Zakończenie, Strategia uszczelniania lub czyszczenia, Głębokość obudowy, Wymiana tulejki |
| Duża średnica sworzni | Stal o odpowiedniej hartowalności lub strategię kalenia powierzchniowego | Właściwości przekroju przekrojowego, Stan rdzenia, Jednolitość obróbki cieplnej |
| Ścisła kontrola wymiarowa po obróbce cieplnej | Materiał i proces wybrany do stabilnego końcowego mielenia | Limit na mielenie, prostość, Zaokrąglenie, Inspekcja po leczeniu |
Te kierunki powinny być potwierdzone względem rzeczywistej geometrii pinu, ładunek, Konstrukcja forma, oraz proces dostawcy. Wybór materiałów powinien zmniejszać ryzyko, nie zastąpić walidacji inżynierskiej.
Wpisz pełne wymagania na rysunku lub RFQ
Przydatne pytanie RFQ dostarcza dostawcy wystarczających informacji do oceny dostępności materiałów, Obróbka cieplna, inspekcja, oraz zdolność do wytwarzania.
Zawiera:
- Funkcja części i rewizja rysunku
- Średnica sworzni, Długość, Geometria, oraz obszar walki
- Dokładna jakość materiału i standard regulujący
- Zatwierdzone lub zakazane oceny zastępcze
- Trasa obróbki cieplnej i stan końcowy
- Zakres i skala twardości powierzchniowej
- Wymóg twardości rdzenia tam, gdzie jest to konieczne
- Efektywna głębokość obudowy tam, gdzie jest to konieczne
- Lokalizacja i metoda testu twardości
- Wykończenie powierzchni
- Tolerancja średnicy
- Wymagania dotyczące prostości i zaokrąglenia
- Powłoka lub obróbka powierzchni
- Dopuszczalne wymiary dla grubości powłoki
- Materiał i twardość tuleja łączącego
- Wymagany certyfikat materiałowy
- Dokumentacja lub certyfikat obróbki cieplnej
- Raport z testu twardości
- Raport szczegółowy sprawy, jeśli to możliwe
- Końcowy raport z inspekcji wymiarowej
- Śledzialność i oczekiwania dotyczące próbkowania
Standardowe elementy katalogowe mogą już mieć stałe warunki materiału i twardości. Niestandardowy pin wymaga wyraźniejszej kontroli rysunku, ponieważ kupujący definiuje ostateczne właściwości. Przewodnik po Standardowe części formy Dostarcza dodatkowego kontekstu przy wyborze między standardowymi a niestandardowymi komponentami formy.
Czerwone flagi dla dostawców
Dokładnie przejrzyj wycenę, jeśli zawiera którykolwiek z tych problemów:
- "Hartowana stal" bez jakości i standardu
- Jedna liczba twardości bez skali czy zakresu
- Brak warunków obróbki cieplnej
- Twardość powierzchni przedstawiona jako dowód twardości rdzenia
- Brak wymogu głębokości obudowy dla konstrukcji kalonej powierzchniowo
- Nieformalna podstawa stopni bez zgody
- Przeliczone wartości twardości użyte jako jedyny dowód
- Brak określonej lokalizacji testu
- Powłoka określona bez ostatecznej weryfikacji rozmiaru
- Roszczenia o okres eksploatacji bez obciążenia, Dopasowanie, Smarowanie, oraz warunki środowiskowe
Tańszy wycen nie jest porównywalny, jeśli pomija możliwość śledzenia materiału, Szczegóły leczenia, lub wymagania inspekcyjne zawarte w ofercie innego dostawcy.
Kontekst SunshinePro dla standardowych i niestandardowych wymagań
Na stronie SunshinePro wymienione są piny prowadnice i tuleje, Słupy drogowe i tuleje, Standardowe elementy formy, oraz akcesoria do form na zamówienie. Stwierdza również, że niestandardowe akcesoria można wyprodukować na podstawie rysunków lub próbek klientów oraz że dostępna jest pomoc w wyborze materiałów.
Strona z przelotką prowadnicy pinów lokalizujących wymienia SUJ2, GCr15, SKD11, Stal stopowa, HRC 58–62, precyzyjne wykończenie na ziemi, oraz standardowe lub niestandardowe rozmiary. Są to szczegóły tulejów specyficzne dla produktu. Nie powinny być automatycznie stosowane do każdego projektu sworzni pozycjonującej ani traktowane jako dowód na to, że każdy materiał, Leczenie, lub dostępna jest metoda inspekcji dla każdego niestandardowego elementu.
Zapytanie techniczne powinno zatem zawierać pełny rysunek i specyfikację, a nie tylko deklarację średnicy i twardości.
Lista kontrolna wyboru materiału i twardości
Przed zatwierdzeniem specyfikacji pinu pozycjonującego formę, Potwierdź, że masz:
- Określenie, czy komponent wykonuje ostateczne pozycjonowanie, Ogólne wytyczne, albo obu.
- Zdefiniowana częstotliwość kontaktu, Wpływ, Boczny ładunek, Smarowanie, Zanieczyszczenie, oraz narażenie na korozję.
- Przegląd materiału do tulejki łączącej, Twardość, Zakończenie, oraz strategia wymiany.
- Wybrał rodzinę materiałów na podstawie ryzyka operacyjnego.
- Wybrane przez hartowanie, Utwardzanie powierzchniowe, lub inną kwalifikowaną ścieżką leczenia.
- Wymagania dotyczące twardości powierzchni i rdzenia zostały osobno określone tam, gdzie było to konieczne.
- Dodano efektywną głębokość obudowy dla konstrukcji hartowanej powierzchniowo lub nitrydowanej, gdy to miało znaczenie.
- Określono skalę twardości, Zasięg, Metoda testowania, oraz miejsce testów.
- Kontrolowany finisz, Średnica, prostość, Zaokrąglenie, oraz dodatek na powłokę.
- Poprosiłem o materiały, Obróbka cieplna, Twardość, Głębokość przypadku, oraz rekordy wymiarowe odpowiednie dla projektu.
Gdy te wymagania zostaną zdefiniowane, przesłać rysunek i warunki techniczne przez SunshinePro Strona kontaktowa do przeglądu wykonalności lub wyceny. Dochodzenie powinno jasno określać, które wymagania są obowiązkowe i gdzie można rozważyć odpowiednie alternatywy.
Udostępnij:



Napisane przez Sunshine
W Sunshine, Jesteśmy profesjonalnym producentem i dostawcą komponentów do precyzyjnych form, oferując szeroką gamę produktów do tłoczenia i formowania wtryskowego. Naszym głównym celem są formy do dziurkania, Sworznie wyrzutowe i tuleje, oraz słupy i tuleje. Dzięki zaawansowanej obróbki CNC, Ścisła kontrola jakości, oraz silne możliwości produkcyjne, Zapewniamy niezawodność, Części o wysokiej precyzji, wraz ze standardowymi komponentami dostępnymi na stanie, zapewniającymi szybkie i efektywne globalne dostawy.
WIADOMOŚCI
UZYSKAJ USŁUGĘ
Z wysokiej jakości częściami dostosowanymi do każdego budżetu oraz przyjaznym personelem przeszkolonym, by Twoja wizyta była poinformowana i bezproblemowa.
