



Dopasowanie do prasy do klinków do form wtryskowych: Przewodnik wyboru dopasowania H7
Tłoczeń do klinków dopasowanych do form wtryskowych nie może być wybierany wyłącznie na podstawie oznaczenia H7. H7 definiuje dopuszczalny zakres rozmiarów otworu, Nie do końca pasuje. Sworzeń musi również mieć określoną klasę tolerancji lub potwierdzone górne i dolne granice średnicy.
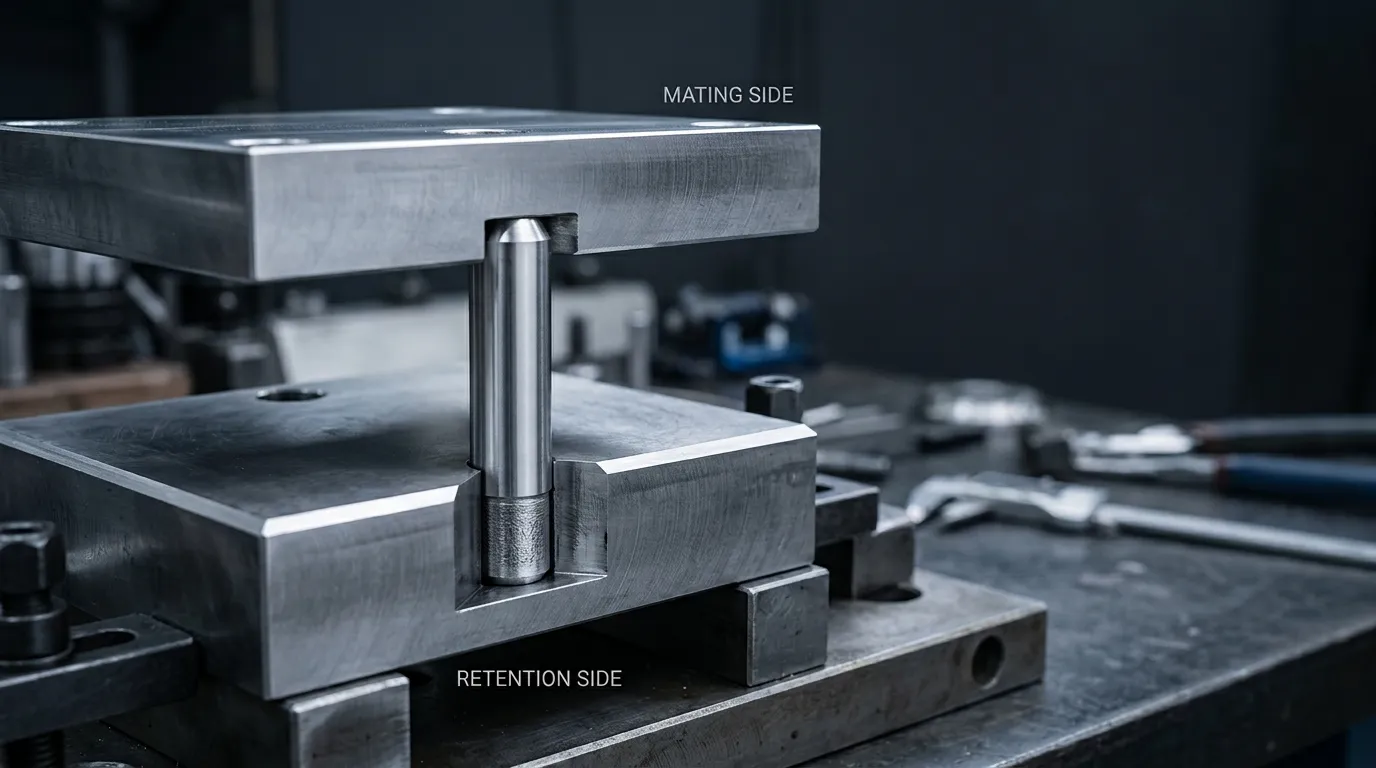
Właściwe dopasowanie zależy od tego, który element formy musi utrzymać kołek, czy komponent matingu musi zostać usunięty, średnica nominalna, Materiał płytowy, Czas zaangażowania, oraz jakość otworów. Szersze systemy wyrównania są omówione w Sworznie i tuleje formowe (wnioskowane). Ten przewodnik koncentruje się wyłącznie na stacjonarnych kołkach zamontowanych w płytach formowych i powiązanych komponentach narzędziowych.
Kołka kołkowego nie należy również mylić z prowadnicą. Kołki lokalizują złożone elementy, podczas gdy Sworznie prowadzące formę Wielokrotnie wprowadzaj tuleje prowadzące podczas otwierania i zamykania formy.
Co oznacza H7 w dopasowaniu kołka?
System ISO przypisuje oddzielne strefy tolerancji otworom i wałom. W oznaczeniu H7:
- H Określa położenie strefy tolerancji otworu względem nominalnego rozmiaru.
- 7 Identyfikuje stopień tolerancyjny.
- Rzeczywista szerokość tolerancji zmienia się wraz z nominalną średnicą.
- Do zdefiniowania pełnego dopasowania potrzebna jest osobna klasa wałka lub kołka.
ISO 286-1 ustala terminologię i system kodów tolerancji, Odchylenia, i pasuje. ISO 286-2 określa odchylenia graniczne specyficzne dla średnicy otworów i wałów.
Oznacza to, że notatka rysunkowa określająca tylko "Ø10 H7" kontroluje otwór, ale nie określa w pełni relacji kołka i kołka. Projektant musi również podać klasę pinów, Odniesienie do odpowiedniego standardu PIN-ów, lub określić dopuszczalne granice średnicy pinów.
Dlaczego otwór i sworzeń potrzebują oddzielnych klas tolerancji
Nominalny otwór o średnicy 10 mm nie jest produkowany dokładnie przy 10 mm.000 mm za każdym razem. Dozwolone jest znajdowanie się między zdefiniowanymi dolnymi a górnymi granicami. Kołek kołkowy ma również własny dozwolony zakres wymiarowy.
Dopasowywanie zależy od czterech wartości:
- Najmniejszy dopuszczalny otwór.
- Największy dopuszczalny otwór.
- Najmniejszy dozwolony kręgłik.
- Największy dopuszczalny kręglę.
Zmiana tylko klasy sworzni może zamienić ten sam otwór H7 w prześwit, Przejście, lub związek interferencyjny. Klasy takie jak h6, M6, N6, oraz p6 pozycjonują strefę tolerancyjną pinu inaczej względem linii nominalnego rozmiaru. Ich przydatność nie może być oceniona wyłącznie na podstawie listów; dla wybranej średnicy należy sprawdzić odpowiednie limity ISO.
Clearance, Przejście, oraz Wyniki zakłóceń
| Zachowanie dopasowania | Warunek wymiarowy | Typowy cel funkcjonalny |
|---|---|---|
| Clearance | Otwór pozostaje większy niż kołek przy dozwolonych granicach | Łatwy montaż, Usunięcie, lub ruch |
| Przejście | Zakresy tolerancji pozwalają na niewielki odstęp lub niewielkie zakłócenia | Dokładne lokalizowanie przy ściśle kontrolowanym zachowaniu zespołu |
| Zakłócenia | Sworzeń pozostaje większy niż otwór przy dozwolonych granicach | Dodatnia retencja w wybranym składniku |
Połączenie H7/m6 nie powinno automatycznie być określane jako gwarantowane dopasowanie do pressingu. W zależności od obowiązujących limitów, Może powodować warunek przejściowy. Bardziej zwarta strefa pinów może zapewnić bardziej spójne zakłócenia, ale większe zakłócenia nie są automatycznie lepsze. Może zwiększyć siłę włożenia, Zniszcz dziurę, zniekształc cienką płytę, lub skomplikować przyszłe usunięcie.
Wybierz dopasowanie zgodnie z funkcją elementu formy
Wybór dopasowania powinien rozpocząć się od montażu formy, Nie z tabelą tolerancji.
Identyfikacja:
- element, w którym kołek musi pozostać zamocowany;
- element, który musi umieścić nad kołkiem;
- Jak często zgromadzenie będzie rozdzielane;
- czy kołek musi być wymienny;
- czy płytka bezpiecznie może utrzymać dopasowanie interferencyjne.
Wspólne rozwiązanie wykorzystuje interferencję lub kontrolowany warunek przejścia po stronie retencyjnej oraz zweryfikowany warunek przerywu w komponentie łączącym. Dzięki temu kołek jest przymocowany do jednej płyty, a drugi element może się złożyć i oddzielić bez zbędnego wiązania.
Strona Utrzymania: gdzie kołek musi pozostać nieprzymocowany
Otwór po stronie zatrzymającej trzyma kołek podczas montażu formy, Prowadzenie, Konserwacja, oraz powtarzające się rozdzielanie składników łączących.
Przed wyborem interferencji, Sprawdzone:
- Materiał płyty i twardość;
- Grubość płyty wokół otworu;
- odległość od otworu do najbliższej krawędzi;
- Długość zaczepania kołka;
- Dostęp do przyszłej ekstrakcji;
- Niezależnie od tego, czy płyta jest stałym czy wymiennym elementem.
Najciaśniejsze dostępne dopasowanie nie powinno być wybierane domyślnie. Wymagane retencje muszą być zrównoważone z lokalnym stresem, Siły instalacyjne, oraz możliwość naprawy.
Do instalacji ślepej, Zastanów się, jak kołek zostanie usunięty przed obróbką otworu. Otwor przelotowy, Dostęp od tyłu, lub wewnętrznie gwintowany kołek do wyciągania może zapobiec temu, by prosty element lokalizujący stał się problemem konserwacyjnym.
Strona godowa: Lokalizacja bez zbędnego wiązania
Element łączący musi być precyzyjnie umieszczony nad kołkiem, Ale może też wymagać oddzielenia się podczas serwisowania pleśni.
Otwór łączący z prześwitem jest zazwyczaj bardziej praktyczny, gdy komponent jest:
- Często usuwane;
- składany ręcznie;
- Umiejscowiony przez więcej niż jeden kołek;
- wrażliwy na zanieczyszczenia lub zadziary;
- prawdopodobnie występują różnice temperatur podczas montażu.
Dopasowanie tego samego kołka na dwie oddzielne płytki może sprawić, że zespół będzie czuły na błędy pozycyjne. Może to również uniemożliwić pełne siedzenie, Uszkodzenie krawędzi otworów, lub utrudnić późniejsze rozdzielenie.
Właściwe rozwiązanie zależy od zastosowania. Wkładka na stałe złożona może uzasadniać inną relację niż płyta zdejmowana podczas każdego cyklu konserwacji.
Tabela dopasowania i wyboru funkcjonalnego
| Warunek aplikacji | Pożądany rezultat | Główna weryfikacja |
| Kołek musi pozostać w jednej solidnej płycie | Kontrolowane retencje lub gwarantowana interferencja | Limity kręgli i otworów, Materiał, Zaangażowanie, Odległość krawędzi |
| Płyta matingowa musi zostać usunięta | Przewidywalny prześwit montażowy | Największy sworzeń kontra najmniejszy otwór łączący |
| Komponent wymaga bardzo precyzyjnego odbierania lokalizacji | Ściśle kontrolowane poświadczenie lub zatwierdzone przejście | Pełna tolerancja stosu i dokładność położenia otworu |
| Otwór jest zużyty lub powiększony | Naprawa ponadwymiarowa | Pozostałe materiały płytowe, Nowy rozmiar otworu, Limity niestandardowych pinów |
| Płyta jest cienka lub bliska krawędzi | Ograniczony lokalny stres | Przegląd inżynierski przed zwiększeniem interferencji |
| Kołek jest niedostępny od tyłu | Planowana funkcja ekstrakcji | Styl typu pull-dowel, Koniec gwintowany, lub alternatywne wejście |
Oblicz prześwit lub zakłócenia w najgorszym przypadku
Nie zatwierdzaj dopasowania kołka wyłącznie na podstawie wymiarów nominalnych. Oblicz oba ekstremalne warunki produkcyjne.
Wykorzystaj ten proces:
- Określ nominalną średnicę kołka.
- Znajdź odpowiedni zakres średnic w standardzie tolerancji prądu.
- Zanotuj najmniejsze i największe wymiary otworu H7.
- Zapisz najmniejsze i największe wymiary pinu.
- Oblicz najluźniejszy możliwy warunek.
- Oblicz najostrzejszy możliwy stan.
- Potwierdź, czy pełny zakres daje prześwit, Przejście, lub interferencja.
Stosuj oba skrajne tolerancje
Podstawowe obliczenia są następujące:
Maksymalny prześwit = największy otwór − najmniejszy swopi
Minimalny prześwit = najmniejszy otwór − największy swopić
Wynik pozytywny oznacza porozumienie. Wynik ujemnego przeczyszczenia oznacza interferencję.
Na przykład:
- Jeśli wynik minimalnego porozumienia jest dodatni, Luz istnieje przy każdej dozwolonej kombinacji.
- Jeśli jeden wynik jest dodatni, a drugi ujemny, dopasowanie jest przejściowe.
- Jeśli nawet najluźniejsza kombinacja daje ujemną wartość przezdrętu, Zakłócenia są gwarantowane w określonych granicach.
Maksymalne zakłócenia można również wyrazić jako:
Maksymalna interferencja = największy pin − najmniejszy otwór
Te obliczenia muszą wykorzystywać wartości z tego samego standardowego układu oraz prawidłowy zakres nominalnej średnicy. Nie mieszaj tolerancji na piny katalogowe, klasa dziur ISO, oraz o domniemanym rozmiarze nominalnym bez weryfikacji ich zgodności.
Metoda przykładu pracy dla kołka formowego
Dla nominalnego kołka o średnicy 10 mm, najpierw pobierz limity otworów H7 oraz wybrane limity klas pinów z aktualnej edycji ISO 286-2.
Następnie stwórz tabelę obliczeniową:
| Wymagana wartość | Źródło |
| Najmniejszy otwór H7 | Limit ISO 286-2 dla odpowiedniego zakresu średnic |
| Największy otwór H7 | Limit ISO 286-2 dla odpowiedniego zakresu średnic |
| Najmniejszy pin | Wybrane klasy pinów lub limit rysunków dostawców |
| Największy kręgiel | Wybrane klasy pinów lub limit rysunków dostawców |
| Maksymalne prześwicie | Największy otwór minus najmniejszy kołek |
| Minimalne uprawnienia | Najmniejszy otwór minus największy kołek |
Wynik ten ustanawia relację wymiarową, ale samo w sobie nie dowodzi, że dopasowanie jest bezpieczne dla płyty formowej. Materiał płyty, Geometria lokalna, Metoda wprowadzania, a warunki eksploatacji nadal wymagają przeglądu.
Sprawdź wzór formy przed zwiększeniem interferencji
Interferencja powoduje nacisk kontaktowy między sworzniem a ścianą otworu. Interferencja tego samego wymiaru może zachowywać się inaczej w grubej, utwardzonej stalowej płycie i cienkiej, Miękki element blisko krawędzi.
Materiał płytowy, Twardość, oraz geometrię lokalną
Przeanalizuj te czynniki przed ostateczną decyzją o dopasowaniu:
- Materiał płyty: Miękkie materiały mogą łatwiej się odkształcać wokół otworu.
- Twardość płyty: Wpływa na reakcję otworu podczas wprowadzania i wyjmowania.
- Grubość ścianek: Cienkie sekcje mogą być mniej odporne na wysokie lokalne ciśnienie.
- Odległość krawędzi: Otwór blisko krawędzi zawiera mniej otaczającego materiału.
- Istniejące uszkodzenia: Punktacja, Zwężanie, pękanie, lub wcześniejsza naprawa zmienia stan stawu.
- Głębokość otworu: Głęboki ślepy otwór może zatrzymać zanieczyszczenia lub powietrze i utrudnić wyciąganie.
Unikaj zakładania, że dopasowanie użyte w jednej płycie formy można przenieść bez zmian na inny materiał lub geometrię.
Zaangażowanie, Temperatura, oraz częstotliwość konserwacji
Dłuższe zaczepki zwiększają powierzchnię styku między sworzniem a otworem, ale może też zwiększać trudność instalacji i wydobycia. Nie ma uniwersalnego współczynnika załączenia odpowiedniego dla każdej płyty formy.
Temperatura ma również znaczenie, gdy sworzeń i płytka są zmierzone lub składane w różnych warunkach. Inspekcja wymiarowa i montaż powinny wykorzystywać zdefiniowane, w warunkach kontrolowanych, gdy tolerancja jest na tyle szczera, że wahania temperatury wpływają na wynik.
Częstotliwość konserwacji zmienia również preferowany układ. Element lokalizujący, który jest regularnie oddzielany, może skorzystać z wymiennego lub wyciągalnego kołka zamiast stałego ślepego dopasowania.
Poprawnie obrabiaj i sprawdź otwór na kołek
Poprawne wywołanie tolerancji nie może zrekompensować źle wykonanego otworu. Ostatni otwór musi mieć wymagany rozmiar, ale musi być też prawidłowo ustawiona i mieć akceptowalną formę.
Ćwiczenie, Ream, Debarr, oraz Clean
Praktyczna sekwencja tworzenia dziur to:
- Ustalić pozycję otworu na podstawie właściwych punktów odniesienia formy.
- Zabezpiecz i podtrzymaj płytę.
- Znajdź otwór tam, gdzie to konieczne, aby zmniejszyć chodzenie wiertłem.
- Wiertnie poniżej końcowej średnicy.
- Do określonego rozmiaru końcowego przy użyciu odpowiednich narzędzi i warunków procesowych.
- Usuń zadzioranie przy wejściu i wyjściu bez tworzenia nowej ostrej krawędzi.
- Czyste utwory, Cząstki ścierne, Pozostałości olejowe, oraz uwięzione szczątki.
- Sprawdź otwór przed naciśnięciem sworzni.
Rozwieracz podąża za istniejącym otworem. Może poprawić średnicę i wykończenie, ale nie jest w stanie niezawodnie naprawić poważnych błądzeń wiertniczych, Słaba prostość, Rozmowy, lub źle umiejscowiona oś. SPIROL's Wskazówki dotyczące przygotowania otworów dla sworzni dopasowanych na dopasowanie Również kładzie nacisk na sztywne trzymanie pracy i precyzyjne wiercenie jako warunki niezbędne do wykonania kontrolowanego otworu.
Tolerancja rozmiaru nie kontroluje geometrii otworu
H7 kontroluje dozwolony rozmiar otworu. Nie steruje niezależnie:
| Sterowanie wymiarowe | Sterowanie geometryczne |
| Minimalna średnica otworu | Pozycja otworu |
| Maksymalna średnica otworu | Orientacja osi |
| Szerokość tolerancji rozmiaru | Prostość |
| Lokalizacja strefy tolerancyjnej | Zaokrąglejość lub cylindryczność |
Otwór może mieścić się w granicach H7 i nadal powodować zacięcie, jeśli jego oś jest przechylona, jego forma jest zwężająca się, lub wzór z dwoma otworami jest źle ustawiony.
ISO 1101 dostarcza język symboli oraz reguły interpretacji używane w specyfikacjach geometrycznych. Rysunek formy powinien stosować wyłącznie geometryczne kontrole potrzebne do funkcji lokalizacji, zamiast polegać na wywołaniu rozmiaru H7 do sterowania wszystkimi elementami.
Sprawdź sworzeń i otwór przed montażem
Przed naciśnięciem kołka:
- Potwierdź rzeczywistą średnicę pinu lub gwarantowane limity dostawców;
- Sprawdź średnicę otworu odpowiednią metodą pomiarową;
- Sprawdź zwężenie, Dzwonowca, burrs, oraz uszkodzenia powierzchni;
- Potwierdź, że otwór i sbolec są czyste;
- Sprawdź, czy pozycja otworu pozwala na złożenie komponentu łączącego;
- Inspekcja w kontrolowanej temperaturze, gdy tolerancja jest wrażliwa na zmienność termiczną.
Opis katalogowy, taki jak "precyzyjne mielenie", nie zastępuje limitów wymiarowych wymaganych do obliczeń.
Instalacja, Usuń, oraz naprawa kołka bez uszkadzania pleśni
Prawidłowy montaż utrzymuje sworzeń w linii osi otworu i zapobiega niepotrzebnym uszkodzeniom płyty.
Kontrolowana instalacja prasy
Użyj następującej sekwencji:
- Sprawdź sworzeń i otwór.
- Potwierdź zamierzony koniec włożenia i wejście.
- Podtrzymaj płytę blisko otworu.
- Wyrównaj sworzeń z osią otworu.
- Zastosowanie kontrolowanej siły osiowej za pomocą odpowiedniego sprzętu prasującego.
- Monitoruj wstawienie pod kątem nagłego oporu lub niewyrównania.
- Zatrzymaj się i sprawdź, zamiast wymuszać nietypowe dopasowanie.
Niekontrolowane uderzenie może przechylić swojecz., Uszkodzenie krawędzi wejściowej, Oznacz powierzchnię gruntu, lub powiększyć pierwszą część otworu. Prasa nie koryguje nadmiernej niezgodności tolerancji; tylko bardziej kontroluje działanie siły.
Wydobycie planu i naprawa zużytych otworów
Kołek w otworze przejściowym często można wbić lub wycisnąć od tyłu. Ślepe otwory wymagają zaplanowanej metody usuwania, takie jak:
- wewnętrznie gwintowany kołek do wyciągania;
- Funkcja dostępnej ekstrakcji;
- odbierana tulejka lokalizująca;
- konstrukcja płytowa umożliwiająca dostęp tylny.
Po usunięciu, Zmierzyć otwór zamiast automatycznie montować nowy kołek. Luźny, Stożkowa, Zdobyte, lub powiększone otwory mogą już nie zapewnić zamierzonego utrzymania.
Naprawa ponadwymiarowa może być możliwa, wywiercając uszkodzony otwór do kontrolowanej nowej średnicy i określając dopasowany kołek. Naprawa musi pozostawić wystarczającą ilość otaczającej płyty i zachować wymaganą pozycję otworu. Zaktualizuj rysunek, aby przyszłe wymiany nie były zamawiane do oryginalnego rozmiaru.
Określ dopasowanie kołka w RFQ dotyczącym rysunku i dostawcy
Pełny rysunek powinien przekazywać funkcjonalną relację, nie tylko nominalna średnica.
Minimalne wywołania rysunków
Zawiera:
- Nominalna średnica pinu;
- Długość kołka;
- H7 lub inna tolerancja otworów;
- Klasa tolerancji na piny lub wyraźne limity średnicy;
- Odpowiedni standard PIN-ów;
- Wymagania dotyczące materiału i twardości sworzni;
- Wymóg wykończenia powierzchni, gdy funkcjonalność;
- Komponent po stronie retencji;
- Wymagana długość zaangażowania;
- Rozmiar i tolerancja otworu stykowego;
- odpowiednie regulacje pozycji lub orientacji otworu;
- Forma końcowa lub cecha ekstrakcyjna;
- Wymagania dotyczące ilości i inspekcji – dokumentacja inspekcyjna.
ISO 8734 Pokrywa równoległe kołki wykonane ze stali hartowanej i martensytowej stali nierdzewnej. ISO 2338 Pokrywa równoległe sworznie wykonane ze stali niehartowanej i stali nierdzewnej austenitycznej. Odniesienie do standardu produktu pomaga zdefiniować kategorię PIN, ale rysunek musi nadal określać dopasowanie wymagane przez zespół formy.
Pytania do potwierdzenia z dostawcą kołków
Zapytaj dostawcę:
- Jakie górne i dolne średnice bolców są gwarantowane?
- Jaki standard tolerancji i edycja są stosowane?
- Czy podawana tolerancja dotyczy wybranej średnicy i materiału?
- Jakie materiały i opcje twardości są dostępne?
- Czy można wykonać spersonalizowaną lub ponadwymiarową średnicę naprawczą?
- Jakie rekordy wymiarowe lub materialne mogą być dostarczone?
- Czy dostawca potrzebuje materiału płyty, Czas zaangażowania, lub wymaganym warunkiem dopasowania?
SunshinePro's Strona produktu Dowel Pin Listy proste, Stożkowa, oraz konfiguracje niestandardowe, wraz ze stalą stopową, Stal nierdzewna, oraz opcje stali narzędziowej. Stwierdza również, że średnica, Długość, Klasa tolerancji, Jakość materiałowa, a wykończenie powierzchni można dostosować, z obróbką CNC, Szlifowanie, oraz obróbkę cieplną wymienioną jako procesy produkcyjne. Są to opcje na poziomie dostawcy, Nie jest dowodem, że jedna tolerancja lub materiał jest właściwy dla każdej formy.
Komponent katalogowy może być odpowiedni, gdy jego rzeczywiste limity odpowiadają obliczeniom. Gdy standardowy komponent nie spełnia wymaganej średnicy, Materiał, Funkcja usuwania, lub rozmiar naprawczy, Przeanalizuj wybór między niestandardowymi a niestandardowymi Standardowe części formy.
Ostateczna lista kontrolna wyboru kołków
Przed zdjęciem rysunku lub naprawą formy:
- Zidentyfikuj element, który musi utrzymać kołek.
- Określ, jak komponent łączący się będzie składał i rozdzielał.
- Wybierz wymagane zachowanie funkcjonalne: Dostęp, Przejście, lub interferencja.
- Uzyskaj właściwe limity otworów i sworzni specyficzne dla średnicy.
- Oblicz najciaśniejsze i najbardziej luźne możliwe warunki.
- Materiał tablicy kontrolnej, Twardość, Grubość ściany, Odległość krawędzi, oraz zaangażowanie.
- Potwierdź, że otwór można obrabiać i kontrolować geometrycznie.
- Zdefiniuj metodę inspekcji.
- Instalacja kontrolowana przez plan.
- Zapewnij przyszłą metodę usuwania.
- Uzupełnij rysunek z wymaganiami zarówno otworów, jak i sworzni.
- Przed zamówieniem popewnij rzeczywiste limity wymiarowe dostawcy.
Do indywidualnego kołka lub rozmiaru naprawczego, Złóż rysunek formy, Średnica nominalna, Wymagane dopasowanie, Materiał płytowy, Czas zaangażowania, oraz oczekiwania inspekcyjne przez SunshinePro Strona kontaktowa. Ostateczna tolerancja powinna być potwierdzona względem faktycznego zastosowania, a nie wybierana wyłącznie na podstawie oznaczenia H7.
Udostępnij:



Napisane przez Sunshine
W Sunshine, Jesteśmy profesjonalnym producentem i dostawcą komponentów do precyzyjnych form, oferując szeroką gamę produktów do tłoczenia i formowania wtryskowego. Naszym głównym celem są formy do dziurkania, Sworznie wyrzutowe i tuleje, oraz słupy i tuleje. Dzięki zaawansowanej obróbki CNC, Ścisła kontrola jakości, oraz silne możliwości produkcyjne, Zapewniamy niezawodność, Części o wysokiej precyzji, wraz ze standardowymi komponentami dostępnymi na stanie, zapewniającymi szybkie i efektywne globalne dostawy.
WIADOMOŚCI
UZYSKAJ USŁUGĘ
Z wysokiej jakości częściami dostosowanymi do każdego budżetu oraz przyjaznym personelem przeszkolonym, by Twoja wizyta była poinformowana i bezproblemowa.
