



Obliczanie prześwitu dziurkownika i matrycy według materiału i grubości
Prześwit dziurkowany i matrycowy jest zwykle obliczany na podstawie grubości blachy i zależnego od materiału współczynnika prześwitu:
- Prześwit po każdej stronie:
c = t × r - Całkowite przepusty:
C = 2c
Proszę, t to grubość arkusza oraz r to wskaźnik prześlepu wyrażony jako dziesiętny. Stosunek 10% na stronę przyjmuje 0.10 w formule.
Obliczenia muszą również uwzględniać działanie. W przekłuwaniu, Dziurkacz zwykle kontroluje rozmiar gotowego otworu. W blankingu, Otwór matrycy zwykle kontroluje rozmiar gotowego półśrodka. Ten przewodnik koncentruje się wyłącznie na tym obliczeniu i jego praktycznej weryfikacji. Dla szerszych informacji o typach matryc, Materiały, Tolerancje, oraz źródła, zobacz Przewodnik po formach wybicia (wnioskowane).
Wyliczony wynik to wartość początkowa, nie uniwersalne środowisko produkcyjne. Jakość materiałowa, Wytrzymałość na rozciąganie, Zmiana grubości, Zużycie narzędzi, Przebieg trasy, Ugięcie prasy, a wymagany stan krawędzi tnącej może uzasadniać korektę.
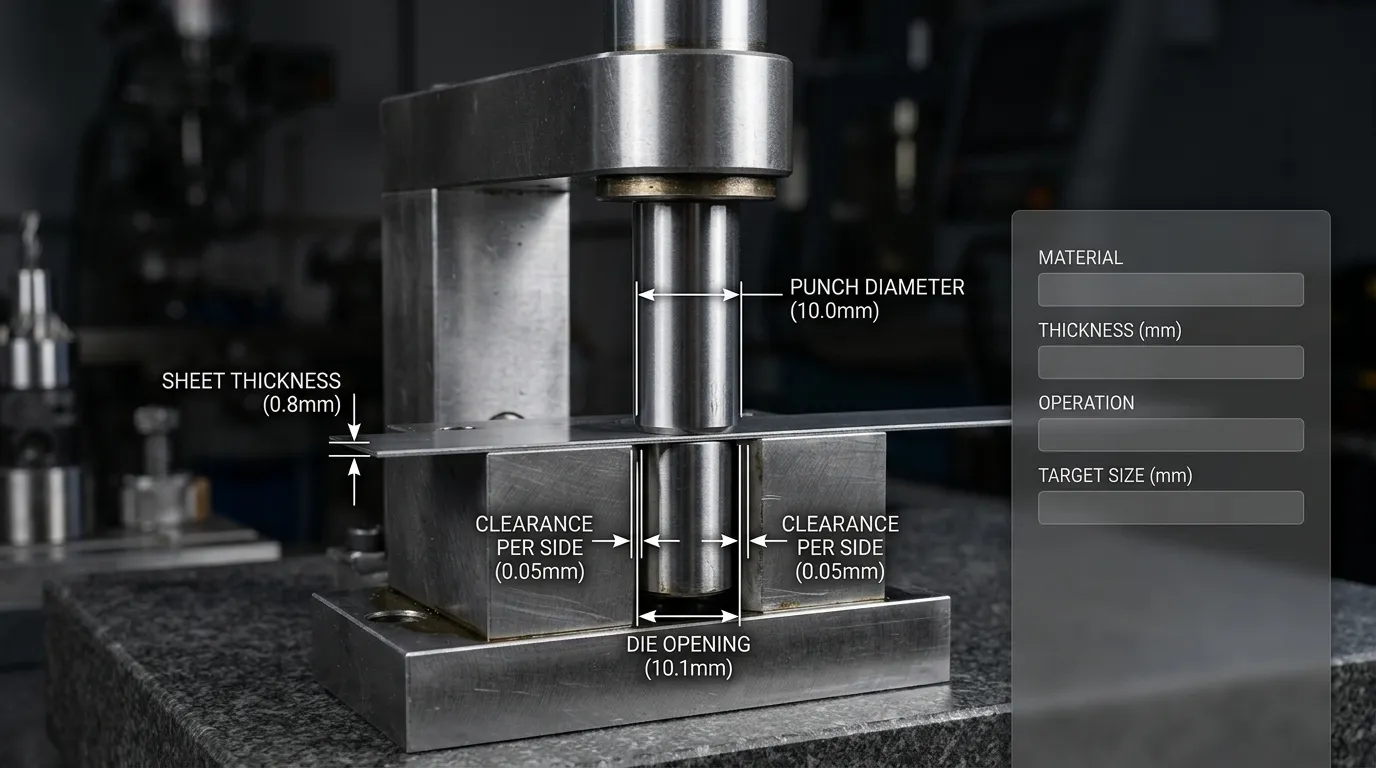
Kalkulator przejścia do dziurkania i matrycy
Użyj następujących danych wejściowych:
| Wejście | Co wziąć udział |
|---|---|
Grubość arkusza, t | Rzeczywista lub nominalna grubość w mm lub calach |
| Materiał | Aluminium, Miedź, Blaszane instrumenty, Stal, Stal nierdzewna, lub udokumentowana ocena |
Współczynnik prześwitu, r | Wyraźnie oznaczony Po stronie Procent |
| Działanie | Przebijanie lub blankowanie |
| Wymiar docelowy | Rozmiar otworu wykończonego do przebicia lub rozmiar wykończonego blanku do blankowania |
Sekwencja kalkulatora to:
- Przelicz wybrany procent na przecinek.
- Pomnóż grubość przez stosunek wartości, aby uzyskać prześwit na bok.
- Pomnóż wynik z każdej strony przez dwa, aby uzyskać całkowity prześwit.
- Należy stosować całkowity prześwit zgodnie z tym, czy operacja jest przebijająca czy blankująca.
Prześwit po każdej stronie:
c = t × rCałkowite przepusty:
C = 2 × cPrzebijanie otworu:
Ddie = Dpunch + CRozmiar dziurkownika blankowego:
Dpunch = Dblank − C
Wykonaj całe obliczenie w systemie jednej jednostki. Jeśli grubość wpisuje się w milimetrach, Wszystkie powstałe wymiary dziurkaczy i matrycy będą wyrażone w milimetrach. Ostateczne wartości na cale przeliczaj tylko wtedy, gdy jest to konieczne.
Materiał wejścia, Grubość, Działanie, oraz rozmiar celu
Używaj rzeczywistej grubości materiału, gdy jest dostępna. Nominalne wartości rozstawu mogą różnić się od zmierzonego zapasu, a ta różnica przenosi się bezpośrednio na obliczoną prześwit.
Rodzina materiałów zapewnia początkowy stosunek, ale nie zastępuje dokładnego nachylenia. "Stal," na przykład, może odnosić się do materiałów o bardzo różnej wytrzymałości na rozciąganie i zachowaniu cięcia. Dla stali o wysokiej wytrzymałości, Hartowany materiał, lub stop niewpisany na listę, Użyj danych specyficznych dla klasy lub poproś o przegląd inżynierski zamiast wybierać najbliższy materiał generyczny.
Ostrożnie wybierz operację:
- Przekłucie: Wymaganą cechą jest otwór pozostawiony w arkuszu.
- Blanking: usunięty element to wymagana część ukończona.
Wpisanie tego samego wymiaru docelowego dla niewłaściwej operacji powoduje niewłaściwy rozmiar dziurkacza lub matrycy.
Przeczytaj wynik: Po stronie, Razem, Punch, oraz wymiary matryc
Użyteczny wynik powinien pokazywać więcej niż jedną liczbę. Powinien się identyfikować:
- Kategoria materiałowa;
- wybrany stosunek;
- niezależnie od tego, czy ten stosunek to na stronę, czy całkowity;
- Prześwit na każdą stronę;
- Całkowity prześwit;
- wymiar kontrolowany przez operację;
- Obliczony rozmiar dziurkacza;
- obliczane otwarcie kości;
- Odpowiedniki metryczne i imperialne;
- wszelkie ograniczenia związane z wybranym materiałem.
Unikaj zaokrągleń zbyt wcześnie. Zachowaj pełną wyliczoną wartość przez arytmetykę, następnie zaokrągli ostateczny wymiar narzędzi zgodnie z tolerancją rysunku i praktyczną rozdzielczością produkcyjną.
Jak działa obliczenie poświadczenia
Prześwit od dziurkania do matrycy to szczelina między krawędzią tnącą wykrawki a odpowiadającą jej krawędzią tnącą matrycy. MISUMI definiuje zalecane procenty jako porozumienie Na każdą stronę, Oznacza to, że procent ten odnosi się niezależnie do każdej krawędzi tnącej.
To rozróżnienie ma znaczenie, ponieważ inne źródła używają określenia "przezor matrycy" do określenia pełnej różnicy między wymiarami dziurkacza a matrycy. STOCZKA, na przykład, prześwit definiuje jako różnicę między wymiarem dziurkacza a wymiarem matrycy, natomiast odniesienia w stylu Ropera Whitney'a mogą również opisywać całkowitą wartość przezrytu matrycy. Procent nie może być bezpiecznie przeniesiony z jednej formuły do drugiej, dopóki nie zostanie potwierdzona jej konwencja.
Przepust na każdą stronę kontra całkowity przepust
Załóżmy, że okrągły dziurkacz ma średnicę 10.00 mm oraz otwór matrycy o średnicy 10,20 mm.
Różnica wymiarowa wynosi:
10.20 − 10.00 = 0.20 mm
To 0.20 mm jest Całkowity lub średnicny prześwit. Prześwit przy każdej krawędzi tnącej wynosi:
0.20 ÷ 2 = 0.10 mm per side
| Konwencja | Znaczenie | Wartość w tym przykładzie |
| Prześwit po stronie lub promieniowy | Szczelina na jednej krawędzi tnącej | 00,10 mm |
| Prześwit całkowity lub średnicowy | Pełna różnica między rozmiarami dziurkaczy a matryc | 0.20 mm |
Jeśli wykres zaleca 10% Na każdą stronę, obliczaj t × 0.10 a następnie podwaja wynik dla pełnej różnicy wymiarowej między dziurką a wycięciem.
Jeśli wykres zaleca 20% Całkowity prześwit, obliczaj t × 0.20 raz. Nie podwajaj tego znowu.
Wzory bazowe
Dla źródła, które określa stosunek per side:
c = t × r
Gdzie:
c= prześwit na stronę;t= grubość arkusza;r= współczynnik prześwitu na stronę jako dziesiętny.
Wtedy:
C = 2c
Gdzie:
C= całkowity odstęp między wymiarami dziurkacza a matrycy.
Dla 1.0 Arkusz mm z 8% luzu na każdą stronę:
c = 1.0 × 0.08 = 0.08 mm
C = 2 × 0.08 = 0.16 mm
Procent ten stanowi proporcję grubości. Grubsza warstwa daje więc większy prześwit wymiarowy, nawet gdy wybrany stosunek pozostaje niezmieniony.
Przebijanie i blankowanie używają prześwitu inaczej
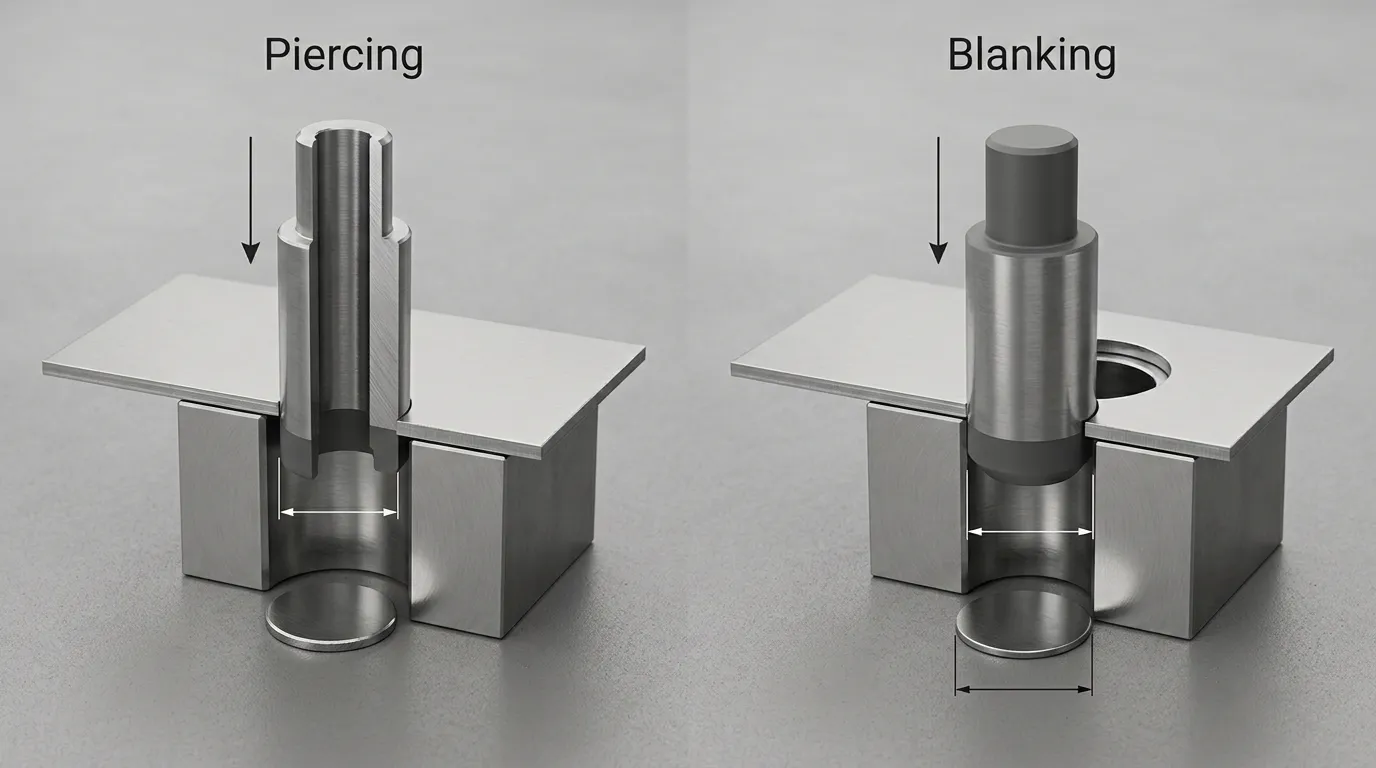
W obu operacjach można użyć tego samego prześwitu na każdej stronie, ale jest stosowany do różnych wymiarów narzędzi.
| Działanie | Gotowy produkt | Wymiar zwykle utrzymywany do celu | Wymiar kojarzenia |
| Przekłucie | Dziura w prześcieradle | Rozmiar dziurkowca | Otwor matrycy jest większy |
| Blanking | Element usunięty z arkusza | Otwarcie | Siła uderzenia jest mniejsza |
Przewodnik po narzędziach Mate's stwierdza, że, podczas blankowania, rozmiar matrycy to rozmiar blanku, a wymiary dziurkownika są obliczane na podstawie wymiarów matrycy.
Obliczenia przebijania
W przekłuwaniu, Dziurkacz zwykle określa wymiar gotowego otworu.
Dla wymaganej średnicy otworu Dh:
Dpunch = Dh
Ddie = Dh + C
Jeśli docelowa dziura to 12.00 mm i całkowity prześwit to 0,24 mm:
- Rozmiar dziurkowca:
12.00 mm - Otwarcie:
12.24 mm
Usunięty pocisk to złom. Jego wymiary i wygląd krawędzi mogą nadal stanowić przydatne dowody przy sprawdzaniu, czy prześwór działa poprawnie.
Obliczenia blankingu
W blankingu, usunięty element jest częścią wymaganą, więc otwór na matrycę zwykle określa jego wymiar zewnętrzny.
Dla wymaganego wymiaru pustego Db:
Ddie = Db
Dpunch = Db − C
Jeśli wymagana pusta pozycja to 30.00 mm i całkowity prześwit to 0,24 mm:
- Otwarcie:
30.00 mm - Rozmiar dziurkowca:
29.76 mm
Blankowanie może wymagać dodatkowej regulacji przy prostych ścianach, Zmniejszony stożek, lub szczególna głębokość wypalania jest kluczowa. Mate zaleca identyfikację krytycznych wymiarów blanków i traktowanie narzędzi do blankowania inaczej niż zwykłych piercingów.
Prześwit początkowy według materiału i grubości
Poniższa tabela wykorzystuje Standardowa klasa, Wartości jednostronne opublikowano w Referencja MISUMI dotycząca poświadczenia i wyboru. Te procenty to odniesienia początkowe, Nie uniwersalne ustawienia. Etykiety stanu materiału to kategorie źródła i powinny być porównywane z faktyczną oceną, Wytrzymałość na rozciąganie, Stop, lub temperamencie.
| Kategoria materiałowa | Stan | Prześwit początkowy po każdej stronie |
| Stop aluminium | Miękkie | 6% grubości |
| Stop aluminium | Medium | 8% grubości |
| Stop aluminium | Mocno | 10% grubości |
| Miedź o twardym kształcie | Miękkie | 8% grubości |
| Miedź o twardym kształcie | Mocno | 10% grubości |
| Blaszane instrumenty | Miękkie | 8% grubości |
| Blaszane instrumenty | Mocno | 10% grubości |
| Stal | Extra miękki | 10% grubości |
| Stal | Miękkie | 12% grubości |
| Stal | Mocno | 15% grubości |
| Stal nierdzewna | Miękkie | 12% grubości |
| Stal nierdzewna | Mocno | 15% grubości |
Na przykład, Średni aluminium o grubości 1,5 mm, przy stosowaniu 8% na stronę, daje:
c = 1.5 × 0.08 = 0.12 mm per side
C = 0.24 mm total clearance
Jak wybrać wskaźnik startowy
Użyj tej sekwencji:
- Określ dokładną jakość materiału, Stop, lub temperamencie.
- Potwierdź zmierzoną lub kontrolowaną tolerancyjną grubość.
- Wybierz kategorię publikowanych materiałów, która rzeczywiście odpowiada danemu materiałowi.
- Potwierdź, czy procent źródeł jest na stronę, czy całkowity.
- Oblicz prześwit wymiarowy.
- Sprawdź, czy prasa, System narzędziowy, a wymagany warunek krawędzi narzuca inną rekomendację.
- Zweryfikowaj efekt próbnym montażem przed finalną produkcją.
Nie wybieraj najmniejszego dostępnego procentu tylko po to, by uzyskać większą strefę pożaru. Mniejszy prześwit zwiększa czułość na ustawienie geometrii i może przyspieszyć zużycie.
Kiedy wytrzymałość na rozciąganie powinna zastąpić menu materiału
Dla stali o wysokiej wytrzymałości, Szeroki wybór "stalowy" to za mało. The Wytyczne dotyczące aplikacji AHSS Stwierdzaj, że prześwit zazwyczaj wzrasta wraz ze wzrostem wytrzymałości na rozciąganie, a także ostrzega, że zbyt szeroki odstęp przy najwyższych wytrzymałościach może zwiększyć naprężenia zginające krawędzi dziurkowaną oraz ryzyko odprysków. Zalecana wartość zależy więc od nachylenia, Grubość, Wytrzymałość na rozciąganie, oraz wymagana wydajność na brzegu w dalszej części.
Te same wytyczne wskazują, że historyczne wartości stali łagodnej często wynoszą około 5–10% grubości na bok, natomiast zalecenia dotyczące lepszych ocen mogą być znacznie wyższe. Pokazuje też, że jeden procent nie daje najlepszego wyniku dla każdej oceny AHSS.
Używaj danych specyficznych dla klasy lub kontrolowanego testu dziurkowania podczas pracy z:
- AHSS, czyli stal ultra-wytrzymałości;
- Stopnie martensytowe;
- Utwardzona blacha;
- materiał o niepewnej wytrzymałości na rozciąganie;
- Materiał przeznaczony do późniejszego rozciągania lub formowania krawędzi;
- części wymagające surowego zmęczenia lub pękania.
Dlaczego opublikowane wykresy dotyczące poświadczenia się nie zgadzają
Dwa technicznie wiarygodne wykresy mogą pokazywać różne wartości, ponieważ mogą być używane:
- Konwencje na stronę kontra całkowite przezwyciężenie;
- Różne warunki materiałowe lub wytrzymałość na rozciąganie;
- Różne systemy prasy i narzędzi;
- Cele klasy precyzyjnej kontra standardowej klasy;
- Różne wymagania dla zadziarza, przewrót, Burnish, lub żywotność narzędzia;
- Założenia narzędzi zastrzeżonych;
- różne zakresy grubości.
Na przykład, Kalkulator UniPunch publikuje współczynniki 15% dla aluminium, 20% dla stali miękkiej, oraz 25% dla stali nierdzewnej jako "wymagany prześwit matrycy," ale strona nie oznacza tych czynników wyraźnie jako wartości po każdej stronie. Nie powinny być wstawiane do formuły na każdą stronę bez potwierdzenia zamierzonej konwencji.
CONIC publikuje również różne przełożenia dla maszyn mechanicznych oraz serwomechanizmów lub hydraulicznych i zaleca użytkownikom uwzględnianie wytrzymałości na rozciąganie, Grubość, Ograniczenia maszyn, oraz prawdziwą próbę uderzenia.
Przykłady obliczeń przepracowanych
Przykład przekłucia
Wymagania: Przebij dziesiątkę.00 Otwór w mm w 1,20 mm średnim aluminium.
Z tabeli referencyjnej:
- Materiał: Średni aluminium
- Stosunek per side: 8%
- Grubość: 1,20 mm
Obliczaj prześwit na każdą stronę:
c = 1.20 × 0.08
c = 0.096 mm
Oblicz całkowity prześwit:
C = 2 × 0.096
C = 0.192 mm
Zastosuj wymiary przekłucia:
- Rozmiar dziurkowca:
10.000 mm - Otwarcie:
10.000 + 0.192 = 10.192 mm
Obliczone otwór matrycy może wynosić 10,19 mm, jeśli to zaokrąglenie jest zgodne z rysunkiem, Proces narzędzi, oraz tolerancję. Nie zaokrąglaj wartości pośredniej na każdej stronie przed obliczeniem sumy.
Przykład wyczyszczenia
Wymagania: Pokaż 25.00 Mm ślepe z miękkiego mosiądzu 1,50 mm.
Z tabeli referencyjnej:
- Materiał: miękkie mosiądzy
- Stosunek per side: 8%
- Grubość: 1,50 mm
Obliczaj prześwit na każdą stronę:
c = 1.50 × 0.08
c = 0.120 mm
Oblicz całkowity prześwit:
C = 2 × 0.120
C = 0.240 mm
Zastosuj wymiary blankingu:
- Otwarcie:
25.000 mm - Rozmiar dziurkowca:
25.000 − 0.240 = 24.760 mm
Te wymiary są przykładami obliczeniowymi. Ostateczne wymiary narzędzi nadal zależą od rzeczywistego materiału, Tolerancja pusta, Oczekiwane zwężenie krawędzi, Stan narzędzia, oraz próby produkcyjne.
Sprawdź krawędź cięcia i ślimak przed finalizacją odstępu
Formuła nie może pokazać, co dzieje się pod obciążeniem prasy. Sprawdź pierwsze elementy próbne i, Do przekłuwania, ślimaki.
Krawędź tnąca zwykle zawiera cztery obserwowalne obszary:
- Przewrócenie: początkowa deformacja plastyczna po stronie wejściowej.
- Strefa wybuchów: Gładka część powstaje, gdy wykrawač wcina się w materiał.
- Strefa pęknięć: bardziej szorstki obszar powstały w wyniku rozprzestrzeniania się pęknięć od krawędzi dziurkacza i matrycy.
- Zadziarz: Przemieszczone materiały pozostające w pobliżu strony wyjściowej.
Dla AHSS, Sama wysokość zadziorów może być myląca, ponieważ mocne nachylenia mogą pękać przy stosunkowo niewielkim przewróceniu lub zadzioraniu. Ogólne przejście od polerowania do pęknięcia, gładkość strefy pękania, a brak wtórnych uszkodzeń ścinanych lub krawędzi może stanowić lepszy dowód.
Co powinna pokazywać zrównoważona krawędź tnąca
Szukaj:
- Jednolity wygląd krawędzi wokół cechy;
- wyraźnie określoną strefę wypalania;
- dość gładka strefa pęknięcia;
- brak wyraźnego ścinania wtórnego;
- Zadziornięcie i przewijanie w ramach wymagań części;
- wymiary mieszczące się w tolerancji;
- Podobne wyniki przy powtarzających się uderzeniach.
Idealny wygląd zależy od zastosowania. Część przeznaczona do kolejnego rozciągania krawędzi może wymagać innego stanu zoptymalizowanego niż prosty otwór prześwity.
Oznaki: prześwit jest nierówny
Nierówny pożar, Pęknięcie, lub zacięcie wokół jednej cechy często wskazuje na nierówny prześwit biegu, a nie na nieprawidłowy nominalny procent.
Możliwe przyczyny obejmują:
- Niewyrównanie dziurkania i wycięcia;
- Zużyte słupki prowadzące lub tuleje;
- Boczne ładowanie dziurkarki;
- Zużywane lub uszkodzone krawędzie tnące;
- Niewłaściwie naostrzone narzędzia;
- Ugięcie matrycy lub prasy pod obciążeniem;
- Pressa poza poziomem.
Wytyczne AHSS ostrzegają, że wyższe obciążenia tnące mogą odchylić matrycę lub prasę na tyle, by zmienić prześwit mierzony w warunkach statycznych.
Więcej szczegółów dotyczących elementów przewodnika, ciosy, Elementy matrycy, oraz zużycie związane z ustawieniem, zobacz Przewodnik po komponentach matrycy.
Za mało kontra za dużo uprawnień
| Stan | Typowe oznaki | Sprawdza przed zmianą stosunku |
| Prześwit za mały | Ścinanie wtórne, podwójne przełamanie, Większa głębokość wygnierzenia, Większe obciążenie dziurkowe lub zdzierające, ścieranie, irytujące, Szybkie zużycie, odpryskiwanie | Potwierdź wyrównanie, Ostrość narzędzia, Rzeczywista grubość, Jakość materiałowa, oraz czy wartość źródłowa jest na każdej stronie |
| Prześwit w pobliżu użytecznego zasięgu | Stały przewrót, Burnish, Pęknięcie, oraz burr; Wymiary stabilne; Opanowalne obciążenie narzędzi | Potwierdzaj powtarzające się wyniki na całym profilu i prędkości produkcji |
| Prześwit zbyt duży | Większe przewrócenie, Zredukowany pożar, Zwiększona strefa pęknięć, Zwężanie, Zniekształcenie, Większe zadziornie w niektórych materiałach, Słabsza kontrola wymiarów | Potwierdź wytrzymałość materiału, Ugięcie prasy, Rozmiar dziurkowana, Rozmiar, oraz czy całkowita wartość została pomyłkowo podwojona |
Porównanie CONIC pokazuje, że szerszy prześwit zwykle zwiększa przewrócenie, Obszar pęknięcia, burr, oraz wypaczenia, natomiast wąski prześwit zwiększa płaszczyznę ścinającą i tonaż przebijania. Wskazówki AHSS dodają, że bardzo wąski prześwit może powodować wtórne ścinanie, Bardzo szeroki prześwit może również powodować puste przestrzenie, Uszkodzenia związane z przewróceniem się, lub naprężenia krawędziowe dziurkowanymi w materiałach o wysokiej wytrzymałości.
Rozświtanie jest tylko jedną z możliwych przyczyn uszkodzenia narzędzi. Geometria dziurkownika, Przebieg trasy, Wytrzymałość materiału, Warunki zdejmowania, zużycie, a zachowanie prasy również musi być kontrolowane. Dla szerszej analizy awarii, Zobacz Pęknięcie dziurkownika w matrycach tłoczących.
Gdy kalkulator nie wystarcza
Złóż wniosek o przegląd narzędzi lub procesu, zamiast polegać wyłącznie na ogólnym obliczeniu, gdy aplikacja wymaga:
- AHSS, Stal martensytowa, Utwardzona blacha, lub stop niewpisany na listę;
- Bardzo małe otwory lub wąskie sekcje dziurkane;
- złożone lub asymetryczne profile;
- Drobne blankowanie;
- Krytyczny zadziar, Zwężanie, zmęczenie, lub wymagania dotyczące rozciągania krawędzi;
- Szczelne wymiary puste;
- duże różnice grubości materiału;
- Powtarzający się ślimak, odpryskiwanie, lub problemy z łamaniem;
- widocznie nierówny prześwit wokół obiektu;
- niepewna jakość materiału ani wytrzymałość na rozciąganie;
- Ograniczenia minimalnego dostępu specyficzne dla prasy.
Drobne blankowanie nie powinno stosować tego ogólnego kalkulatora bez zmian. Wykorzystuje specjalistyczne zabezpieczenia oraz znacznie mniejsze prześwięgi specyficzne dla procesu. Wytyczne techniczne MISUMI określają go jako odrębną, Zastosowanie wymagające intensywnego zużycia wymagające innego czyszczenia.
Informacje do uwzględnienia w przeglądzie rysunku lub narzędzi
Przygotuj następujące informacje:
- Dokładna jakość materiałowa, Stop, lub temperamencie;
- Nominalna tolerancja grubości i grubości;
- Wytrzymałość na rozciąganie lub twardość, gdy znane;
- Operacja przebijania lub blankowania;
- Docelowy wymiar gotowy;
- Tolerancja wymiarowa;
- Akceptowalny stan zadzioru lub krawędzi;
- Profil dziurkanki i matrycy;
- Prasa lub system narzędziowy;
- Obecna konwencja dotycząca zezwoleń;
- Fotografie lub próbki krawędzi cięcia i ślimaka;
- Obecne objawy, takie jak nierówne zadziorenie, Ścinanie wtórne, Problemy ze ślimakami, lub obrażenia od ciosów.
Listy SunshinePro Matryce i sworznie do dziurkania oraz stwierdza, że dostarcza standardowe komponenty oraz niestandardowe części na podstawie rysunków.
Dla materiału niestandardowego, Tolerancja krytyczna, lub nierozwiązany problem produkcyjny, skontaktuj się z SunshinePro z materiałową specyfikacją, Grubość, Wymagana eksploatacja, Wymiary docelowe, oraz dostępny rysunek lub próbkę. Obliczona wartość może być następnie oceniana w odniesieniu do rzeczywistego zastosowania, zamiast traktować ją jako uniwersalne ustawienie.
Udostępnij:



Napisane przez Sunshine
W Sunshine, Jesteśmy profesjonalnym producentem i dostawcą komponentów do precyzyjnych form, oferując szeroką gamę produktów do tłoczenia i formowania wtryskowego. Naszym głównym celem są formy do dziurkania, Sworznie wyrzutowe i tuleje, oraz słupy i tuleje. Dzięki zaawansowanej obróbki CNC, Ścisła kontrola jakości, oraz silne możliwości produkcyjne, Zapewniamy niezawodność, Części o wysokiej precyzji, wraz ze standardowymi komponentami dostępnymi na stanie, zapewniającymi szybkie i efektywne globalne dostawy.
WIADOMOŚCI
UZYSKAJ USŁUGĘ
Z wysokiej jakości częściami dostosowanymi do każdego budżetu oraz przyjaznym personelem przeszkolonym, by Twoja wizyta była poinformowana i bezproblemowa.
