



Injection Mold Surface Finish: Standards, Options, and Cost Impact
Wykończenie powierzchni formy wtryskowej kontroluje fakturę, gloss, a chropowatość przenoszona na plastikowe elementy podczas formowania. Wykończenia SPI są powszechnie stosowane do polerowanych powierzchni kosmetycznych, natomiast wykończenia VDI dobrze sprawdzają się w przypadku matowych i teksturowanych części. Odpowiednie wykończenie wpływa na wygląd, Wyrzucenie, widoczność scratch, Zużycie przez formę, oraz koszt narzędzi, Więc wybór wykończenia powinien równoważyć cele kosmetyczne z możliwością produkcji i efektywnością produkcji.
Wykończenie powierzchni formy robi więcej niż tylko zmienia wygląd części. Może wpływać na siłę wypuszczenia, Odporność na zarysowania, czas polerowania, a nawet jak długo forma utrzymuje się w produkcji. Wybór niewłaściwego wykończenia często prowadzi do wyższych kosztów narzędzi lub możliwych do uniknięcia problemów kosmetycznych. Ten przewodnik wyjaśnia, jak działają wykończenia SPI i VDI, Kiedy ich używać, oraz jak dopasować wykończenie do celów produkcyjnych i produktu.
Czym jest wykończenie powierzchni formy wtryskowej?
Wykończenie powierzchni formy wtryskowej definiuje fakturę i chropowatość przenoszoną z wnęki formy na część plastikową. Wybrane wykończenie wpływa na wygląd produktu, widoczność scratch, Wydajność wyrzutu, Zużycie przez formę, oraz koszt narzędzi.
Każda formowana plastikowa część kopiuje stan powierzchni wnęki formy. Silnie wypolerowana wnęka nadaje błyszczący wygląd, natomiast teksturowana wnęka tworzy matowe lub wzorzyste wykończenie. Wykończenie powierzchni zmienia także sposób, w jaki część oddziałuje z formą podczas wyrzucania.
Gładkie wykończenia często wyglądają na premium, Zwłaszcza w przypadku produktów konsumenckich. Ułatwiają też widoczność zarysów i odcisków palców. Teksturowane wykończenia zwykle lepiej ukrywają zużycie i poprawiają przyczepność, Dlatego są powszechne w wnętrzach samochodów i obudowach przemysłowych.
Wybór wykończenia również wpływa na czas produkcji. Powierzchnie polerowane lustrzanym wymagają większej obróbki, Polerowanie, oraz prace inspekcyjne. To zwiększa koszty narzędzi i wymagania konserwacyjne w trakcie cyklu życia formy.
Jeśli chcesz uzyskać szerszy przegląd konstrukcji form i systemów narzędzi, SunshinePro's Kompletny przewodnik po formowaniu wtrysków tworzyw sztucznych Szczegółowo wyjaśnia większy proces inżynierii form.
Możesz także przejrzeć Etapy produkcji formy które wpływają na ostateczną jakość powierzchni.
Co oznaczają standardy wykończenia powierzchni SPI i VDI?
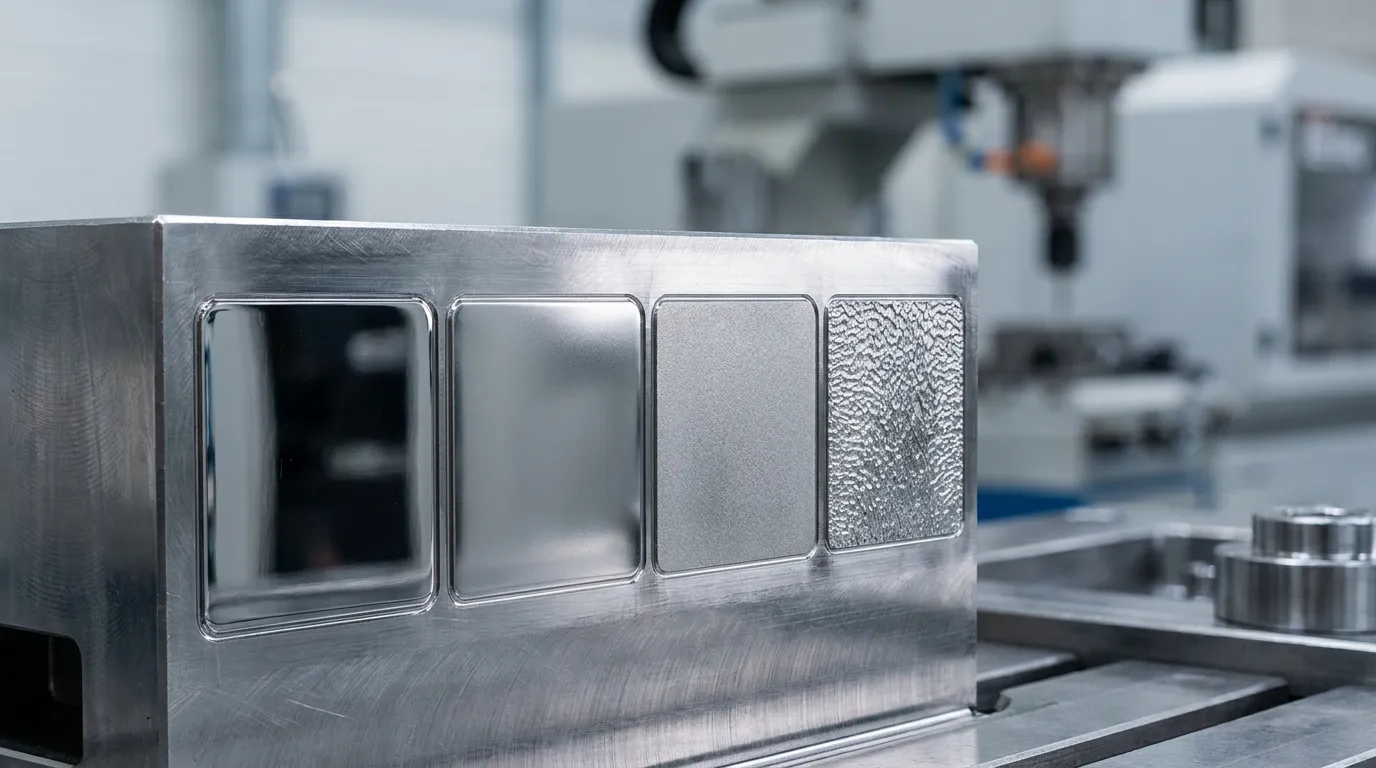
Standardy SPI klasyfikują wykończenia formy polerowane od wysokopołyskowych klas A po teksturowane klasy D, natomiast VDI 3400 wykorzystuje skale tekstur EDM dla powierzchni matowych i teksturowanych. SPI jest powszechnie stosowane do polerowanych części kosmetycznych, natomiast VDI jest preferowane do teksturowanych wykończeń przemysłowych.
Większość specyfikacji wykończeń formacji wtryskowej wykorzystuje standardy SPI lub VDI. SPI oznacza Society of the Plastics Industry i koncentruje się na polerowanych wykończeniach. VDI 3400 jest powszechnie stosowany do teksturowanych powierzchni EDM.
Według Przewodnik po wykończeniu SPI od Fictiv oraz Odniesienie wykończenia powierzchni Engineering Product Design, Klasy SPI obejmują zarówno wysoce polerowane lustrzane wykończenia, jak i szorstkie powierzchnie o teksturze.
Wyjaśnienie ukończenia ocen SPI
| Stopień SPI | Wygląd | Typowe zastosowanie | Koszt względny |
|---|---|---|---|
| SPI A1-A3 | Błyszczące lustro | Części optyczne, Kosmetyki premium | Najwyższe |
| SPI B1-B3 | Półpołysk | Domy konsumenckie | Średnio-wysokie |
| SPI C1-C3 | Matowy | Komponenty użytkowe | Medium |
| SPI D1-D3 | Teksturowane | Części przemysłowe | Dolne |
Wykończenia SPI A polerowane lustrzanym lustrzaniem nie są automatycznie najlepszą opcją. Dobrze sprawdzają się pod względem przejrzystości optycznej i premium kosmetyków, ale także odciski palców, Zadrapania, oraz łatwiejsze uszkodzenie formy.
Wyjaśnienie jakości tekstur VDI
| Zakres VDI | Poziom tekstur | Typowe zastosowanie |
|---|---|---|
| VDI 12-18 | Delikatny mat | Produkty konsumenckie |
| VDI 21-27 | Średnia tekstura | Wersja samochodowa |
| VDI 30-45 | Gruba faktura | Domy przemysłowe |
Tekstury VDI są często tworzone za pomocą EDM, lub obróbkę z elektrycznym wyładowaniem. Te wykończenia sprawdzają się, gdy produkty wymagają przyczepności, Zmniejszone odblaski, A najlepiej maskowanie scratch.
Jak wykończenie powierzchni wpływa na wygląd, tarcie, oraz wyrzucenie?
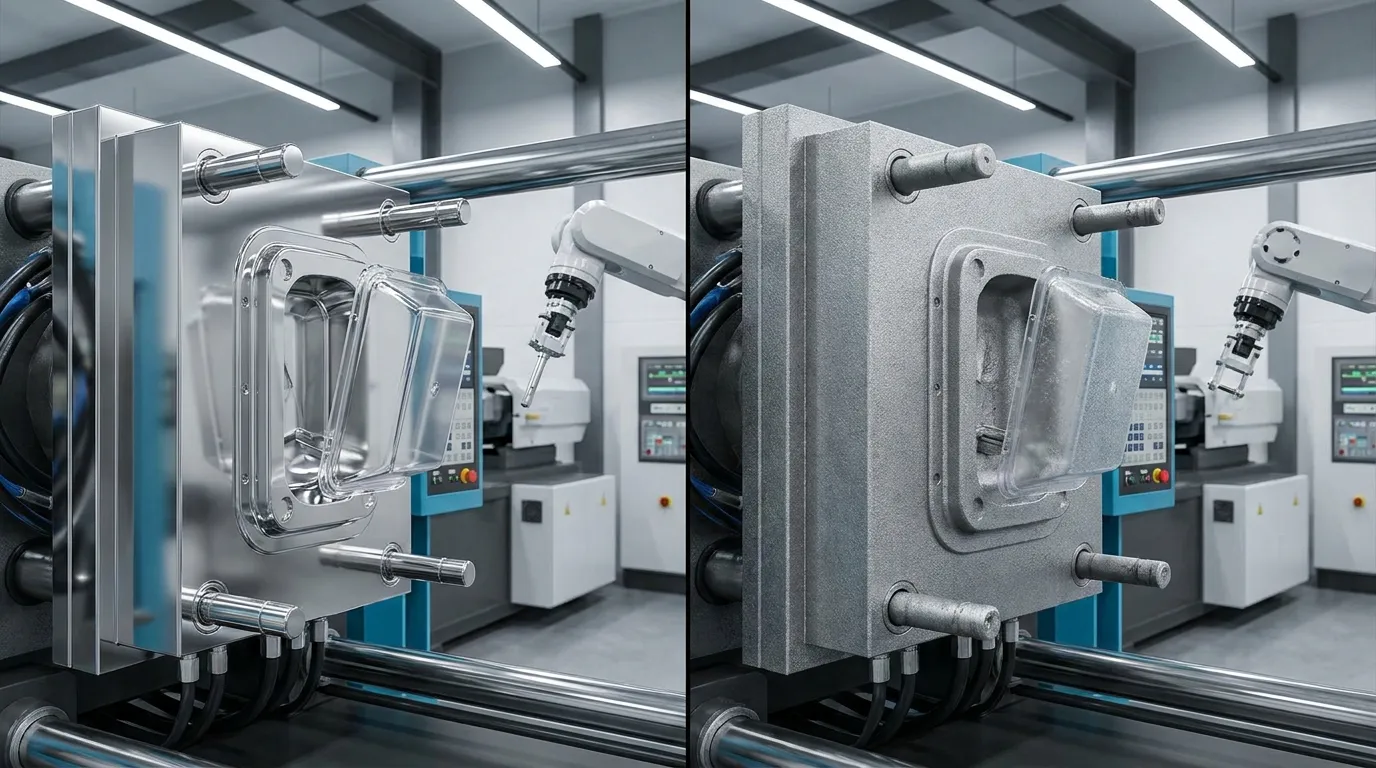
Wykończenie powierzchni wpływa na nie tylko wygląd. Wysokopołyskujące wykończenia mogą zwiększać przywieranie i ujawniać rysy, Teksturowane wykończenia mogą poprawić przyczepność i ukryć wady, ale często wymagają większych kątów zaciągu dla płynnego wyrzucenia.
Wykończenie powierzchni zmienia zachowanie formowanej części wewnątrz wnęki. Gładkie, polerowane powierzchnie zwiększają powierzchnię styku między plastikiem a stalą. W niektórych materiałach, to zwiększa tarcie podczas wyrzutu.
Teksturowane powierzchnie rozbijają punkty styku i pomagają zmniejszyć widoczne ślady przeciągania. Ukrywają też ślady po zapadnięciach, Odciski palców, oraz drobne wady kosmetyczne lepsze niż powierzchnie wypolerowane. To jeden z powodów, dla których wnętrza samochodów często stosują teksturowane wykończenia zamiast błyszczących luster.
Według Przegląd wykończenia powierzchni Nicolet Plastics, Wybór wykończenia powinien odpowiadać zarówno celom wyglądowym, jak i wymaganiom wydajności formowania.
Dlaczego powierzchnie teksturowane potrzebują większego kąta zaciągu
Formy teksturowane zwykle wymagają większego ciągu, ponieważ plastik mocniej chwyta powierzchnię wnęki podczas wyrzucania. Głębsze tekstury tworzą większy opór mechaniczny, zwłaszcza przy miękkich materiałach.
| Typ wykończenia | Typowa potrzeba poboru | Ryzyko wyrzucenia |
|---|---|---|
| Wysoka jakość | Możliwy niższy zanurzenie | Ryzyko wklejenia |
| Lekka faktura | Umiarkowany draft | Zrównoważony |
| Głęboka faktura | Wymagany wyższy draft | Możliwe ślady przeciągania |
Dobrym przykładem jest przemysłowa obudowa wypełniona nylonem. Jeden z producentów wybrał agresywną fakturę, aby poprawić przyczepność, Ale oryginalny projekt był zbyt niski. Części zaczęły się zacinać podczas wyrzucania, co powodowało widoczne ślady oporu i wolniejsze czasy cyklu. Zwiększenie objętości rozwiązało problem bez zmiany żywicy.
Jeśli oceniasz teksturowane wykończenia, SunshinePro's Wytyczne dotyczące draftu kątów Może pomóc uniknąć problemów z wydaniem na wczesnym etapie projektowania.
Jakie wykończenie wybrać dla różnych typów produktów?
Najlepsze wykończenie powierzchni formy wtryskowej zależy od wymagań wyglądowych produktu, Warunki obsługi, oraz cele produkcyjne. Wysokopołyskające wykończenia SPI A pasują do produktów konsumenckich kosmetycznych, natomiast teksturowane wykończenia VDI często lepiej sprawdzają się przy przyczepności, Odporność na zarysowania, oraz trwałość przemysłową.
Odpowiednie wykończenie zależy od sposobu wykorzystania produktu po formowaniu. Obudowa elektroniki kosmetycznej wymaga innego zachowania powierzchni niż uchwyt przemysłowy czy medyczny.
Teksturowane wykończenia są często bezpieczniejszym wyborem dla produktów często używanych, ponieważ lepiej ukrywają zużycie kosmetyków i z czasem zmniejszają widoczne ślady po dotyku.
Dobór wykończenia według typu produktu
| Typ produktu | Zalecane wykończenie | Główny powód |
|---|---|---|
| Elektronika użytkowa | SPI A2 lub B1 | Wygląd premium |
| Wyposażenie wnętrza samochodów | VDI 24-30 | Zmniejszone odblaski i ukrywanie zadrapań |
| Medyczna hala | SPI B zakończenie | Łatwiejsze czyszczenie przy umiarkowanym połysku |
| Osiedla przemysłowe | Tekstura VDI | Trwałość i przyczepność |
| Wewnętrzne części konstrukcyjne | Wykończenie SPI C | Niższy koszt narzędzi |
Typowy przykład jest firma z branży elektroniki użytkowej. Ich pierwszy projekt obudowy wykorzystywał lustrzane wykończenie SPI A, ponieważ produkt potrzebował wysokiej jakości wyglądu. Po rozpoczęciu produkcji, Zwiększyły się skargi na odciski palców. Producent przeszedł na delikatną teksturę VDI, która zmniejszała widoczne rozmazania bez zmiany geometrii formy.
Dla szerszego planowania produkcji, SunshinePro's Decyzje DFM Przewodnik wyjaśnia, jak wybory kosmetyczne wpływają na narzędzia i efektywność produkcji.
O ile podnosi koszt wykończenia powierzchni formy?
Wykończenie powierzchni może znacząco wpłynąć na koszt formy, ponieważ jamki o wysokiej jakości polerowania wymagają dodatkowej obróbki, Polerowanie ręczne, inspekcja, oraz konserwację. Wykończenia lustrzane zwykle wydłużają czas pracy i powinny być zalecane tylko wtedy, gdy wygląd lub klarowność optyczna naprawdę tego wymagają.
Polerowanie o wysokim połysku wymaga pracy na kilku etapach produkcji formy. Narzędziowcy często potrzebują wielokrotnych przejść polerowania, drobniejsze ścierniwa, oraz dodatkowe prace kontrolne w celu usunięcia drobnych defektów powierzchniowych.
Według Przewodnik po wykończeniu powierzchni formowania wtryskowego BEC Group, Decyzje dotyczące wykończenia produkcji mogą znacząco wpływać na koszt narzędzi i czas realizacji.
Dlaczego polerowanie luster wydłuża czas pracy przy narzędziach
Polerowanie luster jest powolne, ponieważ każdy drobny ślad obróbki musi być usuwany ręcznie. Wysoce wypolerowane ubytki wymagają również starannej konserwacji, aby zachować jakość powierzchni podczas długich serii produkcyjnych.
| Typ wykończenia | Względny czas pracy z narzędziami | Zapotrzebowanie na konserwację |
|---|---|---|
| SPI A luster do lustrzanego polerowania | Najwyższe | Wysoko |
| SPI B półpołysk | Umiarkowany | Medium |
| SPI C matte | Dolne | Dolne |
| Tekstura VDI | Umiarkowany | Medium |
Wielu producentów przesadza z wysokopołyskowymi wykończeniami, nawet jeśli część jest rzadko widoczna. W takich przypadkach, Tańsze matowe wykończenie często poprawia wyróbczylność bez wpływu na wartość produktu.
Projekt przemysłowy wspornik wyraźnie to pokazuje. Oryginalny projekt przewidywał polerowane wykończenie ukrytych komponentów wewnętrznych. Po przeglądzie, zespół narzędziowy przeszedł na matowe wykończenie SPI C. To zmniejszało czas pracy przy polerowaniu i skróciło czas dostawy formy bez zmiany wydajności części.
Jeśli porównujesz budżety narzędzi, SunshinePro's Współczynniki kosztów narzędzi Artykuł wyjaśnia, jak złożoność pleśni, Poziom końcowy, a projekt wnęk wpływa na wycenę.
Które wykończenia najlepiej sprawdzają się z różnymi materiałami tworzyw sztucznych?
Różne tworzywa sztuczne reagują różnie na powierzchnie polerowane i teksturowane. Zachowanie żywicy wpływa na konsystencję połysku, widoczność scratch, oraz wyniki przy premierze.
| Materiał | Najlepsze typy wykończenia | Powszechna obawa |
|---|---|---|
| ABS | SPI A lub B | Odciski palców na powierzchniach błyszczących |
| Poliwęglan (PC) | SPI A | Wymagania dotyczące przejrzystości optycznej |
| Polipropylen (PP) | SPI B lub VDI | Niższa ostrość powierzchni detali |
| Nylon | SPI C lub tekstura | Opór wyrzutowy |
| Żywice wypełnione szkłem | Mat lub faktura | Zużycie przez pleśń spowodowane ściernymi wypełniaczami |
Materiały wypełnione zasługują na dodatkową uwagę. Plastiki wypełnione szkłem mogą szybciej zużywać wypolerowane ubytki, ponieważ włókna wzmacniające są ścierne. W wielu zastosowaniach przemysłowych, Matowe lub teksturowane wykończenia lepiej wytrzymują podczas długich serii produkcji.
Obudowy sprzętu medycznego często stosują półbłyszczące wykończenia zamiast lustrzanego polerowania. Umiarkowany połysk ułatwia czyszczenie powierzchni bez niepotrzebnych kosztów polerowania.
Typowe błędy w wykończeniu powierzchni, które zwiększają liczbę wad i koszty
Wiele problemów z wykończeniem formy zaczyna się od nadmiernych specyfikacji. Wybór wykończenia o wysokim połysku bez uwzględnienia zachowania żywicy, Kąt draftu, lub zużycie produkcyjne może zwiększyć koszty narzędzi, jednocześnie powodując uniknięte problemy kosmetyczne i wyrzucenie.
Najczęstszym błędem jest wybór wykończenia wyłącznie na podstawie wyglądu. Cele kosmetyczne mają znaczenie, ale wybór wykończenia również wpływa na uwalnianie formy, Konserwacja, oraz stabilność produkcji.
Kolejnym częstym problemem jest zbyt późne wybieranie tekstury w procesie projektowania. Dodawanie tekstury po finalizacji kątów szkicu może powodować problemy z zaklinaniem lub widoczne ślady przeciągania podczas wyrzucania.
Lista kontrolna wykończenia powierzchni
- Dopasuj poziom wykończenia do rzeczywistej widoczności produktu
- Zwiększenie kąta wyciągu dla powierzchni teksturowanych
- Sprawdź kompatybilność z żywicą przed zatwierdzeniem poziomu polerowania
- Unikaj polerowania luster, chyba że wygląd tego wymaga
- Rozważ długoterminową konserwację i zużycie
- Potwierdź strefy priorytetowe kosmetyczne na rysunkach
Praktycznym przykładem jest teksturowana tablica wykończeniowa samochodu. Oryginalny projekt wykorzystywał polerowane wykończenie, które mocno odbijało światło słoneczne wewnątrz kabiny pojazdu. Przejście na średnią teksturę VDI zmniejszyło odblaski i ukryło zadrapania podczas codziennego użytkowania.
Możesz recenzować SunshinePro Proces przeglądu narzędzi aby zrozumieć, jak należy oceniać decyzje dotyczące ukończenia przed zatwierdzeniem narzędzi.
Jak określić wykończenie powierzchni formy na rysunkach inżynierskich?
Jasne specyfikacje wykończenia zmniejszają zamieszanie między dostawcami i pomagają utrzymać spójność kosmetyczną w różnych seriach produkcyjnych. Rysunek powinien wskazywać zarówno standard wykończenia, jak i dokładne powierzchnie, na których nakłada się wykończenie.
Większość producentów używa bezpośrednio na rysunku inżynieryjnym wywołania SPI lub VDI. Strefy priorytetu kosmetycznego powinny być również wyraźnie oznaczone, aby twórca formy wiedział, gdzie wygląd ma największe znaczenie.
Lista kontrolna specyfikacji wykończenia powierzchni
- Określ na rysunku wykończenie SPI lub VDI
- Wyraźnie oznacz powierzchnie kosmetyczne
- Zidentyfikuj strefy teksturowane i wypolerowane osobno
- Potwierdź wymagania dotyczące szkicowania powierzchni teksturowanych
- Przegląd zgodności z żywicą przed ostateczną akceptacją
- Dostosuj oczekiwania dotyczące wykończenia z budżetem na narzędzia
Dobry proces specyfikacji zapobiega kosztownym późniejszym poprawkom. Drobne zmiany w głębokości tekstury lub poziomu połysku mogą wpływać na czas polerowania, Prace konserwacyjne, oraz spójność produkcji.
Dla szerszych wskazówek dotyczących planowania pleśni, SunshinePro's Przegląd specyfikacji formy Źródło wyjaśnia, jak decyzje projektowe wpływają na wydajność narzędzi i możliwość produkcji.
Poprawne wykonanie kolejnego kroku
Najlepsze wykończenie formy wtryskowej równoważy wygląd, Efektywność produkcji, oraz długoterminową trwałość. Wypolerowana powierzchnia może poprawić estetyczną atrakcyjność, Ale może też zwiększyć koszt narzędzi i łatwiej ujawnić rysy. Teksturowane wykończenia często lepiej sprawdzają się w zastosowaniach o wysokim kontakcie, gdzie liczy się przyczepność i odporność na zużycie bardziej niż połysk.
Przed zatwierdzeniem zakończenia, Przejrzyj typ żywicy, Widoczność produktu, Kąt draftu, oraz budżet na narzędzia razem. Praktyczna decyzja o wykończeniu na wczesnym etapie projektowania zwykle zapobiega kosztownym poprawkom formy i późniejszym problemom produkcyjnym.
Najczęściej zadawane pytania
Czym jest wykończenie SPI w formowaniu wtryskowym?
Wykończenie SPI to ustandaryzowany system klasyfikacji powierzchni form stosowany dla części formowanych wtryskowo-formowanym. Gatunki obejmują wykończenia o wysokim połysku, błyszczącym i matowym teksturowaniu, pomagając producentom jasno określić kosmetyczne i funkcjonalne wymagania powierzchniowe.
Jaka jest różnica między wykończeniami SPI i VDI?
Wykończenia SPI opisują głównie jakość powierzchni polerowanej, natomiast wykończenia VDI są powszechnie stosowane do teksturowanych powierzchni EDM. SPI jest często wybierane ze względu na kosmetyczny połysk, natomiast VDI działa lepiej dla matowych tekstur i produktów przemysłowych.
Czy teksturowane wykończenie wymaga większego kąta wyciągu??
Tak, Teksturowane wykończenia zwykle wymagają większych kątów wyciągu, aby ułatwić czyste odłączenie części z formy. Głębsze tekstury tworzą większy opór powierzchniowy, co zwiększa ryzyko śladów po przecisku podczas wyrzutu.
Które wykończenie formowania wtryskowego najlepiej ukrywa rysy?
Matowe i teksturowane wykończenia zazwyczaj ukrywają rysy, Odciski palców, oraz drobne wady kosmetyczne lepsze niż powierzchnie polerowane lustrzanym. Wysoce wypolerowane części łatwiej oddają się zużycie podczas codziennego użytkowania.
Czy formy polerowane kosztują więcej?
Tak, Formy polerowane zwykle kosztują więcej, ponieważ wymagają dodatkowej obróbki, Polerowanie ręczne, inspekcja, oraz prace konserwacyjne. Ubytki polerowane lustrzanym mogą również wydłużyć czas realizacji narzędzi i długoterminową konserwację.
Jakie wykończenie jest najlepsze dla elektroniki użytkowej?
Elektronika konsumencka często stosuje wykończenia SPI A lub SPI B, gdy najważniejszy jest premium wygląd kosmetyczny. Delikatne tekstury VDI mogą działać lepiej, gdy odporność na odciski palców i chwyt są ważniejsze niż wysoki połysk.
Udostępnij:



Napisane przez Sunshine
W Sunshine, Jesteśmy profesjonalnym producentem i dostawcą komponentów do precyzyjnych form, oferując szeroką gamę produktów do tłoczenia i formowania wtryskowego. Naszym głównym celem są formy do dziurkania, Sworznie wyrzutowe i tuleje, oraz słupy i tuleje. Dzięki zaawansowanej obróbki CNC, Ścisła kontrola jakości, oraz silne możliwości produkcyjne, Zapewniamy niezawodność, Części o wysokiej precyzji, wraz ze standardowymi komponentami dostępnymi na stanie, zapewniającymi szybkie i efektywne globalne dostawy.
WIADOMOŚCI
UZYSKAJ USŁUGĘ
Z wysokiej jakości częściami dostosowanymi do każdego budżetu oraz przyjaznym personelem przeszkolonym, by Twoja wizyta była poinformowana i bezproblemowa.
