



Powłoka TiN vs DLC dla pinów dziurkaczowych: Tarcie, Zużycie, oraz koszt
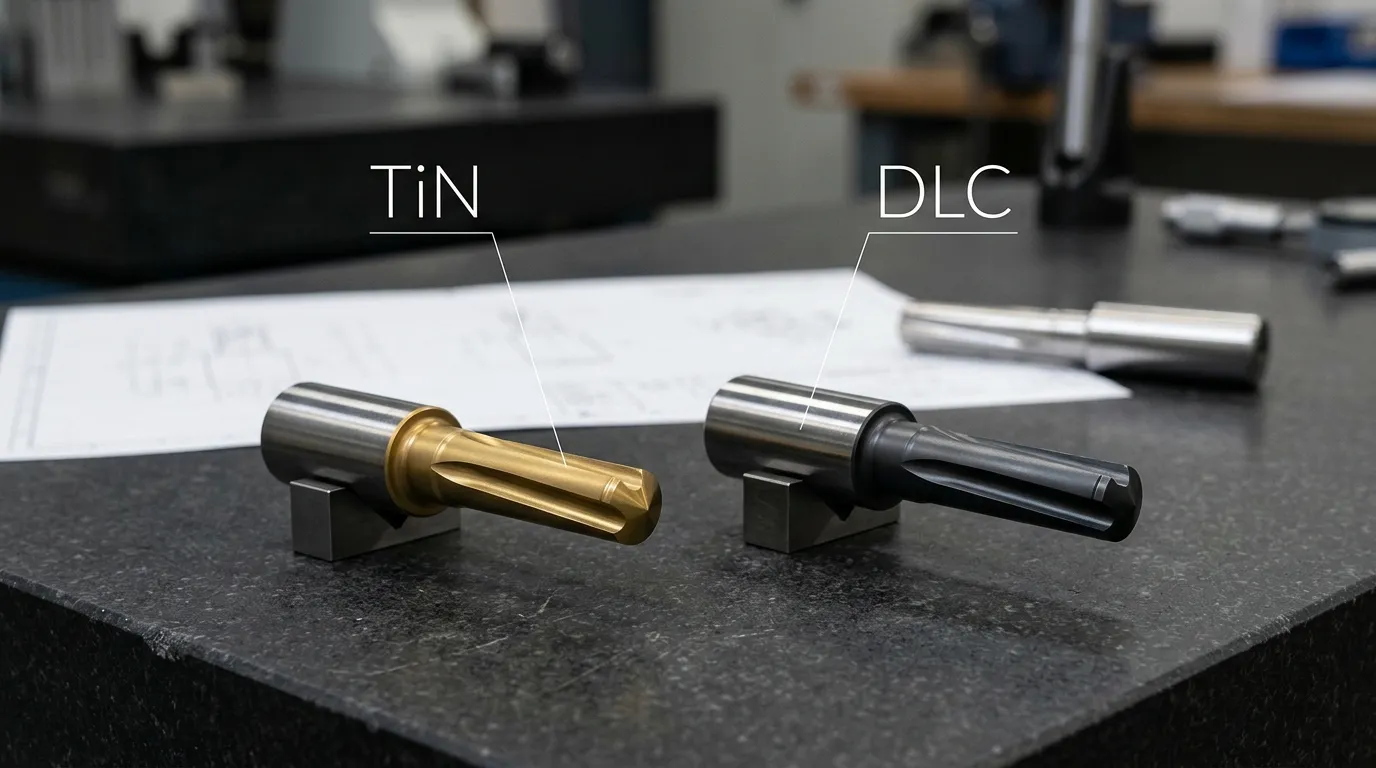
Żadna z powłok nie jest automatycznie lepsza. Właściwy wybór zależy od podłoża dziurkarskiego, Materiał obrabianego, Smarowanie, Oczyszczanie, Obciążenie uderzeniowe, Przygotowanie powierzchni, oraz dokładny system powłok oferowany. Powłoka to także tylko jedna część decyzji dotyczącej narzędzi; Szerszy związek między materiałem do dziurkaczy, Projekt, Dostęp, a konserwacja jest objęta tym Przewodnik po formach wybicia (wnioskowane).
TiN kontra DLC dla Punch Pins: Praktyczna odpowiedź
Najbardziej użyteczne porównanie zaczyna się od rzeczywistego trybu awarii dziurka, a nie od jednej wartości twardości czy tarcia.
| Czynnik porównawczy | TiN | DLC |
|---|---|---|
| Kategoria powłok | Powłoka ceramiczna z azotku tytanu | Rodzina powłok na bazie węgla |
| Główny powód, by to rozważyć | Ogólna ochrona zużycia i sprawdzona twarda powierzchnia | Niskie tarcie, Zachowanie anty-stick, oraz kontrola zużycia kleju |
| Tendencja tarcia | Zazwyczaj wyższe niż wiele systemów DLC | Często niżej, w zależności od typu DLC i warunków testowych |
| Zużycie ścierne | Powszechnie stosowane tam, gdzie odporność na zużycie twardej powierzchni jest ważna | Mogą też być odporne na ścieranie, jednak wydajność znacznie różni się w zależności od formuły DLC |
| Galling i odbiór materiałów | Może zmniejszyć zużycie, ale zazwyczaj nie jest pierwszym wyborem, gdy dominuje silne przyklejanie | Często rozważane podczas żalenia, pickup, albo głównym problemem jest tarcie ślizgowe |
| Wrażliwość na uderzenia | To zależy od grubości powłoki, Przyczepność, oraz podparcie podłoża | Może być wrażliwy na uderzenia, Naprężenie resztkowe, oraz deformacja podłoża, W zależności od struktury DLC |
| Dopasowanie obrabianego elementu | Często wykorzystywany jako uniwersalna opcja do dziurkowania i formowania metali | Często oceniane pod kątem aluminium, Miedź, Stal nierdzewna, Powłoka powlekana, oraz inne zastosowania podatne na podnośniki |
| Jasność specyfikacji | TiN to bardziej jasno zdefiniowana kategoria powłok | Samo "DLC" nie jest pełną specyfikacją techniczną |
| Względny koszt początkowy | Często tańszy koszt bazowy | Zazwyczaj droższe, Ale wysokość zależy od konkretnej folii i procesu |
| Najlepsze dopasowanie wstępne | Szeroka ochrona zużycia przy kontrolowanych kosztach | Zastosowania o niskim tarciu lub przeciwdziałanie zatarciom, gdzie pickup powoduje przestoje lub złom |
Opublikowanych wartości nie należy porównywać bez kontekstu. Współczynnik tarcia mierzony względem stali w suchych warunkach laboratoryjnych nie jest bezpośrednio równoważny wartości mierzonej względem innego materiału, W niedoliczonym smarowaniu, lub z innym obciążeniem. Ta sama ostrożność dotyczy twardości i skutków zużycia.
Dlaczego DLC nie może być traktowane jako jedna powłoka
TiN odnosi się do rozpoznawalnego systemu powłoki z azotku tytanu. DLC, lub węgiel przypominający diament, to szeroka rodzina filmów opartych na węglu.
The Klasyfikacja ISO 20523 dla filmów węglowych Istnieje to, ponieważ powłoki te mogą różnić się wiązaniem węglowym, Zawartość wodoru, Pierwiastki stopowe, Struktura warstw, oraz metoda osadzania. Typowe przykłady to:
-
a-C:H: uwodorniona, amorficzna powłoka węglowa.
-
ta-C: nieuwodorniony, Powłoka węglowa o wysokiej zawartości sp³.
-
Si-DLC lub DLC:Tak: system DLC zmodyfikowany krzemem.
-
DLC wielowarstwowe: powłoka zbudowana z warstw przejściowych lub pośrednich, aby radzić sobie z naprężeniami i przyczepnością.
Te różnice wpływają na tarcie, Twardość, Naprężenie resztkowe, Grubość powłoki, Możliwość temperaturowa, Przyczepność, oraz zachowanie uderzeniowe. Dwóch dostawców może cytować "DLC", oferując jednocześnie zupełnie różne systemy.
Przydatny cytat z DLC powinien więc wskazać:
-
Dokładne oznaczenie powłoki.
-
Niezależnie od tego, czy warstwa jest uwodorniona, czy nieuwodorniona.
-
Metoda depozycji, takie jak PVD lub PACVD.
-
Każda warstwa pośrednia lub wstępne przygotowanie.
-
Grubość powłoki.
-
Temperatura przetwarzania.
-
Wymagania dotyczące podłoża.
-
Warunki stosowane do pomiaru tarcia, Twardość, oraz adhezji.
Strony techniczne firm powlekających takie jak Wiązanie jonowe opisuj też DLC jako konfigurowalną rodzinę, a nie jako jeden stały materiał. Ich opublikowane dane dotyczą ich własnych systemów powłok i nie powinny być traktowane jako wartości uniwersalne.
Tarcie i tryb zużycia mają większe znaczenie niż pojedyncza wartość twardości
Sworzeń do dziurkowania doświadcza kilku form kontaktu podczas każdego uderzenia. Powierzchnia dziurkacza wchodzi w arkusz, Krawędź tnąca wykonuje działanie ścinające, a bok uderzenia ślizga się po przeciętym materiale podczas penetracji i cofania.
Oznacza to, że powłoka musi wykonywać więcej niż tylko dobre testy w prostym porównaniu twardości. Musi pozostać przymocowany do podłoża, tolerować powtarzające się obciążenia, oraz opierają się faktycznemu mechanizmowi zużycia podczas produkcji.
The Metoda testu zużycia i tarcia ASTM G99 jasno pokazuje, że tarcie i zużycie zależą od zmiennych takich jak obciążenie, prędkość, Materiały, środowisko, oraz konfigurację testową. Opublikowany współczynnik jest użyteczny tylko wtedy, gdy znane są przeciwdziałanie i warunki.
Zużycie ścierne: Gdy priorytetem jest odporna na zużycie powierzchnia
Zużycie ścierne występuje, gdy twarde cząstki, Skala, Szczątki, lub powierzchnia obrabianego elementu stopniowo usuwa materiał z dziurkacza. Typowe oznaki to zadrapania na boku, Zaokrąglanie krawędzi, Progresywna utrata wymiarowa, oraz zwiększone tworzenie zadziorów.
TiN jest powszechnie stosowany jako praktyczna baza do twardej powłoki dla narzędzi, gdzie główną wymaganiam jest ogólna odporność na zużycie. Producent taki jak Voestalpine Eifeler TiN wymienia do zastosowań dziurkanek i formowania, ale jego opublikowana twardość, tarcie, a dane temperaturowe opisują własny system TiN, a nie każdą powłokę TiN.
System DLC może również zapewniać silną odporność na zużycie, ale "DLC" nie mówi kupującemu wystarczająco dużo. Efekt zależy od struktury filmu, Grubość, Przyczepność, Warstwa międzywarstwa, oraz podłoże.
Do zastosowań ściernych przy ściernym zużyciu, Oceń:
-
Twardość powłoki.
-
Przyczepność do materiału wybijaka.
-
Wykończenie powierzchni przed powłoką.
-
Grubość wokół krawędzi tnącej.
-
Twardość i wytrzymałość podłoża.
-
Zanieczyszczenia i zanieczyszczenia podczas tłoczenia.
-
Niezależnie od tego, czy obrabiany przedmiot ma twardą warstwę powierzchniową czy powłokę.
Twardość pomaga, ale nie jest to samodzielny predyktor życia narzędzi. Twarda powłoka może nadal pękać lub odklejać się, jeśli podłoże pod nią się odkształci.
Zużycie kleju i galling: Gdy niskie tarcie staje się ważniejsze
Zużycie adhezji występuje, gdy materiał obrabianego przechodzi na powierzchnię dziurkarki. Przeniesiony materiał tworzy nierówne miejsca wyniesień, zwiększa tarcie, zmienia lokalne warunki cięcia, i może uszkodzić powierzchnię obrabianego elementu.
W takim stanie, w którym DLC często staje się bardziej atrakcyjne. Odpowiednie systemy DLC mogą zapewnić niskie tarcie i zachowanie antyprzylepne, Zwłaszcza tam, gdzie aluminium, Miedź, Stal nierdzewna, lub powłoka powłokowana ma tendencję do przylegania do dziurkacza.
Badania nad narzędziami powlekanymi DLC w formowaniu aluminium wykazały silne zachowanie przeciwżarsowe w testowanych warunkach. Dowody na to wskazują, że DLC jest poważną opcją, ale nie dowodzi, że każdy film DLC eliminuje frustrację przy każdym użyciu ciosów.
TiN może nadal wystarczać tam, gdzie odbiór jest umiarkowany, Smarowanie jest skuteczne, a udowodniony proces TiN już istnieje. Wybór powinien też uwzględniać dopracowywanie, Dostęp, Kompatybilność smarów, Siła zrywania, oraz stan powierzchni obrabianego elementu.
Dla szerszej diagnostyki i kontroli przekazywanego materiału, Smarowanie, Zakończenie, oraz warunki procesu, Zobacz Zapobieganie uszkodzeniom szpilki.
Która powłoka pasuje do różnych zastosowań dziurkowania?
Materiał obrabianego jest użytecznym punktem wyjścia, Ale nie powinna być jedyną zasadą selekcji. Dwa rodzaje stali nierdzewnej, na przykład, mogą zachowywać się inaczej ze względu na twardość, Wykończenie powierzchni, Grubość, Smarowanie, oraz szybkość produkcji.
| Warunek aplikacji | Początkowy kierunek | Dlaczego | Główna uwaga |
| Stal węglowa lub niskostopowa z stopniowym zużyciem boków | Najpierw rozważ TiN | Ugruntowana opcja twardej powierzchni do ogólnej kontroli zużycia | Sprawdź gruz, Skala, Dostęp, oraz podparcie podłoża |
| Stal nierdzewna z przetworem lub galaringiem | Rozważmy określony system DLC | Niższe tarcie może zmniejszyć transfer kleju | Wpływ, Przyczepność warstwy, a smarowanie nadal wymaga przeglądu |
| Blacha aluminiowa z osadem materiału | DLC często zasługuje na priorytetową ocenę | Zachowanie antyprzyklejającego może zmniejszyć uszkodzenia przetworników i powierzchni | Potwierdź dokładny typ DLC i przetestuj go w warunkach produkcyjnych |
| Blacha miedziana lub stopowa miedzi z oznaczeniami transferowymi | Rozważ DLC lub przetestuj oba | Zachowanie przy niskim tarciu może pomóc kontrolować przyczepność | Jakość powierzchni i interakcja smaru mogą wpływać na efekt |
| Blacha ocynkowana lub wcześniej pomalowana | Wybierz na podstawie obserwowanego zużycia i zachowania przenoszenia powierzchni | Powłoka blachowa może powodować powstawanie zanieczyszczeń, Transfer, lub obawy dotyczące uszkodzeń powierzchni | Nie zakładaj tej samej odpowiedzi dla każdej powłoki powlekanej |
| Twarda lub ścierna blacha z ograniczonym przebiciem | Rozważ TiN lub system DLC skupiony na użyciu | Ścieranie może mieć większe znaczenie niż tarcie | Porównaj przyczepność powłoki z trwałością krawędzi, nie tylko twardość |
| Tłoczenie na sucho z silnym tarciem ślizgowym | DLC może uzasadniać ocenę | Niskie tarcie może zmniejszyć opór na przyklejanie i zdzieranie | Suche warunki uderzenia mogą zwiększać naprężenia powłoki |
| Proces smarowania ze stabilnym zużyciem | TiN może zapewnić odpowiednią wartość | Smar może już kontrolować zużycie kleju | Sprawdź kompatybilność smarów i rzeczywiste okresy konserwacji |
| Mieszane zużycie ścierne, pickup, oraz odpryskiwania | Testuj oba | Żadna pojedyncza ogólna własność nie przewiduje wyniku | Ustalenie prześwitu, Przebieg trasy, oraz problemy z podłożem przed testami |
Sunshine wymienia TiN i DLC jako opcjonalne powłoki dla niestandardowych pinów do dziurkowania. To potwierdza, że obie opcje są istotne dla oferty z dziurkaczami, ale nie potwierdza, że jedna opcja jest poprawna dla każdego wymienionego materiału lub zastosowania.
Gdy kontrolowane badanie produkcji A/B jest bezpieczniejszą decyzją
Proces produkcyjny jest odpowiedni, gdy:
-
Wybicie pokazuje zarówno ścierne zużycie, jak i odbiór materiału.
-
Specyfikacja DLC jest niejasna lub różni się między dostawcami.
-
Przestoje lub odrzucone części generują wysokie koszty.
-
Element obrabiany ma nietypową powłokę lub obróbkę powierzchni.
-
Ryzyko uderzenia lub odwarstwienia jest niepewne.
-
Dane dotyczące tarcia dostawców były mierzone w różnych warunkach.
-
Operacja zostanie ustandaryzowana na linii produkcyjnej o dużej masie.
Uderzenia pokryte TiN i DLC powinny być porównywane pod tym samym drukiem, Element obrabiany, Dostęp, Smarowanie, oraz warunki inspekcji. Przydatne pomiary obejmują:
-
Uderzenia aż do określonego punktu uszkodzenia.
-
Osad materiału na flance.
-
Wzrost żarna.
-
Dryf wymiarowy.
-
Uszkodzenia powierzchni obrabianego elementu.
-
Częstotliwość czyszczenia.
-
Częstotliwość ponownego szlifowania.
-
Nieplanowane przerwy w prasie.
Kryteria niepowodzenia powinny być ustalone przed testami. Poza tym, Na wynik może wpłynąć subiektywna inspekcja lub niespójne decyzje dotyczące konserwacji.
Czego TiN i DLC nie mogą naprawić
Powłoka powierzchniowa nie jest w stanie zrekompensować nieodpowiedniego strukturalnego wybijania ani źle kontrolowanego układu matrycy.
Wczesne noszenie, pękanie, lub odlaminowanie może być spowodowane przez:
-
Nieprawidłowy prześwit od dziurkania do matrycy.
-
Niewyrównanie wybicia i matrycy.
-
Niewystarczająca twardość podłoża.
-
Niewystarczająca wytrzymałość podłoża.
-
Słaba obróbka cieplna.
-
Szorstkie ślady szlifowania.
-
Uszkodzona lub zbyt ostra krawędź.
-
Boczny ładunek.
-
Nadmierny wpływ.
-
Niewystarczające smarowanie.
-
Słaba przyczepność powłoki.
-
Nadmierne naprężenie resztkowe.
-
Nieodpowiednia grubość powłoki.
Jeśli podłoże się odkształca, powłoka musi podążać za tą deformacją. Twarda folia może wtedy pęknąć, Odłącz się, lub zawiodła na interfejsie. Badania nad narzędziami do tłoczenia powłokowego i cyklicznym wpływem pokazują, dlaczego przyczepność jest, Struktura warstw, Warunki podłoża, a powtarzające się obciążenia muszą być oceniane razem, a nie osobno.
Elementy prowadzące i system wyrównania wokół również wpływają na obciążenie dziurkakiem. The Przewodnik po komponentach matrycy Dostarcza szerszego kontekstu na temat tego, jak uderza, Piny, tulejki, oraz części prowadzące ze sobą oddziałują.
Powłoki nie powinny być traktowane jako rozwiązanie każdej awarii konstrukcyjnej. Za niedopasowanie, przeciążenie, Niewystarczająca wytrzymałość, oraz inne przyczyny związane ze złamaniami, patrz Pęknięcie dziurkownika w matrycach tłoczących.
Koszt TiN vs DLC: Porównaj więcej niż cena powłoki
TiN jest często traktowany jako tańszy, Znany punkt odniesienia. DLC zazwyczaj wiąże się z wyższymi kosztami początkowymi, ponieważ proces może obejmować specjalistyczną strukturę filmową, Warstwa międzywarstwa, Dodatkowe przygotowania, lub bardziej rygorystyczne zarządzanie procesem.
Nie istnieje wiarygodny uniwersalny wskaźnik cen. Zmiany kosztów z:
-
Rozmiar i geometria dziurkowca.
-
Ilość partii.
-
Przygotowanie powierzchni.
-
Wymagania dotyczące maskowania.
-
Grubość powłoki.
-
Typ DLC.
-
Projektowanie warstw międzywarstwowych.
-
Zdejmowanie starej powłoki.
-
Ponowne szlifowanie.
-
Wymagania inspekcyjne.
-
Transport między zakładami produkcyjnymi a powłokowymi.
Bardziej użytecznym porównaniem jest całkowity koszt narzędzi.
| Współczynnik kosztów | Dlaczego to ma znaczenie |
| Początkowy koszt powłoki | Określa natychmiastową różnicę zakupową |
| Przygotowanie powierzchni | Może być konieczne polerowanie lub wykończenie korekcyjne |
| Interwał eksploatacji | Dłuższa stabilna praca może zmniejszyć wymianę narzędzi |
| Częstotliwość czyszczenia | Odbiór materiału może wymagać wielokrotnego czyszczenia |
| Złom | Przetwornik, Wzrost żarna, lub uszkodzenia powierzchni mogą odrzucać części |
| Przestoj prasy | Produkcja przerw z usuwaniem narzędzi i wymianą |
| Ponowne szlifowanie | Przywraca geometrię, ale wpływa na powłokę i wymiary |
| Zdejmowanie i ponowne malowanie | Dodaje kroki procesu i może ograniczać, jak często można przywrócić dziurkacz |
| Inspekcja | Krytyczne wymiary mogą wymagać weryfikacji po powleknięciu lub ponownym powlekaniu |
Praktyczne porównanie jest:
Całkowita powłoka, Konserwacja, Czas wolny, oraz koszt złomowania ÷ akceptowalne uderzenia produkcyjne
DLC jest warte dodatkowego wydatku tylko wtedy, gdy zmniejsza się ilość zbierania, Konserwacja, złom, lub przestoj przewyższa dodatkowy koszt powłoki. TiN pozostaje lepszą wartością, gdy zapewnia stabilną kontrolę zużycia bez generowania strat produkcyjnych.
Co potwierdzić przed zamówieniem powlekanego sworzniczka do dziurkania
Przydatna rekomendacja powłoki wymaga czegoś więcej niż rysunku i słów "TiN" lub "DLC".
Poproś dostawcę o potwierdzenie:
-
Dokładne oznaczenie powłoki.
-
Podtyp DLC, jeśli ma zastosowanie.
-
Metoda osadzania.
-
Warstwa pośrednia lub wstępna obróbka.
-
Grubość i zmienność powłoki.
-
Temperatura przetwarzania.
-
Kompatybilne materiały podłoża i twardość.
-
Wymagane wykończenie powierzchni.
-
Nowoczesne przygotowanie.
-
Metoda testu tarcia i powierzchnia kontrowa.
-
Warunki testowe smarowane lub suche.
-
Metoda testowania twardości.
-
Informacje o testach przyczepności lub zarysowania.
-
Obszary wymagające maskowania.
-
Czy krytyczne wymiary są sprawdzane po zakończeniu powłoki.
-
Proces usuwania powłok.
-
Polityka ponownego szlifowania i ponownego malowania.
Dostarcz dostawcy:
-
Rysunek dziurkowany.
-
Tolerancje krytyczne.
-
Materiał dziurkowy i twardość.
-
Stop obrabianego elementu.
-
Grubość obrabianego elementu.
-
Powłoka powierzchniowa obrabianego przedmiotu.
-
Prześwit od dziurka do wydruku.
-
Prędkość prasy lub warunki skoku.
-
Szczegóły smarowania.
-
Obecna powłoka, jeśli w ogóle.
-
Zaobserwowany tryb awarii.
-
Obecny interwał eksploatacji.
-
Zdjęcia użycia flank, odpryskiwanie, lub odbioru materiału.
Sunshine podaje, że niestandardowe kołki do dziurkania można wykonać na podstawie rysunków, Próbki, lub specyfikacje techniczne. To Niestandardowy sworzeń dziurkowy listy stron SKH51, SKH9, DC53, Stal ASP, oraz węglik, wraz z TiN i DLC jako opcjonalnymi powłokami. Na stronie internetowej wymieniono również obróbkę CNC, EDM, Szlifowanie, oraz obróbkę cieplną tych części.
Te oferty wspierają dyskusję techniczną na temat niestandardowego powlekanego dziurkacza. Nie mają, samodzielnie, Ustalcie dokładny podtyp DLC, Proces powłokowania, Tolerancja po powleknięciu, lub specyficzną metodą testową dla powłoki. Te szczegóły powinny zostać potwierdzone w indywidualnej wycenie.
Przewodnik po ostatecznym wyborze
| Rozważ TiN jako pierwsze, gdy | Rozważmy określony system DLC, gdy | Testuj oba podczas |
| Głównym celem jest ogólna ochrona zużycia | Galling lub materiał do zbierania materiałów kontroluje żywotność narzędzia | Zużycie ścierne i adhezyjne występują razem |
| Ścierne zużycie boków jest ważniejsze niż przyklejanie się | Niskie tarcie jest priorytetem | Ryzyko uderzenia lub odwarstwienia jest niejasne |
| Koszt początkowej powłoki ma duże znaczenie | Aluminium, Miedź, Stal nierdzewna, lub powłoka powlekła powoduje problemy z przenoszeniem | Dane dostawcy wykorzystują różne warunki testowe |
| Aplikacja ma już stabilną historię TiN | Uszkodzenia powierzchni obrabianego przedmiotu są powiązane z podnośnikiem | Przestoj i złom są kosztowne |
| Smarowanie już kontroluje zużycie kleju | Dostawca wskazuje dokładny system DLC | Operacja o dużej skali wymaga dowodów produkcyjnych |
Właściwa decyzja nie brzmi "TiN ani DLC ogólnie." To wybór między dwoma zdefiniowanymi systemami powłok na określonym podłożu dziurkowym, w znanym stanie stemplowania.
Do przeglądu powłoki lub wyceny, Dostarcz rysunek dziurkowany, Materiał, Szczegóły elementów obrabianych, Warunki smarowania, Tryb awarii prądu, oraz historię służby przez Sunshine's Strona kontaktowa. Te informacje dają dostawcy silniejsze podstawy do dyskusji na temat TiN, DLC, lub kontrolowane badanie porównawcze.
Udostępnij:



Napisane przez Sunshine
W Sunshine, Jesteśmy profesjonalnym producentem i dostawcą komponentów do precyzyjnych form, oferując szeroką gamę produktów do tłoczenia i formowania wtryskowego. Naszym głównym celem są formy do dziurkania, Sworznie wyrzutowe i tuleje, oraz słupy i tuleje. Dzięki zaawansowanej obróbki CNC, Ścisła kontrola jakości, oraz silne możliwości produkcyjne, Zapewniamy niezawodność, Części o wysokiej precyzji, wraz ze standardowymi komponentami dostępnymi na stanie, zapewniającymi szybkie i efektywne globalne dostawy.
WIADOMOŚCI
UZYSKAJ USŁUGĘ
Z wysokiej jakości częściami dostosowanymi do każdego budżetu oraz przyjaznym personelem przeszkolonym, by Twoja wizyta była poinformowana i bezproblemowa.
