



Punch Pin Hardness Requirements Without Sacrificing Toughness
Wymagania dotyczące twardości sworzni dziurkankowych nie mogą być redukowane do jednej uniwersalnej wartości HRC. Wiele hartowanych wykrawkarzy do stali narzędziowej jest dostarczanych w zakresie HRC od górnych 50 do niskich 60, a 60–62 HRC pojawia się często w specyfikacjach komercyjnych. To nie znaczy, że każdy cios powinien być hartowany do 60–62 HRC.
Prawidłowa twardość robocza zależy od materiału dziurkarki, Materiał obrabianego, Grubość arkusza, Geometria dziurkarki, Obciążenie uderzeniowe, Prześwit i matryca, Przebieg trasy, oraz tryb oczekiwanej awarii. Celem jest zastosowanie wystarczającej twardości, by wytrzymała zużycie i odkształcenia plastyczne, jednocześnie zachowając wystarczającą wytrzymałość, aby zapobiec odpryskom i pęknięciom.
Twardość to tylko jedna część szerszego procesu wyboru matrycy. The Przewodnik po formach wybicia (wnioskowane) Typy pokryw, Materiały, Dostęp, Tolerancje, oraz szerzej ewaluacji dostawców. Ten przewodnik koncentruje się szczególnie na wyborze i weryfikacji twardości sworzniów dziurkankowych.
Jaką twardość powinien mieć sworzeń dziurkowy?
Dla wielu utwardzonych sworzni narzędziowych do stalowych sworzni, można napotkać specyfikację gdzieś od około 58 do 64 HRC. Odpowiedni zakres, jednak, Musi być powiązany z nazwanym rodzajem materiału oraz określonym zastosowaniem.
Przydatnym rozróżnieniem jest:
| Type of hardness value | What it means | How it should be used |
|---|---|---|
| Typical commercial range | A range commonly published for a product or punch material | Initial reference only |
| Material-datasheet recommendation | Zakres zalecany dla konkretnego stopnia, Warunki obróbki cieplnej, lub zastosowanie | Technical starting point |
| Application-specific requirement | The acceptable range stated on the drawing or purchase specification | Manufacturing and inspection requirement |
Opublikowany zakres dostawcy nie powinien automatycznie stać się wymogiem rysunku. Na przykład, SunshinePro's SKH51 punch pin listy stron 60–64 HRC, podczas gdy to SKH9 punch pin listy stron 58–64 HRC. Są to specyficzne dla produktu opublikowane zakresy, To nie jest dowód, że którykolwiek z tych zakresów nadaje się do każdego warunku tłoczenia.
Rysunek powinien zazwyczaj zawierać akceptowalny zakres, a nie niewyjaśnioną pojedynczą wartość. Określanie "62 HRC" bez tolerancji, Jakość materiałowa, Metoda testowania, lub kontekst aplikacji pozostawia zbyt wiele miejsca na nieporozumienia.
Why Maximum Hardness Can Shorten Punch Life
Twardość opisuje odporność na lokalne odkształcenia plastyczne. Mocniejsze uderzenie zazwyczaj rzadziej się wgnieca, grzyb, albo traci profil cięcia pod obciążeniem. Wyższa twardość może również zmniejszyć pewne formy zużycia.
Ta korzyść ma swoje ograniczenia.
Wraz ze wzrostem twardości pracy, materiał może stać się bardziej wrażliwy na nacięcia, ostre narożniki, Obrażenia od grindowania, Boczny ładunek, oraz wpływ. Dziurkacz może więc odporny na stopniowe zużycie, ale jest bardziej podatny na odpryski lub pęknięcia.
The University of Southampton’s engineering guidance on hardness podkreśla również, że twardość to tylko jeden z pomiarów mechanicznych. Nie może zastąpić uwzględnienia wytrzymałości i innych właściwości.
| Własność | What it helps the punch resist | What happens when it is inadequate |
| Twardość | Local indentation and plastic deformation | Grzyby, Odkształcenie krawędzi, Utrata profilu |
| Odporność na zużycie | Material loss from the edge or face | Zaokrąglenie krawędzi, Utrata wymiarowa, częste ostrzenie |
| Compressive strength | Permanent deformation under high contact stress | Crushing or plastic flow near the working end |
| Toughness and ductility | Crack initiation and propagation | Odpryskiwanie, Pękanie zmęczeniowe, nagłe złamanie |
Materiał dziurkowy wymaga więc równowagi właściwości, nie tylko najwyższy możliwy HRC. Uddeholm’s tooling guidance for advanced high-strength steel Wyjaśnia, że wysoka twardość pomaga zapobiegać odkształceniom plastycznym i silnemu zużyciu, a także zwiększa kruchość i wrażliwość na koncentrację naprężeń.
Twardość, Wytrzymałość, Odporność na zużycie, i utwardzalność to nie to samo
Te terminy są ze sobą powiązane, ale nie opisują tego samego zachowania:
- Twardość to odporność na lokalne odkształcenia plastyczne, zwykle zgłaszane dla utwardzonych sworzni dziurkowych w skali Rockwell C.
- Wytrzymałość to zdolność do odporności na pęknięcia i pochłaniania obciążeń mechanicznych bez pęknięć.
- Ductility wpływa na to, jak dobrze materiał może się lokalnie odkształcić przed pęknięciem.
- Odporność na zużycie opisuje odporność na utratę materiału. To zależy od twardości, Struktura węglika, Materiał obrabianego, tarcie, Smarowanie, oraz warunki powierzchniowe.
- Hardenability to zdolność stali do rozwijania twardości na przekroju podczas obróbki cieplnej. To nie jest ostateczna lektura HRC.
Dwa dziurkarki mogą mierzyć ten sam HRC i nadal działać inaczej dzięki rozkładowi węglika, Mikrostruktura, Jakość obróbki cieplnej, Naprężenie resztkowe, a wytrzymałość to coś innego.
Co określa prawidłowy zakres twardości roboczej?
Wiarygodne wymagania twardości sworznionego sworznionego zaczynają się od jakości materiału, a następnie uwzględniają rzeczywiste warunki cięcia.
Użyj następującej sekwencji:
- Potwierdź materiał dziurkarki oraz jego zweryfikowane okno obróbki cieplnej.
- Ocena materiału obrabianego, Siła, Grubość, oraz zachowanie zużycia.
- Średnica dziurka przeglądowa, Długość, Profil, Rogi, oraz odcinek niepodparty.
- Sprawdź obciążenie uderzeniowe, Szybkość prasy, oraz warunki produkcji.
- Weryfikacja prześwitu i wyrównania między dziurkaczem a matrycą.
- Zidentyfikuj dominujący tryb awarii, który należy kontrolować.
- Zdefiniuj zakres twardości, Metoda testowania, oraz wymagania dotyczące dokumentacji.
Start With the Material’s Validated Heat-Treatment Window
Każda rodzina stali narzędziowej ma inną równowagę odporności na zużycie, Wytrzymałość ściskająca, Stabilność wymiarowa, oraz odporność na pęknięcia.
A D2- lub stal typu SKD11 do obróbki na zimno może oferować silną odporność na ścieranie, ale nie należy traktować go mechanicznie identycznym ze stalą typu A2, Stal szybka, Stal odporna na wstrząsy, lub klasę metalurgii proszkowej na tym samym HRC.
Wybrana twardość musi pozostać w zakresie popartym przez dane techniczne dostawcy materiału oraz zamierzone warunki obróbki cieplnej. Wymuszanie stali do maksymalnej możliwej twardości może zmniejszyć margines bezpieczeństwa przed odpryskami, nie rozwiązując faktycznego mechanizmu zużycia.
Obróbka cieplna wpływa także na więcej niż tylko końcowy odczyt HRC. Austenitizacja, Hartowanie, a temperowanie ustanawia mikrostrukturę, Stan węglika, Naprężenie resztkowe, oraz wymiarową stabilność dziurka. Prawidłowy nominalny HRC nie jest w stanie zrekompensować słabej kontroli termicznej obróbki.
Adjust for Workpiece Material and Sheet Thickness
Element obrabiany zmienia zarówno obciążenie tnące, jak i dominujący mechanizm zużycia.
Mocno, Arkusze ścierne mogą przyspieszyć zużycie krawędzi. Mocniejsza lub grubsza blacha zazwyczaj zwiększa siłę tnącą i może zwiększać potrzebę wytrzymałości i wytrzymałości na ściskanie. Miękkie, ale klejące materiały mogą powodować uszkodzenia lub podsuwanie materiału, czego nie można skorygować przez podniesienie twardości rdzenia.
Zalecenia specyficzne dla klasy mogą się zmieniać wraz z grubością. Uddeholm’s Rigor technical data, dla stali typu A2 do obróbki na zimno, podaje następujące wskazówki dotyczące cięcia:
| Grubość obrabianego elementu | Recommended hardness for this specific grade |
| Up to 3 mm | 60–62 HRC |
| 3–6 mm | 56–60 HRC |
| 6–10 mm | 54–56 HRC |
Te wartości dotyczą tego materiału oraz warunków objętych wytycznymi producenta. Nie powinny być automatycznie przekazywane do SKH51, SKH9, D2, Węglik, lub inny materiał do dziurkania.
Ważna lekcja jest taka, że "najlepsza" twardość może maleć, gdy wymagania mechaniczne przesuwają się z odporności na ścieranie krawędzi do wytrzymałości.
Uwzględnij geometrię dziurkaczy, Clearance, oraz Trasa
Małe i smukłe dziurki są bardziej wrażliwe na zginanie i boczne obciążenie niż krótkie, silnie wspierane ciosy. Ostre narożniki wewnętrzne, wąskie odcinki, Notches, a nagłe zmiany profilu również koncentrują naprężenia.
W takich przypadkach, Zwiększenie twardości może zmniejszyć zdolność materiału do tolerowania skoncentrowanego obciążenia.
Równie ważne jest prześlep między formą dziurkanką a matrycą. Recenzowany przez naukowców study of punch hardness and die clearance Stwierdzono, że obie zmienne wpływają na zużycie narzędzi i jakość cięcia w testowanych warunkach. To nie daje uniwersalnego wzoru na twardość, ale potwierdza, że twardości nie można ocenić niezależnie od prześwitu.
Niewyrównanie może powodować nierównomierny kontakt i boczne obciążenie nawet wtedy, gdy specyfikacja twardości jest poprawna. Elementy zużytej prowadnicy, Słaba koncentryczność, lub wejście przesuniętego dziurka może powodować odpryski, które wyglądają na problem materialny. The Przewodnik po komponentach matrycy Wyjaśnia szerszy związek między komponentami prowadzącymi, Przebieg trasy, zużycie, i wydajność matrycy.
Select Hardness by the Failure Mode You Need to Prevent
Zaobserwowany tryb awarii może wskazywać, która niekwestia zasługuje na większą uwagę. Nie powinno to być dowodem na to, że sama twardość jest błędna.
| Obserwowany stan | Possible hardness-related explanation | Other causes to check | Likely corrective direction |
| Gradual edge rounding or face wear | Insufficient wear resistance for the application | Ścierny element obrabiany, Słaby prześwit, Nieodpowiednia struktura węglika, Chropowata powierzchnia | Ocena materiałów do powtórki, Dostęp, Obróbka cieplna, oraz obróbkę powierzchni |
| Mushrooming or plastic deformation | Hardness or compressive strength may be too low | Excessive load, słaba część, zła ocena | Obciążenie przeglądowe, Materiał, Geometria, oraz twardość pracy |
| Edge chipping | Hardness may be too high for the available toughness | Ostre narożniki, Niedopasowanie, Słaby prześwit, Obrażenia od grindowania, Wpływ | Poprawa geometrii i wyrównania; Przegląd wytrzymałość i HRC |
| Fatigue cracking or sudden fracture | Insufficient fracture resistance or excessive notch sensitivity | Boczny ładunek, Powtarzające się uderzenia, Wady obróbki cieplnej, Uszkodzenia powierzchni | Investigate the complete loading and manufacturing history |
| Galling or material pickup | Higher HRC may not address the main mechanism | Klej roboczy, słabe smarowanie, wysokie tarcie, Nieodpowiednia powłoka | Przegląd smaru, Wykończenie powierzchni, Podłoże, oraz powłoka |
Zużyty cios nie jest automatycznie zbyt miękki. Cios z odciętym ciosem nie jest automatycznie zbyt mocny.
Przed zmianą wymagań HRC, Określić, czy problem to zużycie ścierne, Zużycie kleju, Odkształcenie plastyczne, Złamanie uderzeniowe, Pękanie zmęczeniowe, lub niewyrównanie. Szersze przyczyny mechaniczne są omówione w Pęknięcie dziurkownika w matrycach tłoczących.
Core Hardness and Surface Hardness Serve Different Purposes
Twardość rdzenia opisuje stan podłoża dziurkarza. Wpływa na nośność, Odporność na odkształcenia, oraz zachowanie pękania.
Obróbki powierzchni służą innej funkcji.
Nitrowanie może tworzyć twardą warstwę powierzchniową na rdzeniu poddanym ciepłemu. Powłoki PVD lub CVD mogą modyfikować tarcie, Przyczepność, oraz zachowanie zużyte przez powierzchnię. Dziurpak powłokowany może więc mieć:
- Jeden wymóg twardości rdzenia.
- Oddzielna specyfikacja obróbki powierzchni.
- Różne właściwości powierzchniowe i podłoża.
| Wymagania | Główna funkcja |
| Core hardness | Supports the punch under load and contributes to deformation and fracture resistance |
| Nitrided layer | Improves surface hardness and wear behavior over a controlled depth |
| PVD or CVD coating | Zmienia tarcie, Przyczepność, oraz warunki zużycia powierzchniowego |
Twarda powłoka nie jest w stanie skorygować złego ustawienia, Niewystarczające wsparcie podłoża, Ostre stężenia naprężeń, lub nieodpowiedniej jakości materiału. Wydajność powłoki zależy również od stanu podłoża i przygotowania powierzchni.
Uddeholm’s Vanadis 4 Extra technical data omawia nitrację oraz obróbkę PVD/CVD w odniesieniu do prawidłowo podświetlonego cieplnie ze stali narzędziowej.
Na rysunku, określić osobne wymagania dotyczące podgrzewania rdzenia i obróbki powierzchni. Nie używaj jednej liczby twardości do opisu obu.
How to Specify Punch-Pin Hardness on a Drawing or RFQ
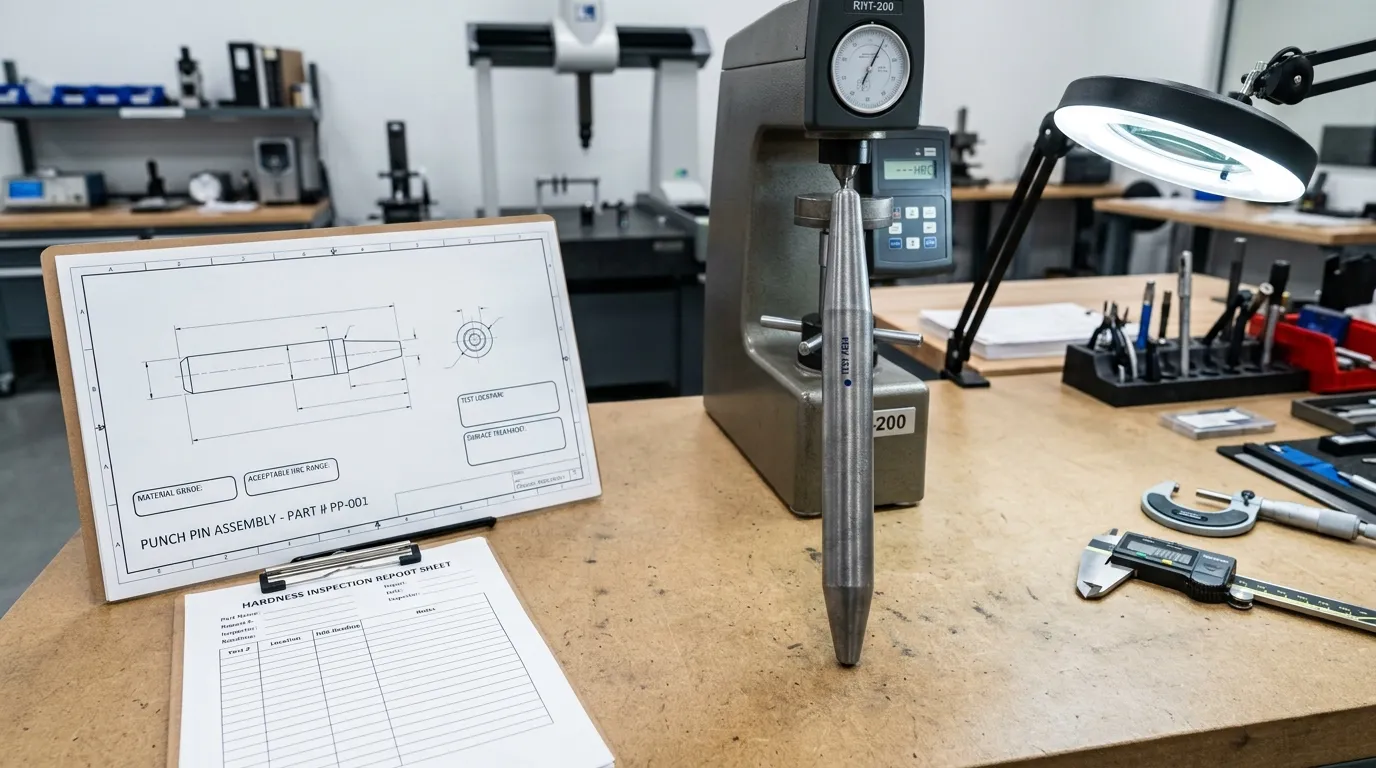
Przydatna uwaga o twardości wymaga wystarczających informacji do produkcji i inspekcji. "Wysoka twardość" lub "maksymalna twardość" nie jest wystarczającym wymogiem.
Zawiera:
- Jakość materiałowa
Podaj dokładny gatunek stali lub dozwolony odpowiednik. - Final heat-treated condition
Upewnij się, że twardość pojawia się po wymaganej obróbce cieplnej. - Dopuszczalny zakres twardości
Używaj kontrolowanego zakresu wspieranego przez materiał i zastosowanie. - Skala twardości
Wyraźnie podaj HRC lub inną odpowiednią skalę. - Test method
Odwołaj się do uznanej metody, gdy wymagana jest weryfikacja kontraktowa. - Test location
Zidentyfikuj obszar pomiarowy, jeśli to jest praktyczne i technicznie odpowiednie. - Sampling requirement
Określ, czy odczyty są wymagane dla każdej części, na partię, lub zgodnie z uzgodnionym planem inspekcji. - Obróbka powierzchni
Powłoka lista, nitridowanie, lub inne zabiegi niezależnie od twardości rdzenia. - Informacje o zastosowaniu
Nadaj obrabiany materiał, Grubość, Geometria dziurkarki, Dostęp, prędkość, oraz oczekiwane obciążenie. - Required documentation
Określ, czy certyfikat materiału, Rekord obróbki cieplnej, lub raport z inspekcji twardości.
Zdefiniuj zasięg, Skala, Metoda, oraz miejsce testów
ASTM E18-25 określa wymagania dotyczące testów twardości Rockwella materiałów metalicznych. Ostrzega również, że wynik twardości odzwierciedla warunki materiałowe w miejscu testu i może nie odzwierciedlać całej części.
ISO 6508-1:2023 obejmuje regularne i powierzchowne testy twardości Rockwella dla materiałów metalicznych.
Specyfikacja rysunku lub zakupu powinna więc unikać niejednoznacznych notatek, takich jak:
- "Twardość: 62.”
- “Maximum hardness.”
- “Very hard.”
- “Same hardness as standard punch.”
Jaśniejsza struktura specyfikacji to:
Jakość materiałowa – końcowy stan obróbki cieplnej, akceptowalny zakres testów HRC, metoda testu, uzgodniona lokalizacja testu, wymagana dokumentacja inspekcyjna.
Rzeczywisty zakres musi pochodzić z wybranego materiału, Geometria, oraz zastosowanie. Nie powinno się tego kopiować z ogólnego przykładu.
Małe średnice, Powierzchnie zakrzywione, cienkie przekroje, a powierzchniowo obtraktowane obszary mogą wymagać przeglądu metody testu i lokalizacji. Standardowe wgłębienie Rockwella może nie być odpowiednie w każdej pozycji.
Request the Documents Needed to Verify the Final Condition
W zależności od kolejności i krytyczności, Kupujący może o to poprosić:
- Certyfikat materiału lub weryfikacja stopni.
- Rekord obróbki cieplnej.
- Raport z inspekcji twardości.
- Zgłaszane odczyty i skala twardości.
- Metoda testu i lokalizacja pomiaru.
- Identyfikacja partii produkcyjnej.
- Dokumentacja oddzielnych powłok lub nitracji.
Te zapisy potwierdzają tożsamość materiału i zmierzony stan. Nie gwarantują one stałej liczby cykli tłoczenia, ponieważ żywotność narzędzia zależy również od geometrii, Dostęp, Przebieg trasy, Smarowanie, Zmienność elementów obrabianych, oraz obciążenie operacyjne.
SunshinePro’s Published SKH51 and SKH9 Hardness Ranges
SunshinePro publikuje różne zakresy twardości dla dwóch produktów HSS z pinami dziurkanowymi:
| Product | Published material | Published hardness | Listed processing |
| SKH51 punch pin | JIS SKH51 / HSS | 60–64 HRC | Obróbka cieplna próżniowa, Obróbka CNC, precyzyjne szlifowanie |
| SKH9 punch pin | JIS SKH9 / HSS | 58–64 HRC | Obróbka cieplna próżniowa, Obróbka CNC i szlifowanie |
Strony opisują także niestandardowe wymiary oraz opcjonalne zabiegi powierzchniowe.
Wartości te powinny być traktowane jako opublikowane specyfikacje produktów SunshinePro. Nie są to uniwersalne zalecenia dla wszystkich zastosowań SKH51 lub SKH9, i nie zastępują one przeglądu obrabianego elementu, Grubość arkusza, Kształt dziurkowy, Dostęp, Przebieg trasy, oraz ryzyko awarii.
Przed zmianą HRC, Sprawdź resztę systemu dziurkowania
Poprawnie utwardzone wybijanie może również zawieść się wcześniej, jeśli inny element systemu jest nieprawidłowy.
Przed zwiększeniem lub zmniejszeniem twardości, Sprawdzone:
- Prześwit między formą dziurkanką a matrycą.
- Wyrównanie dziurkaczy i matrycy.
- Stan słupka prowadzącego i tulejki.
- Boczne ładowanie lub wejście poza środkiem.
- Długość wybicia bez podparcia.
- Ostre narożniki i wąskie przekroje.
- Różnorodność materiału obrabianego.
- Smarowanie i przechwyt materiału.
- Uszkodzenia powierzchni spowodowane szlifowaniem lub EDM.
- Zniekształcenia termiczne.
- Czy zaobserwowana awaria to zużycie, deformacja, odpryskiwanie, irytujące, lub zmęczenie.
Korygowanie ustawienia lub geometrii może rozwiązać problem pęknięć bez zmiany twardości. Zmiana powłoki lub smarowania może skuteczniej rozwiązać problem żarzenia niż podniesienie HRC rdzenia.
Information to Provide for a Punch-Hardness Review
Dostawca nie może wydać wiarygodnej rekomendacji twardości wyłącznie na podstawie średnicy wybiwarki.
Dostarczaj:
- Rysowanie dziurkowanym i wymiary krytyczne.
- Preferowane materiały lub zatwierdzone alternatywy.
- Materiał i stan obrabianego przedmiotu.
- Grubość arkusza.
- Długość dziurka, Średnica, oraz profil.
- Prześwit między formą dziurkanką a matrycą.
- Prędkość prasy i obciążenie robocze.
- Obecne zużycie lub wzorzec awarii.
- Wymagany zakres twardości rdzenia.
- Wymagania dotyczące powłoki lub nitracji.
- Oczekiwania dotyczące inspekcji i dokumentacji.
SunshinePro podaje, że dostarcza standardowe komponenty do form oraz przetwarza niestandardowe części na podstawie rysunków klientów. Do oceny specyficznej dla aplikacji, przesyłaj odpowiednie rysunki i szczegóły eksploatacji przez Strona kontaktowa. Wymagany zakres HRC powinien być następnie oceniony jako część pełnego materiału, Geometria, Załadunek, oraz specyfikacja obróbki powierzchniowej.
Najczęściej zadawane pytania
Czy uderzenie i umieranie powinno mieć taką samą twardość?
Niekoniecznie. Dziurkanka i matryca mają różne geometrie, Warunki obciążenia, Wsparcie, Wzory zużycia, oraz ryzyko awarii. Każdy komponent powinien być określony zgodnie z materiałem i funkcją, a nie automatycznie dopasowany do tego samego HRC.
Czy sworzeń do dziurkowania może być zbyt twardy?
Tak. Nadmierna twardość robocza może zmniejszyć margines przeciwdziałania odpryskom, pękanie, oraz awaria czuła na wycięcia. Ryzyko jest większe przy cienkich ciosach, ostre narożniki, Obciążenie uderzeniowe, Słabe ustawienie, lub niewystarczająca odległość.
Czy wyższy HRC gwarantuje dłuższą żywotność uderzenia??
Nie. HRC mierzy twardość wgnieceń w miejscu testu. Nie mierzy wytrzymałości, Przyczepność powłoki, Przebieg trasy, Dostęp, Integralność powierzchni, lub mechanizm zużycia. Mocniejszy cios może zużywać się wolniej w jednym układzie i pęknąć wcześniej w innym.
Ile pomiarów twardości powinno być wykonanych?
Nie istnieje uniwersalna liczba próbkowania dla każdego rozmiaru i kolejności dziurka.. Plan inspekcji powinien uwzględniać geometrię części, Ilość produkcji, Krytyczność zastosowania, Dostępność testów, oraz umowę kupująco-dostawczą. Rysunek lub specyfikacja zakupu powinna określać oczekiwaną metodę próbkowania i raportowania.
Udostępnij:



Napisane przez Sunshine
W Sunshine, Jesteśmy profesjonalnym producentem i dostawcą komponentów do precyzyjnych form, oferując szeroką gamę produktów do tłoczenia i formowania wtryskowego. Naszym głównym celem są formy do dziurkania, Sworznie wyrzutowe i tuleje, oraz słupy i tuleje. Dzięki zaawansowanej obróbki CNC, Ścisła kontrola jakości, oraz silne możliwości produkcyjne, Zapewniamy niezawodność, Części o wysokiej precyzji, wraz ze standardowymi komponentami dostępnymi na stanie, zapewniającymi szybkie i efektywne globalne dostawy.
WIADOMOŚCI
UZYSKAJ USŁUGĘ
Z wysokiej jakości częściami dostosowanymi do każdego budżetu oraz przyjaznym personelem przeszkolonym, by Twoja wizyta była poinformowana i bezproblemowa.
