



Rozwiązania narzędziowe do nakładania tabletów: To, Head Flats, oraz Dwell
Rozwiązania do zamykania tabletów mogą pomóc, gdy oddzielenie korony wiąże się z niewystarczającym czasem konsolidacji, uwięzione powietrze, Zużyte matryce, Nadmierne tarcie ściany matrycowej, lub naprężenie wyrzutowe. Nie naprawią każdego problemu z limitowaniem. Słabe wiązanie w formacji, Niewłaściwe smarowanie, Zmienność wilgotności, Nadmierne grzywny, lub nieodpowiednie ustawienia kompresji mogą powodować ten sam widoczny defekt.
Dziurkacze i matryce są częścią szerszego systemu Rodzaje narzędzi do prasy do tabletów, Jednak ten przewodnik skupia się wyłącznie na decyzjach dotyczących narzędzi związanych z limitowaniem. Celem jest udowodnienie prawdopodobnego mechanizmu awarii przed wymianą matrycy, Proste wysuwanie głowicy do wybijania, lub regulacja cyklu kompresji.
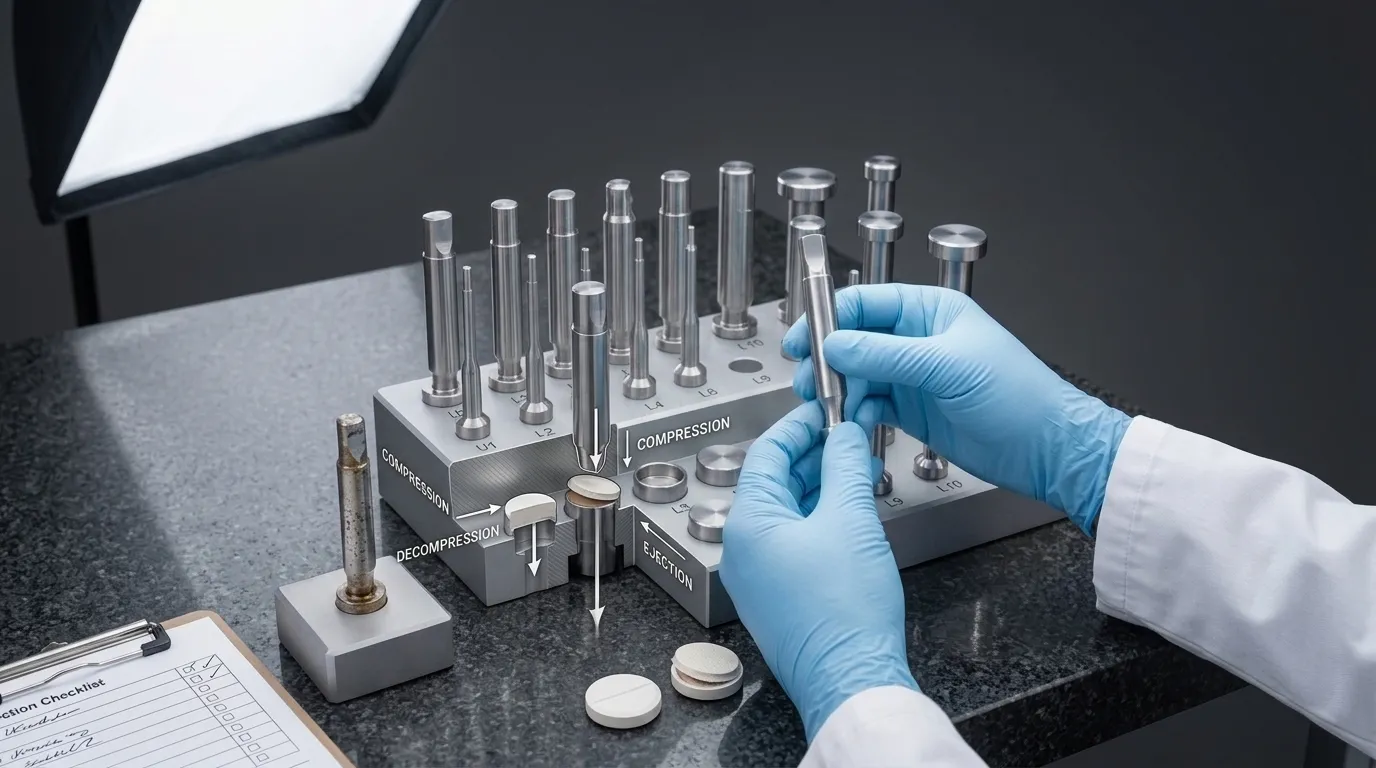
Potwierdź wadę przed wymianą narzędzi
Nakładanie się następuje, gdy górna lub dolna korona oddziela się poziomo od głównego korpusu tabliczki. Rozdzielenie może stać się widoczne podczas dekompresji, Wyrzucenie, Odkurzanie, Prowadzenie, Opakowanie, lub testy mechaniczne.
Najpierw należy ją odróżnić od innych wad, które wymagają różnych działań naprawczych.
| Zaobserwowana wada | Typowy wygląd | Wstępne śledztwo |
|---|---|---|
| Okapowanie | Górna lub dolna korona oddziela się od korpusu tablicy | Konsolidacja, uwięzione powietrze, Dekompresja, Geometria dziurkarki, Stan, oraz wyrzucenie |
| Laminacja | Tablica rozdziela się na dwie lub więcej poziomych warstw | Uwięzienie powietrzne, Właściwości formułowania, Profil kompresji, oraz elastyczne odnowienie |
| Odpryskiwanie | Małe kawałki odłamują się od krawędzi tabletu | Geometria kubka lub lądu, Prowadzenie, Uszkodzenia narzędzi, Granulacja, oraz wytrzymałość tabletek |
| Pękanie | Widoczne pęknięcia powstają bez całkowitego oddzielenia korony | Rozkład naprężeń, głębokie kubki, Elastyczność formułowania, oraz warunki kompresji |
| Strój | Materiał przylega do powierzchni dziurkacza i jest usuwany z powierzchni tabletu | Stan punch-face, Przyczepność do formułowania, Wilgoć, tłoczenie, oraz smarowanie |
Dokumentuj dokładnie, kiedy i gdzie pojawia się wada. Zapisz, czy to wpływa:
- Górna korona, Dolna korona, albo obu;
- Każda stacja narzędziowa lub tylko wybrane stanowiska;
- produkcja o niskich i wysokich prędkościach równomiernie;
- tabletki bezpośrednio po kompresji lub dopiero po obsłudze;
- pełna partia lub okresy produkcji przerywanej.
Defekt skoncentrowany na jednej lub dwóch stanowiskach narzędziowych częściej wiąże się z lokalnym stanem wykrawania lub matrycy niż z defektem występującym równomiernie na całej wieży. Jednolite okapowanie na wszystkich stacjach może nadal wymagać projektowania narzędzi, jednak zmienne formułowania i procesu wymagają równej uwagi.
Zdecyduj, czy przyczyną jest formułowanie, Proces, Prasa, lub narzędziownictwo
"Niewłaściwe narzędzia" to nie jest pełna diagnoza. Przed zamówieniem zmodyfikowanych dziurkaczy lub matryc, oddzielnie cztery możliwe grupy źródłowe.
Dowody związane z formułowaniem może obejmować słabą nadowalność do tabletowania, Słaba wydajność bindera, Nadmierna elastyczność, Nieregularna wilgotność, Nieodpowiedni rozkład rozmiarów cząstek, Wysoka zawartość drobnych, lub nadmierne smarowanie. Formuła, która nie potrafi wytworzyć odpowiednich wiązań międzycząstek, może nadal ograniczać się nawet po zwiększaniu czasu pobytu.
Dowody związane z procesem może obejmować nieskuteczne prekompresowanie, profil szybkiego obciążenia, Nieodpowiednie warunki sprężania głównego, niespójne wypełnianie kostki, lub zmiana zachowania podawania. Samo zwiększenie siły ściskania może pogorszyć zakrycie, jeśli formuła doświadcza nadmiernego elastycznego odzysku po rozciążeniu.
Dowody związane z prasą może pojawić się podczas skalowania. Formuła może działać pomyślnie na prasie wywoływaniowej, ale zawiść na produkcyjnej prasie rotacyjnej z powodu prędkości wybicia, Geometria wieży, Geometria rolki ściskającej, i dostępne dwell różnią się.
Dowody związane z narzędziami obejmuje zużycie wytłuczenia., Punktacja, nieprawidłowe przechrycenje, Uszkodzone cechy dziurkarki, Lokalne zanieczyszczenie, Wyjątkowo wysoka odporność na wyrzuty, lub defekt ograniczony do konkretnych stacji.
Śledztwo powinno zadać proste pytanie: Co się zmieniło, gdy zmieniła się okapka? Jeśli defekt jest zgodny z partią formułowania, To może nie być problem z narzędziami. Jeśli podąża za pojedynczą kostką wokół wieżyczki, Narzędzia stają się silniejszym podejrzanym.
Dowody na to, że problem może być związany z narzędziami
Badanie narzędzi jest uzasadnione, gdy występuje jeden lub więcej z tych warunków:
- Kapowanie następuje wielokrotnie na tej samej stacji.
- Dotknięte matryce pokazują punktację, Chropowatość, Złoża, Korozja, lub widoczny pierścień zużyty.
- Pomiary końcówek dziurkowanych lub cylindrów rdzeniowych różnią się między stacjami dobrymi a wadliwymi.
- Tabliczka wykazuje wyraźne ślady lub uszkodzenia na pasie brzucha podczas wyrzucania.
- Opór wyrzutowy wzrasta wraz z postępem trwania.
- Kontrolowane zmniejszenie prędkości wieży poprawia wadę bez innych zmian.
- Zwiększenie dostępnego dwellingu poprawia wytrzymałość tabletki lub zmniejsza rozdzielenie korony.
- Wymiana na sprawdzony dziurkacz lub matrycę usuwa specyficzną dla stacji wadę.
Te obserwacje nie dowodzą ostatecznego rozwiązania, ale zawężają dochodzenie na tyle, by uzasadnić inspekcję wymiarową lub próbę kontrolowanego narzędzi.
Jak flaty z głowicą punch wpływają na czas zatrzymania
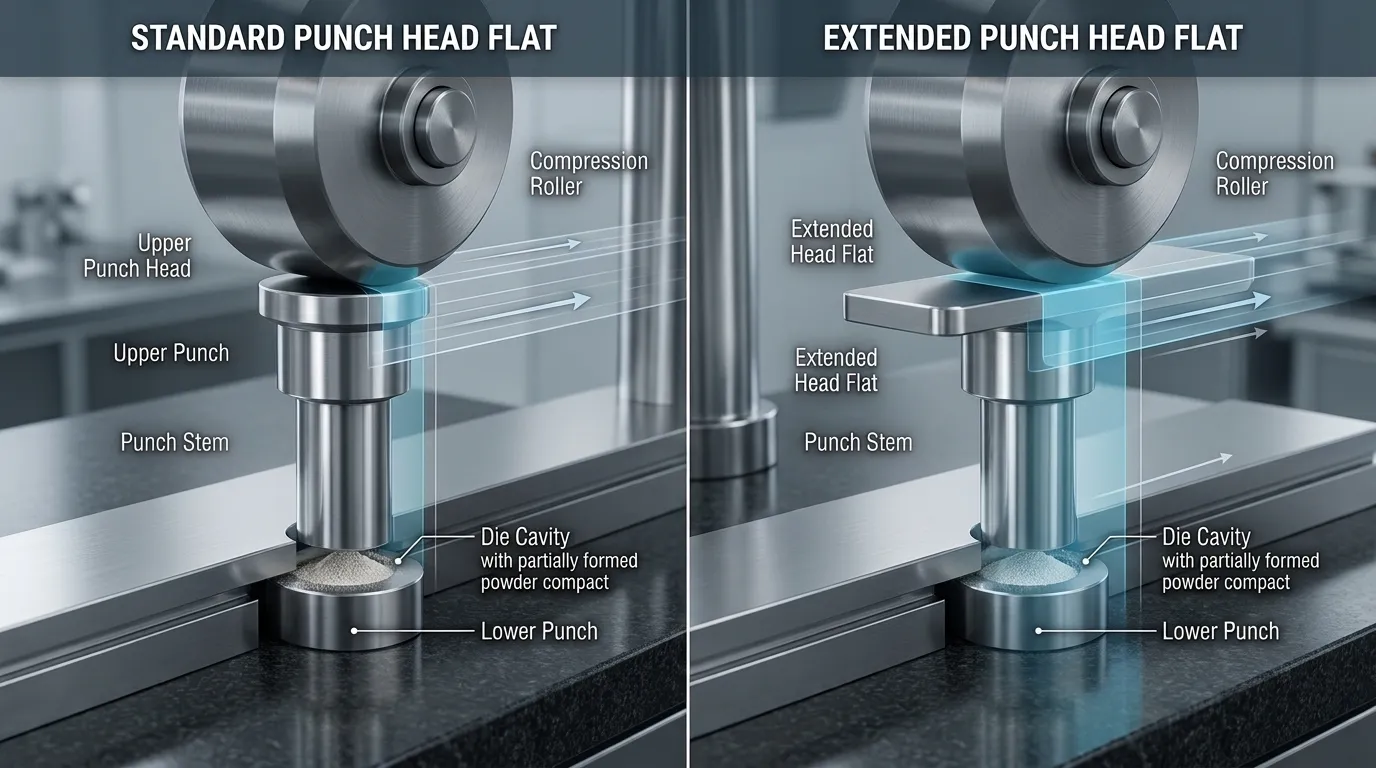
Głowica wykrawacza styka się z rolkiem kompresyjnym, gdy narzędzia przechodzą przez strefę kompresji. Płaski obszar głowicy wpływa na okres, w którym cios pozostaje na lub blisko maksymalnej penetracji.
Ten okres jest powszechnie określany jako czas zatrzymania. Daje to złożu proszku dodatkowy czas na przearanżowanie cząstek, deformacja, Fragmentacja, oraz tworzenie wiązań pod ciśnieniem.
Czas zatrzymywania nie jest określany wyłącznie przez obroty wieżyczki na minutę. Jest pod wpływem:
- Profil głowicy dziurkaczowej;
- Wymiary płaska głowy;
- Prędkość wieży;
- Średnica koła pitch;
- Geometria rolki ściskającej;
- Prędkość uderzenia przez strefę kompresji.
Dwie prasy pracujące z tą samą prędkością wieżyczki mogą więc wystawić formułę na różne szybkości obciążenia i warunki zatrzymania.
Formuła o silnej wrażliwości na szybkość odkształcenia może tworzyć akceptowalne tabletki przy wolnym sprężaniu, ale traci wytrzymałość na rozciąganie wraz ze wzrostem prędkości wybijania. W takim przypadku, dłuższa płaska głowica może wydłużyć etap cyklu o wysokiej kompresji i zapewnić dłuższy czas konsolidacji.
Recenzowane badanie naukowe dotyczące Konstrukcja głowicy dziurkaczowej i jakość tabletki metforminy Stwierdził, że zmiana projektu głowicy wpływa na dwell oraz wynikające z tego właściwości fizyczne tablic w badanych warunkach. Efekt ten wspiera mechanizm, ale nie ustanawia jednego idealnego rozmiaru głowicy dla każdej formuły lub prasy.
Proste wydłużenie głowy może pomóc
Wydłużona płaska głowa zasługuje na ocenę, gdy:
- Ograniczenie pojawia się lub pogarsza wraz ze wzrostem prędkości wieżyczki;
- Formuła ta lepiej sprawdza się przy wolniejszych szybkościach sprężania;
- Wytrzymałość tabletu spada przy przejściu z prasy wywoływanej na szybszą prasę obrotową;
- kontrolowane próby z niższą prędkością poprawiają wadę;
- Inspekcja matrycy nie ujawnia bardziej bezpośredniej przyczyny mechanicznej;
- Formuła wykazała wrażliwość na odkształcenie.
Zmodyfikowana głowica musi nadal być kompatybilna z prasą, Rolki, Wieża, Przewodniki, oraz standard narzędzi. Powiększenie powierzchni nie polega jedynie na dodaniu większej ilości materiału. Profil musi przejść przez cały cykl maszyny bez zakłóceń czy nadmiernego obciążenia mechanicznego.
Należy również wziąć pod uwagę konsekwencje produkcyjne. Zmniejszenie prędkości wieżyczki może udowodnić, że dodatkowy czas przebywania pomaga, ale może nie być akceptowalnym rozwiązaniem trwałym, ponieważ wydajność spada. Kompatybilna konstrukcja z wydłużoną głowicą i płaską może zachować większą wydajność, ale dopiero po potwierdzeniu ograniczeń mechanizmu i maszyny.
Dłuższe zatrzymanie prawdopodobnie nie rozwiąże problemu ograniczania
Dłuższy czas trwania to słabe rozwiązanie, gdy:
- Formuła ma słabe wiązanie wrodzone;
- Segregator, Wilgoć, Granulacja, lub warunki smaru są poza odpowiednim zakresem;
- Usterka nie zmienia się podczas kontrolowanych prób prędkości;
- Stemple mają poważne zużycie lub zarysowania;
- tabletki ulegają uszkodzeniu głównie podczas wyrzucenia;
- Nadmierna elastyczność regeneracji pozostaje po zmianach zabrzeżenia;
- Zwiększenie czasu konsolidacji poprawia twardość, ale zwiększa kruchość, Rozwiązanie, lub inne problemy jakościowe.
Nie istnieje uniwersalny idealny czas przebywania. Istotną miarą jest, czy kontrolowana zmiana zamieszkania przynosi powtarzalną poprawę, podczas gdy inne zmienne pozostają stabilne.
Sprawdź matryce, Clearance, oraz stan średnicy
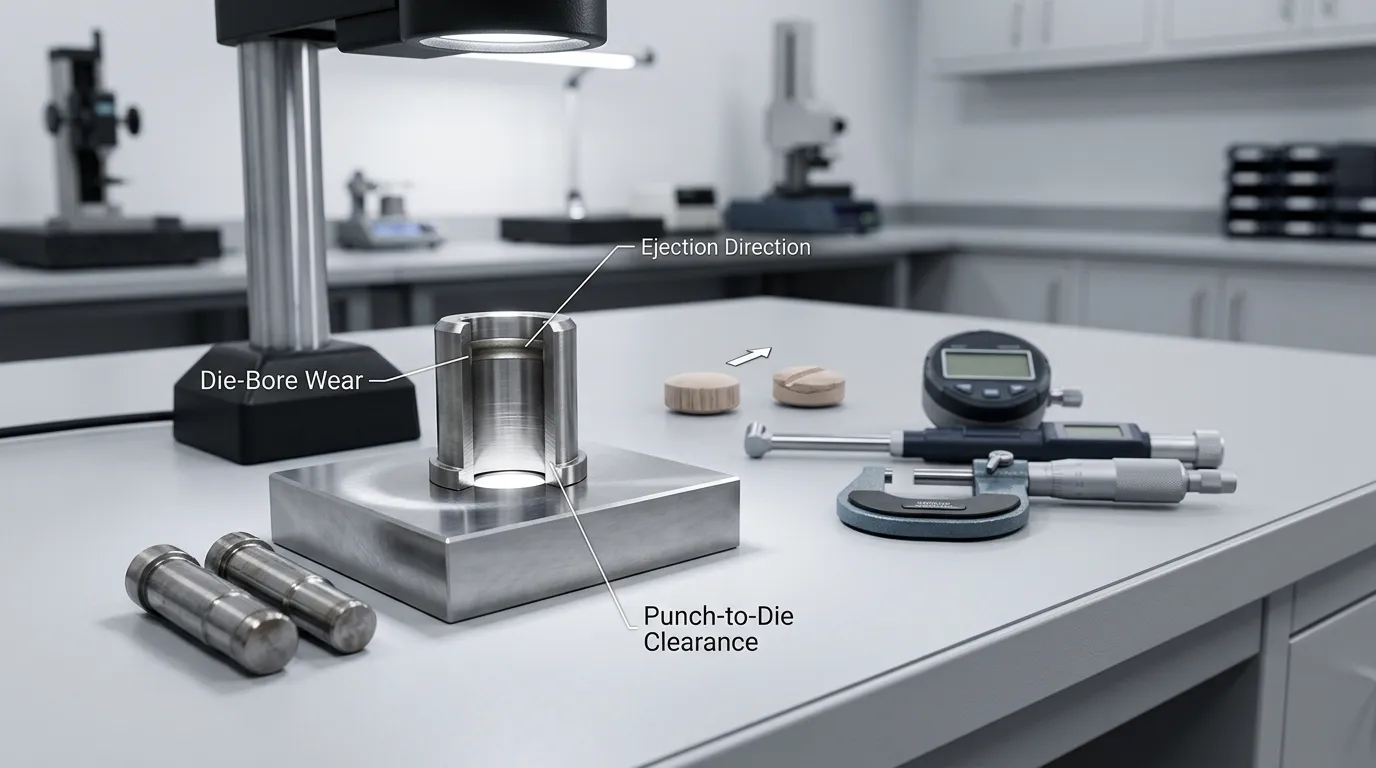
Forma kontroluje warstwę proszku podczas napełniania, Kompresja, Dekompresja, oraz wyrzucenie. Stan średnicy może wpływać na tarcie, Naprężenie resztkowe, Mechanizm tabletów, oraz uszkodzenia powierzchni.
Wyczyść matrycę przed inspekcją. Osady mogą ukrywać zużycie lub tworzyć fałszywe wrażenie uszkodzenia otworów. Następnie zbadaj i zmierz następujące:
- Powierzchnia otworu: Szukaj punktów, Chropowatość, Korozja, Materiał przyklejony, oraz różnice w polerowaniu.
- Obszar ścierania: Sprawdź lokalizowane powiększenie tam, gdzie maksymalna kompresja występuje wielokrotnie.
- Profil cylindra: Porównaj pomiary na kilku wysokościach, zamiast polegać na jednym odczytie średnicy.
- Prześwit od końcówki do wydruku: Porównaj dobre i problematyczne stacje z zatwierdzonym rysunkiem narzędzi.
- Stan typu punch-tip: Sprawdź krawędzie, Puchary, Ziemie, oraz obszary odciążenia na wypadek zużycia lub uszkodzeń.
- Układ stacji: Określ, czy defekty następują po konkretnej matrycy, Punch, lub pozycja wieżyczki.
- Ślady wyrzucenia: Sprawdź opaski na brzuchu tabletu pod kątem zadrapań, ślady przeciągania, lub uszkodzenia lokalizowane.
Pierścień zużycia może zwiększać opór, gdy tabletka przechodzi z powiększonej strefy kompresyjnej do węższej części otworu. Chropowato i zarysowania mogą również zwiększać tarcie ściany matrycy. Oba te warunki mogą zwiększyć stres wyrzutowy i odsłonić tabletkę, która już ma słabe wewnętrzne wiązanie.
Nie ma uniwersalnego limitu zużycia ani przejazdu obowiązującego dla każdego rozmiaru tabletki, Standard narzędzi, Formułowanie, i prasa. Akceptacja powinna opierać się na zatwierdzonych rysunkach, Metody inspekcji, Historyczne osiągnięcia, oraz przegląd inżynieryjny specyficzny dla zastosowania.
SunshinePro's Strona narzędzi do drukarni do tabletów stwierdza, że dziurki i matryce do tabletów można przetwarzać na podstawie rysunków lub próbek. Jej deklarowana dokładność tolerancji powinna być traktowana jako ogólne twierdzenie na stronie produktu, Nie jako automatyczna gwarancja dla każdej funkcji każdego zamówienia narzędzi.
Proste matryce kontra matryce stożkowe
Prosta matryca zachowuje określony profil średnicy w sekcji roboczej. Zwężający się matrycą zawiera celowo zmieniającą się średnicę w określonym obszarze.
| Opcja | Potencjalny powód do oceny | Potrzebne dowody | Główne ograniczenie |
| Prosta kostka | Standardowe warunki kompresji i wyrzutu | Stabilna kompresja, Akceptowalne tarcie, oraz brak problemu z uwalnianiem powietrza powiązanego z geometrią | Nie rozwiązuje wszystkich mechanizmów uwięzienia powietrza lub wyrzutu |
| Zwężająca się matryca | Specyficzne wsparcie dla uwalniania powietrza, Dekompresja, lub wyrzucenie | Powtarzalne dowody łączące zakapowanie z jednym z tych mechanizmów | Kierunek stożenia, Ilość, Długość, i lokalizacja nie są uniwersalne |
| Forma wymienna z korekcyjnym cylindrem | Istniejąca matryca jest zużyta, Zdobyte, lub nieodpowiedni wymiarowo | Pomiary średnicy cylindrów, Układ stacji, oraz dowody wyrzucenia | Wymiana nie naprawi awarii formułowania |
Nie powinno się wybierać matrycy stożkowej tylko dlatego, że istnieje okapowanie. Najpierw należy zidentyfikować zamierzony mechanizm. Stożek mający wpływać na uwalnianie powietrza to inna decyzja inżynieryjna niż stożek mający na celu zmianę zachowania przy uwalnianiu lub wyrzucaniu tabletki.
Strona SunshinePro nie potwierdza konkretnie możliwości zwężania się płytek do tabletu. Każdy taki wymóg wymagałby pisemnego potwierdzenia wykonalności na podstawie dokładnego rysunku i wniosku.
Uwzględnij uwięzione powietrze, Przedkompresja, oraz dekompresja
Proszek zawiera powietrze w przestrzeniach między cząstkami. Gdy dziurkacze wchodzą do matrycy i zmniejszają objętość warstwy prochu, że powietrze musi uciekać lub zostać przekierowane.
Jeśli kompresja następuje zbyt szybko, Ciśnienie wewnętrzne powietrza może wzrosnąć, zanim nastąpi wystarczające odpowietrzenie i konsolidacja. Research on Rozwój ciśnienia powietrza w warstwie sprężonego prochu łączy to ciśnienie wewnętrzne z defektami, w tym pękaniem, bulgotanie, oraz zakapowanie.
Przedkompresja może pomóc, stosując wcześniejszą, Zdarzenie niższej kompresji przed kompresją główną. Jego celem może być:
- usuwanie części uwięzionego powietrza;
- Początkowe przekształcenie cząstek;
- tworząc słaby początkowy kompaktowy;
- zmniejszając nagłość zdarzenia kompresji głównej.
Więcej prekompresji nie jest automatycznie lepsze. Jego skuteczność zależy od penetracji, Szybkość obciążenia, Zachowanie formułowania, oraz relację między etapami prekompresji a kompresji głównej. Studium Skompresowanie i kompresja główna w tabletkach ibuprofenu wykazał, że te ustawienia mogą istotnie wpływać na właściwości tabliczki w testowanych warunkach.
Podczas dekompresji, przyłożone obciążenie jest usuwane, a zwarcie regeneruje się sprężyście. Jeśli wiązania międzycząsteczkowe są zbyt słabe, lub powietrze wewnętrzne i naprężenia resztkowe są zbyt wysokie, Na tym etapie korona może zacząć się oddzielać.
Geometria narzędzi, Ustawienia prasy, a zachowanie formułowania należy więc oceniać razem. Zmodyfikowana matryca nie jest w stanie zrekompensować każdego problemu z zarządzaniem powietrzem, a dodatkowe zamieszkanie nie zawsze może przezwyciężyć słabe wiązanie.
Sprawdź tarcie i naprężenia wyrzutowe ściany matrycy
Po sprężeniu, Dolny dziurk wypycha tabliczkę w górę przez matrycę. Tabliczka pozostaje w kontakcie z otworem, a jej opór wobec ruchu zależy od warunków powierzchni, Smarowanie, Ciśnienie promieniowe, Właściwości materiału, oraz wymiary narzędzi.
Wysokie tarcie ściany wypustowej może być związane z:
- Szorstkie lub porysowane powierzchnie matryc;
- pierścień do noszenia;
- Produkt przyklejony;
- inadequate lubrication;
- Nierównomierny rozkład smaru;
- Nieodpowiedni prześwit od końcówki do wykrojnika;
- wysokie ciśnienie promieniowe resztkowe;
- Formuła ścierna.
Znaki ostrzegawcze obejmują silne ślady na pasie brzucha, opóźnione oddzielenie korony, Rosnąca oporność wyrzutowa, Specyficzne dla stacji wady, albo tabliczki pękające podczas opuszczania kostki.
Trendy siły wyrzutu są zazwyczaj bardziej informacyjne niż jedno pojedyncze odczytanie. Stopniowy wzrost w trakcie produkcji może wskazywać na wzrost złoży, Zmiany związane z temperaturą, lub problemy z smarowaniem. Ostra różnica na jednej stacji może wskazywać na lokalne warunki matrycy lub dziurkacza.
Nie można zastosować uniwersalnego progu siły wyrzutu do każdego produktu. Pomiar należy interpretować w odniesieniu do rozmiaru tabletki, Formułowanie, Ustawienia prasy, Wymiary narzędzi, Historyczne osiągnięcia, oraz proces walidowany.
Użyj kontrolowanej sekwencji rozwiązywania problemów
Zmiana prędkości, siły, Skompresowanie, Smarowanie, a jednocześnie narzędzia mogą zmniejszyć wadę, ale nie ujawni, która zmiana zadziałała. Zamiast tego użyj kontrolowanej sekwencji.
- Potwierdź wadę. Zapisz, czy awaria jest limitem, Laminacja, odpryskiwanie, lub inną wadą.
- Zapisuj, kiedy się pojawia. Kompresja nut, Dekompresja, Wyrzucenie, Odkurzanie, Prowadzenie, lub testy opóźnione.
- Stacje dotknięte mapą. Określ, czy capowanie następuje po pojedynczych ciosach, to, lub pozycje wieżyczek.
- Utrzymuj sformułowanie stabilne. Unikaj porównywania niepowiązanych partii podczas testowania hipotez narzędzi.
- Sprawdź dziurki i matryce. Czyste, miara, oraz porównanie dobrych i wadliwych stacji.
- Przeprowadzić kontrolowany test prędkości. Zmieniać prędkość wieży przy zachowaniu stałych innych praktycznych zmiennych.
- Oceniaj osobno prekompresję. Dostosowuj jeden istotny warunek na raz i dokumentuj odpowiedź.
- Zachowanie wyrzutów przeglądu. Sprawdź powierzchnie tabletów, Stan, oraz trendy sił dostępnych.
- Zmiana narzędzi w pierwszej próbie. Nie testuj nowej matrycy, Rozciągnięta płaska, inny kubek, oraz nowy materiał jednocześnie.
- Zdefiniuj sukces przed rozpoczęciem procesu. Określ dopuszczalne wady wzroku, Wytrzymałość na rozciąganie lub siła pękająca, Grubość, Zdrobnienie, Wyniki, oraz odpowiednie limity procesów.
The Przewodnik FDA po inspekcji dawkowania form dawkowania omawia potrzebę utrzymania dziurkaczy i matryc do tabletów oraz stosowania odpowiednich mechanizmów sterujących w trakcie procesu. Próba rozwiązywania problemów powinna więc uwzględniać nie tylko zniknięcie wizualnego zakapowania. Powstały tablet musi spełniać szersze wymagania jakościowe.
Dopasuj dowody do reakcji narzędzi
| Obserwacja | Prawdopodobny mechanizm do zbadania | Test potwierdzający | Możliwa reakcja | Ograniczenia |
| Capowanie rośnie wraz z prędkością i poprawia się wraz ze spadkiem prędkości | Niewystarczająca czułość na zatrzymanie lub odkształcenie | Kontrolowane porównanie prędkości | Ocena kompatybilnych narzędzi z wyciągniętą głowicą na płasko | Nie naprawi to słabego połączenia wrodzonego |
| Defekt następuje po jednej pozycji matrycy | Lokalne ubrania, Chropowatość, Zanieczyszczenie, lub zmiana wymiarowa | Czyste, Sprawdź, miara, oraz zamieniać się pozycjami tam, gdzie to możliwe | Naprawa lub wymiana po ocenie inżynieryjnej | Wymiana nie naprawia awarii formułowania całej partii |
| Zmiany zamykania przy prekompresji | Problem z uwalnianiem powietrza lub wczesną konsolidacją | Kontrolowane badanie prekompresyjne | Optymalizacja procesu; Oceniaj geometrię narzędzi tylko wtedy, gdy dowody ją potwierdzają | Nadmierna kompresja może powodować inne problemy |
| Wysoka odporność na wyrzuty i uszkodzenia pasa brzusznego | Tarcie ściany matrycowej lub stan otworu | Sprawdź trend siły i sprawdź powierzchnię matrycy | Prawidłowe smarowanie, powierzchnia, Dostęp, lub uszkodzone narzędzia | Nie obowiązuje uniwersalny limit sił |
| Osłony utrzymują się przy obu prędkościach i stanowiskach narzędziowych | Formułowanie lub szersze ograniczenie procesu | Przegląd zagęszczenia i formułowania | Powrót do formułowania lub rozwoju procesu | Nowe narzędzia mogą zwiększyć koszty bez konieczności korygowania mechanizmu |
| Geometria korony wydaje się być silnie naprężona | Wzor kubka lub ziemi może mieć wpływ | Porównaj zatwierdzone projekty i wyniki mechaniczne | Przegląd geometrii powierzchni dziurkowanej | Należy do odrębnej oceny projektowej |
Rozważ głębokość miseczki, ale nie zamieniaj jej w domyślną poprawkę
Głębokość kubka i geometria krawędzi typu punch face wpływają na kształt tabletu, Tom, Grubość korony, oraz rozkład naprężeń. Głębokie kubki lub nieodpowiednia geometria krawędzi mogą powodować warunki mechaniczne, które przyczyniają się do pęknięć lub oddzielania się zaślepek w niektórych produktach.
Zmiana kubeczka może również wpłynąć na wygląd tabletki, Relacje waga-objętość, Wytrzymałość krawędzi, Zachowanie pakowania, oraz odpowiedź kompresji. Nie powinno się traktować tego jako prostej korekty wtórnej po niepowodzeniu zmian dwell or die.
Szczegółowy wybór należy do przewodnika Głębokość kubka do wybicia tabletu. Do śledztwa w sprawie cappingu, Głębokość pucharu powinna pozostać jednym z możliwych czynników, a nie domyślnym wyjaśnieniem.
Przygotuj dane, których potrzebuje dostawca narzędzi
Dostawca nie może odpowiedzialnie oceniać "narzędzi antyzakapowych" wyłącznie na podstawie nazwy wady. Przygotuj pakiet danych technicznych, który zawiera:
- Producent prasy do tabletów i model;
- Standardy narzędzi i zatwierdzone rysunki;
- Prędkość wieży i liczba stacji;
- dostępna geometria prasy lub informacje o długości życia;
- Obecny profil i wymiary głowicy dziurkacza;
- Górna- oraz rysunki o niższej grubości;
- Wymiary cylindrów i wyniki inspekcji;
- Średnica tablicy, Kształt, Waga, Grubość, Głębokość kubka, oraz ziemię;
- Formułowanie i ścieżka granulacji;
- Dowody na wrażliwość na prędkość;
- warunki prekompresji i głównego sprężania;
- Zdjęcia wad;
- Numery stacji dotknięte;
- Otwor, Punch-tip, oraz pomiary prześwitu;
- Obserwacje wyrzutów lub trendy sił;
- Wyniki badań kontrolowanych;
- wymagana dokumentacja materiałowa i inspekcyjna;
- Mierzalne kryteria akceptacji badań.
Te informacje pozwalają dostawcy ocenić kompatybilność i określić, czy wymienna matryca, Zmodyfikowany profil głowicy, lub inna interwencja jest technicznie rozsądna.
Zapobiega to także kosztownym błędom: zamówienie kompletnego zestawu narzędzi przed udowodnieniem, że obecne narzędzia spowodowały wadę.
Co SunshinePro może, a czego nie może zapewniać
Opublikowane przez SunshinePro informacje o narzędziach tabletowych wspierają ograniczony zestaw oświadczeń specyficznych dla firm.
| Potwierdzone na stronie internetowej | Wymaga bezpośredniego potwierdzenia |
| Tłoczki do tabletów wybijają i wykrojniki | Uderzenia w tablet z wydłużoną głowicą |
| Dla produktu wymieniona jest stal wysokiej prędkości | Stożkowe matryce do tablic przeznaczone do zakręcania |
| Niestandardowe przetwarzanie na podstawie rysunków lub próbek | Obliczanie czasu przetrwania lub modelowanie cyklu kompresji |
| Standardowa i niestandardowa personalizacja rozmiarów | Symulacja zagęszczenia lub testy odkształcenia |
| Ogólna personalizacja głów do dziurkowania | Nazwana TSM lub zgodność ze standardami narzędzi UE |
| Porady dotyczące wyboru materiału | Testowanie siły wyrzutu |
| Raporty z inspekcji materiałów podane jako dostępne | Gwarantowane wyeliminowanie lub ograniczenie limitowania |
| Twierdzenie o tolerancji strony produktu na poziomie ±0.002 mm | Zastosowanie tej tolerancji do każdej cechy i porządku |
Odpowiednim krokiem komercyjnym jest zatem przegląd wykonalności technicznej, nie zakłada, że każda modyfikacja związana z cappingiem jest już dostępna.
Złóż zatwierdzone rysunki, Przykłady tam, gdzie to konieczne, Dane inspekcyjne, Szczegóły prasowe, oraz wyniki badań poprzez Strona produktu narzędzi do prasy do tabletów lub kanał zapytań firmy.
Wybierz kolejne działanie na podstawie dowodów
Wykorzystaj dominujące dowody, aby zdecydować, dokąd powinno zmierzać śledztwo:
- Dowody formułujące dominują: Zwróć problem do formułowania lub rozwoju procesu.
- Ograniczenie zależne od prędkości poprawa się przy kontrolowanych zmianach zatrzymania: Oceń opcje płaska głową kompatybilne z prasą.
- Dowody dotyczące zarządzania powietrzem dominują: Optymalizuj sekwencję kompresji przed przeprojektowaniem układu.
- Potwierdzone jest zużycie lub punktowanie: Ocena napraw lub wymiany według zatwierdzonych wymiarów.
- Dominuje stres wyrzutowy: Sprawdź stan otworu, Smarowanie, Dostęp, oraz zachowanie o niższej sile uderzenia.
- Geometria kubka pozostaje wiarygodnym czynnikiem: Przeprowadź osobny przegląd projektu punch-face.
- Dowody pozostają mieszane: Kontynuuj kontrolowane testy zamiast zamawiać pełny zestaw narzędzi.
Gdy wyniki wskazują na mechanizm związany z narzędziami, Wyślij informacje prasowe, Rysunki, Rekordy wad, Wyniki inspekcji, oraz dane z testów za pośrednictwem SunshinePro Strona kontaktowa. Celem powinno być specyficzne dla zastosowania przegląd wykonalności dziurków lub wykrojników — a nie ogólne żądanie gwarantowanego wyleczenia z zakapowaniem.
Udostępnij:



Napisane przez Sunshine
W Sunshine, Jesteśmy profesjonalnym producentem i dostawcą komponentów do precyzyjnych form, oferując szeroką gamę produktów do tłoczenia i formowania wtryskowego. Naszym głównym celem są formy do dziurkania, Sworznie wyrzutowe i tuleje, oraz słupy i tuleje. Dzięki zaawansowanej obróbki CNC, Ścisła kontrola jakości, oraz silne możliwości produkcyjne, Zapewniamy niezawodność, Części o wysokiej precyzji, wraz ze standardowymi komponentami dostępnymi na stanie, zapewniającymi szybkie i efektywne globalne dostawy.
WIADOMOŚCI
UZYSKAJ USŁUGĘ
Z wysokiej jakości częściami dostosowanymi do każdego budżetu oraz przyjaznym personelem przeszkolonym, by Twoja wizyta była poinformowana i bezproblemowa.
